Која је разлика између дистрибутивног и дисперзивног мешања?
Замислите дистрибуцију као питање локације и дисперзију као питање величине домена или агломерата. Померањем велике накупине пигмента у други део растопа мења се њена локација. Разбијање те груде на мање агломерате мења њену дисперзију. Један резултат не утврђује други.
| Питање | Дистрибутивно мешање | Дисперзивно мешање |
|---|---|---|
| Шта би требало да се промени? | Просторна униформност компоненти. | Величина агломерата или дисперзоване фазе. |
| Шта ради ток? | Раздвојите, преоријентишите и рекомбинујте материјал. | Примените довољно напрезања за деформацију или ломљење. |
| Шта треба да испитамо? | Конзистентност састава или боје у дефинисаним узорцима. | Преостали агломерати или фазна морфологија. |
| Шта је недовољан доказ? | Фина величина честица у једном изолованом узорку. | Боја пелета уједначеног изгледа. |
Разлика је објашњена уВодич за функционалност завртња за НЦ Стате Ектенсион. Већина стварних елемената доприноси оба процеса. Корисно питање је да ли материјал добија потребну равнотежу, а не да ли елемент трајно припада једној категорији.
За куповину напишите жељени резултат као уочљив захтев. Идентификујте шта мора да постане уједначеније, које агломерате или карактеристике фазе су неприхватљиве и како ће их лабораторија извести. Захтев за "бољим мешањем" оставља те одлуке нерешеним.
Овај водич се односи на коротирајуће мешање са два завртња. Прво одредите дужност опреме ако упоређујете линију са једним завртњем или ПВЦ процес са супротном ротацијом. Нашеводич за материјал са једним завртњем наспрам два завртњаадресира тај шири избор.
Дијагностицирајте квар пре него што промените шраф
Опишите дефект пре именовања заменског елемента. Захтевали бисмо узорке везане за исти радни период као и записи о брзини, температури и оптерећењу. Узорак без услова процеса отежава разликовање поновљивог проблема конфигурације од привременог поремећаја.
| Посматрање | Доказе које бисмо тражили | Прва одлука |
|---|---|---|
| Боја се мења током времена | Временски обележени узорци и записи о испоруци фидера. | Испитајте конзистентност дозирања пре промене геометрије. |
| Видљиве мрље | Секције или микрографије у поређењу са улазним састојцима. | Идентификујте агломерате, неотопљени материјал, деградацију или контаминацију. |
| Дефект је почео након промене рецепта | Претходне и тренутне формулације, обрасци и подешавања. | Одвојите нови задатак обраде од хабања. |
Шта проверавам пре него што препоручим јаче мешање
Када проценим проблем мешања са два завртња, прво одвојим неуједначен састав од честица које се нису разбиле. Видљиве мрље у узорку пелета нису довољне да оправдају јачи део гњечења. Тражим квалитет смоле, облик адитива и пуњење, тренутни распоред завртња, евиденцију о храњењу и узорке прикупљене у стабилним условима рада.
Мој следећи корак је да установим шта су заправо те мрље. Прегледао бих делове материјала и упоредио недостатак са оригиналним састојцима. Агломерирани пигмент, неотопљена смола и деградирани материјал захтевају различите реакције. Додавање интензитета мешања пре идентификације дефекта може послати истрагу у погрешном правцу. Разлика између лошег топљења и лошег мешања такође је централно упозорењеУпутство за мешање са једним завртњем Јима Франкланда.
За преглед завртња, узимам у обзир ширину диска, дужину блока, угао померања и правац транспорта заједно. Такође проверавам околне елементе, локације за напајање и измерене зазоре. Блок за гњечење не може се правилно проценити само из његовог угла. Важан је његов положај у процесу и материјални услови који у њега улазе.
Пре него што препоручим промену, поставио бих основну линију за проток, стварну температуру топљења, оптерећење погона и релевантна мерења квалитета. Затим бих упоредио једну оправдану промену конфигурације након што се процес стабилизовао, одржавајући формулацију и метод узорковања доследним. Ако је храњење нестабилно или су постојеће компоненте истрошене, решио бих те проблеме пре него што користим нови део за мешање за компензацију.
Мој критеријум прихватања је договорена спецификација производа. Конфигурација која уклања видљиве агломерате, али оштећује потребну морфологију влакана или прелази радне границе, није прихватљиво побољшање. Задржао бих конфигурацију која пружа тражени квалитет мешања унутар термичких и механичких граница линије, уместо да наставим са додавањем ограничења само зато што машина то може да толерише.
Како екструдери са два пужа стварају мешање
Преуређење тока и локални стрес обављају различите послове
Дистрибутивна акција долази од поновљеног цепања, истезања и преуређивања материјала. Дисперзивно дејство захтева напрезања довољна да деформишу дисперзовану фазу или превазиђу отпор унутар агломерата. Смицање и екстензијско струјање описују механизме деформације; они нису одвојени циљеви квалитета који замењују дистрибуцију и дисперзију.
Цхарлие Мартин'стехнички преглед двопужног континуираног мешањаописује интеракцију пужних елемената, испуњених области обраде и транспортних секција. Овде је корисна дискусија о његовој опреми; услови фармацеутске формулације у том прегледу не би требало да се преносе на рецепт за индустријску пластику.
Брзина је улаз, а не резултат прихватања
За локално тумачење струјања на смицање, напон зависи од вискозитета материјала на релевантној температури и брзини деформације. Број обртаја сам по себи не дефинише те услове, каопоређење праћења честица исподилуструје. Compare a proposed speed change alongside the actual melt temperature, feed rate and quality results, rather than use speed as a substitute for a dispersion measurement.
Гледајте даље од просечног времена боравка
Расподела времена боравка описује колико дуго различити делови материјала остају у процесу. За преглед, питајте где трагач улази, где се детектује и који услови рада се примењују. Средња вредност без те информације није довољна за поређење два изгледа.
Наша препоручена евиденција о испитивању раздваја инпуте од исхода. Снимите подешавања и испоруку материјала као улазе; запишите конзистентност и морфологију готовог материјала као исходе. Држите температуру и оптерећење као радна ограничења. Ова структура спречава да извештај о пробном поступку назове већи унос енергије побољшањем квалитета пре него што се производ процени.
Елементи пужног екструдера и њихове функције мешања
Породица елемената је корисна почетна ознака, а не потпуна спецификација перформанси.Водич за елементе државе НЦразликује елементе за транспорт, реверс, гњечење и назубљене елементе и објашњава да се номенклатура разликује од произвођача. Користили бисмо стварни цртеж и геометрију, уместо да пребацимо код другог добављача у понуду.
| Породица елемената | Улога за преглед | Оно што бисмо тражили |
|---|---|---|
| Преношење | Транспорт и локални услови пуњења. | Ограничења у вези са вођством, дужином, руком и суседним. |
| Блок за гњечење | Деформација, мешање и преношење или ограничење. | Ширина диска, број, укупна дужина, померање и правац транспорта. |
| Зупчасти или наменски миксер | Преуређење струјања и излагање напону зависно од геометрије. | Комплетан профил, радна позиција и докази за предвиђени задатак. |
Немојте претпостављати да транспортни елементи ништа не доприносе мешању, или да је сваки зупчасти елемент искључиво дистрибутивни. Право поређење је између дефинисаних геометрија под наведеним условима. Утврдите да ли цртеж описује сегментирани склоп или једноделни шраф пре него што разговарате о флексибилности замене.
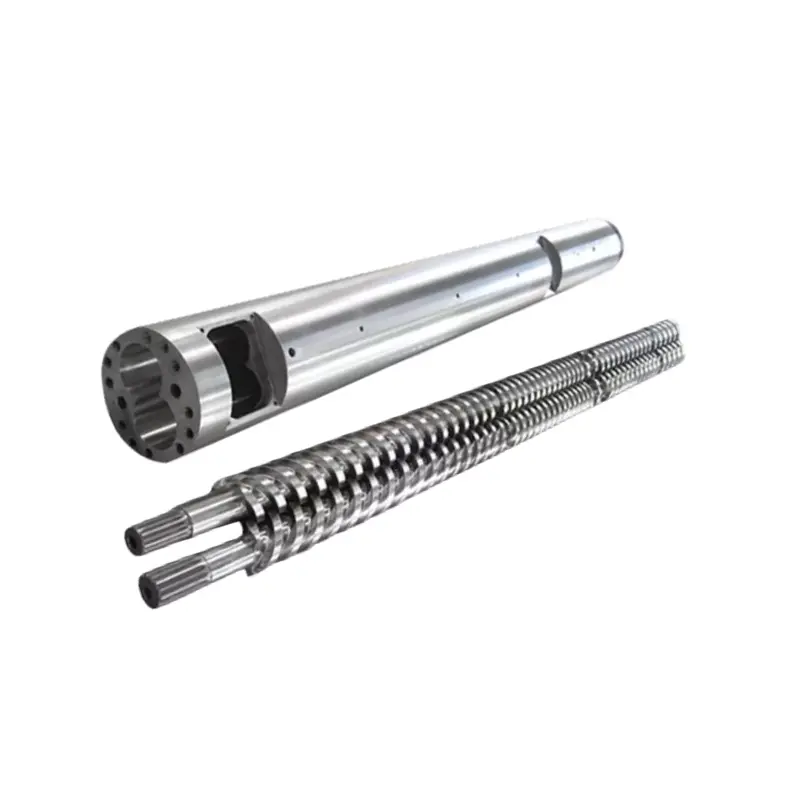
Нашепаралелно ротирајућа цев са двоструким завртњемстраница производа идентификује апликације за ротацију у истом смеру, мешање и мешање. Ови детаљи одређују одговарајућу категорију опреме. За поруџбину, одобрена конфигурација још увек треба да идентификује појединачне радне секције и спојне интерфејсе.


Карактеристике дизајна завртња које контролишу мешање, топлоту и хабање
Одвојите ширину диска, број дискова и дужину блока
Ово су повезане димензије, али нису заменљиви описи. Кеннетх Русселл'санализа мешања са два завртњаобјашњава познату тенденцију да шири дискови фаворизују дисперзивну акцију, а ужи дискови да фаворизују поделу и редистрибуцију. Такође наглашава утицај ограничења, температуре пуњења и топљења.
Та тенденција није универзално правило куповине. Ако поређење мења ширину диска, дужину блока и понашање транспорта заједно, резултат се не може приписати само ширини. Питајте која се променљива променила и које мерење квалитета је побољшано.
Очитајте помакнути угао са смером транспорта и испуните
Неутрални блок за гњечење нема својствену акцију пумпања напред; материјал и даље може да прође под дејством околног процеса. Реверзни елементи се супротстављају транспорту унапред. Њихова корисност зависи од предвиђених услова пуњења и притиска. Ни "неутрално" ни "обрнуто" нису аутоматска инструкција за побољшање сваке секције за мешање.
| Предложена промена | Потребан запис за поређење | Разлог за одбијање суђења |
|---|---|---|
| Различита геометрија гњечења | Димензије, редослед елемената, квалитетни подаци и стабилан проток. | Циљни недостатак остаје или се захтевана особина погоршава. |
| Веће ограничење | Стварна температура топљења, притисак, оптерећење погона и понашање при доводу/вентилацији. | Прекорачена је граница машине или материјала. |
| Враћени радни размаци | Усклађене мере завртња/цева на именованим позицијама. | Склоп не испуњава своје одобрене захтеве за уклапање или зазор. |
Трајност почиње од стварне дужности
Објављујемо 38ЦрМоАлА и опсег дубине нитрирања од 0,50 до 0,70 мм накоротирајућа спецификација производа. Ово су подаци о материјалу и третману, а не оцена квалитета мешања или гаранција радног века. Они не дефинишу клиренс.
За абразивну формулацију, захтевали бисмо идентификацију пунила, мапу оптерећења и хабања пре избора површинског система. Преглед геометрије и заштита од хабања су засебне одлуке. Тврђа површина не може показати да је неодговарајући профил мешања исправан. Нашепаралелни зазор са два завртња и вођица за хабањеобјашњава усклађени записник о инспекцији.
Контролишите компоненте само према одобреним процедурама за изолацију, хлађење и руковање. Немојте смањивати зазор или мењати склоп ван граница које је одобрио произвођач машине да бисте тражили више мешања.
Како уредити профил са два вијка за мешање
Прегледајте редослед задатака обраде пре него што изаберете блок за мешање. Мартин'сконтинуирано мешање прегледаописује дозирано храњење, транспорт, топљење, испуњене области мешања и пражњење. Профил мора да обезбеди те функције заједно. Препорука за самостални елемент оставља његове улазне услове и радни притисак низводно неспецификованим.
Дефинишите шта стиже до сваког одељка за мешање
За предложену промену, наведите да ли састојак улази у облику пелета, праха, течности или концентрата и идентификујте његову позицију за пуњење. Питали бисмо који услов топљења или влажења је потребан пре планираног задатка дисперзије. Поређење мешања не би требало да сакрије промену у начину на који састојак улази у процес.
Оставите храњење, ограничење и вентилацију повезаним
Пре додавања рестриктивног елемента, замолите дизајнера процеса да провери притисак и захтеве за пуњење око бочних хранилица и вентилационих отвора. Не бисмо одобрили промену из скице само за мешање која изоставља те интерфејсе. Забележите прихватљиво понашање на сваком отварању као део пробног извештаја.
Идентификујте где се мери температура материјала и где се узима узорак квалитета. У супротном, топлије очитавање на другој локацији може се погрешити за пораст температуре узрокован новим елементом. Држите локације мерења фиксне када је сврха директно поређење.
Ускладите равнотежу мешања са формулацијом
Наведите састојак док улази у екструдер. Претходно распршени концентрат боје и агломерирани сирови пигмент не представљају исти задатак. Захтевали бисмо материјалне информације добављача и прегледали долазни образац пре него што одлучимо да ли је основна потреба редистрибуција, деагломерација или обоје.
| Сажетак материјала | Питање за одговор | Докази које треба укључити у прихватање |
|---|---|---|
| Унапред дисперзована мастербатцх боја | Да ли је дозирање и дистрибуција конзистентно и да ли су присутни агломерати? | Узорковање времена/позиције, конзистентност боје и применљива процена дисперзије. |
| Агломерирајући пигмент или минерално пунило | Да ли је састојак навлажен и да ли су остали неприхватљиви агломерати? | Дефинисана мерења агломерата и потребна својства производа. |
| Једињење од стаклених влакана | Да ли мешавина испуњава захтеве уједначености и задржавања влакана? | Морфологија влакана и наведена механичка својства. |
| Мешавина полимера или једињење осетљиво на топлоту | Која морфологија фазе и температурна/временска ограничења се примењују? | Морфологија, индикатори деградације и релевантни тестови готовог производа. |
Русселл'смешање дискусијекористи кохезивну чађу као пример материјала коме је потребна дисперзија и контрастира интензивне пресеке са нежнијим третманом влакана. То подржава сажетак који је специфичан за материјал, а не правило да је сваком попуњеном материјалу потребна најрестриктивнија конфигурација.
Немојте наводити један профил за сваку обавезу гранулације
Нашегранулациони паралелни двоструки вијакстраница наводи производњу термопластичних пелета, укључујући ПЕ и ПП, и подржава девичанске и рециклиране материјале са прилагођавањем конфигурације. За понуду, те широке категорије морају бити сужене на стварну класу, пуњење адитива, облик хране и тражени производ.
Питали бисмо да ли је рециклирана храна променила састав или ниво контаминације пре него што припишемо нови дефект завртњу. Исто тако, не бисмо прихватили проверу само у боји за врсту ојачану влакнима чија спецификација куповине укључује механичке перформансе. Тест прихватања треба да прати разлог због којег је адитив присутан.
Како проверити квалитет мешања уместо нагађања
Зашто поредим изложеност стресу, а не само брзину завртња
Користио бих студију Јана Филипа Олдемајера и Фолкера Шопнера као корисну полазну тачку када бих упоредио конфигурације мешања. Њихово истраживање је испитивало вијчане елементе користећи тродимензионалну симулацију тока и праћење честица, уместо да претпостављају да свака честица доживљава исте услове мешања.
За геометрију ЗСК25 са ПП ФПХ50, истраживачи су навели температуру топљења од 220°Ц и проток од 20 кг/х. Повећање брзине зупчастог елемента за мешање са 200 на 400 о/мин повећало је средњу вредност максималних смичућих напона праћених честица са приближно 37.900 на 54.400 Па. За блок за гњечење КБ24 под истим условима, одговарајуће вредности су порасле са приближно 27.9400 на 48 Па.
Ово су били симулирани резултати напрезања, а не измерена побољшања квалитета готовог једињења. Аутори су такође навели да се још чека експериментална валидација.Прочитајте оригиналну студију.
Мој инжењерски закључак је да је сама брзина непотпуна спецификација. Пре него што препоручим било који елемент за производњу, тражио бих доказе да његово излагање напрезању решава стварни дефект, праћено провером дисперзије, температуре топљења, оптерећења погона и потребних својстава производа.
Изаберите тест који одговара узорку
ИСО 23900-5:2015, потврђен 2025. године, описује тест вредности притиска филтера за процену дисперзије боје у термопластичним полимерима. То је релевантна метода коју треба узети у обзир за концентрате боја који се користе у екструзији и предењу талине; лабораторија мора утврдити важеће услове припреме и испитивања.
ИСО 18553:2025бави се величином честица/агломерата и степеном дисперзије у полиолефинским цевима, фитинзима и једињењима. Његов наведени обим обухвата садржај чађе испод 3% по маси и садржај пигмента испод 5%. Не примењујте тај опсег аутоматски на високо концентровану мастербатцх или на сваки систем пуњења.
Одвојите запис о квалитету од оперативног записа
За дистрибуцију, дефинишите где и када се узорци узимају и које мерење конзистенције је одговарајуће. За дисперзију, дефинисати припрему узорка и релевантну процену агломерата или морфологије. Договорите критеријуме прихватања са спецификацијом производа и лабораторијом пре испитивања, уместо да изаберете праг пролазности након што видите резултат.
За поређење енергије, наведите да ли је пријављена вредност улаз погона, процењена снага осовине или шире мерење линије и идентификујте основу масеног протока. Немојте упоређивати за разлику од "МСП" бројева или третирати једну просечну цифру енергије као доказ о локалној изложености стресу. Снимали бисмо енергију и оптерећење уз квалитет, а не тестове квалитета њима замењивали.
Наша препорука: задржати одвојене колоне за квалитет, стабилно прихваћени излаз, температуру топљења и механичко оптерећење. Одобрите конфигурацију само када испуњава договорени захтев у свакој релевантној колони.
Преглед конфигурације шрафова за квалитет мешања и издржљивост
Користите контролисан преглед уместо низа неповезаних прилагођавања. Следећи ток посла је наш предложени метод за претварање жалбе због мешања у сажетак за конфигурацију. Не дозвољава рад ван граница произвођача машине нити замену за контролу промена и безбедносне процедуре у постројењу.
-
Дефинишите дефект и циљ прихватања
Опишите дефект са репрезентативним узорцима и траженом спецификацијом производа. Одлучите која ће дистрибуција, дисперзија и мерења готових својстава одредити прихватање пре промене линије.
-
Снимите упоредиву основну линију
Забележите ревизију формулације, облик састојка, брзину додавања, брзину завртња, измерену температуру топљења, притиске, оптерећење погона и стабилно прихваћени излаз. Означите узорке са истим периодом рада и локацијама мерења.
-
Проверите храњење, топљење и хабање
Прегледајте конзистенцију фидера и идентификујте честице у дефекту. If wear is suspected, obtain matched screw-and-barrel measurements under approved inspection procedures before recommending a revised mixing geometry.
-
Изаберите једну оправдану промену
Наведите механизам на који промена треба да се позабави. Документујте димензије елемента, правац, редослед и интерфејсе на које утиче. Нека одговорни инжењер процеса одобри промену и њене радне границе.
-
Упоредите након што се процес стабилизује
Користите договорену процедуру стабилизације и узорковања. Keep the formulation and test method consistent, record any unavoidable differences, and compare quality together with temperature, load and accepted output.
-
Прихватите, ревидирајте или се вратите на основну линију
Прихватите промену само ако испуњава унапред дефинисане критеријуме квалитета и рада. Ако не успе, сачувајте налазе и следите одобрену процедуру враћања или ревизије уместо да додајете још једно ограничење без нове хипотезе.
Шта нам треба за сажетак компоненте
Пошаљите идентитет машине, цртеж конфигурације, номинални пречник завртња, средишње растојање, детаље о повезивању осовине или погона и било коју измерену мапу хабања. Укључите горенаведену материјалну и оперативну евиденцију. За сегментирани систем, идентификујте секвенцу елемената; за једноделни шраф, идентификујте радне делове на целом цртежу. Механичко уклапање и перформансе мешања захтевају одвојене провере прихватања.
Често постављана питања
Може ли дистрибутивно мешање разбити пигментне агломерате?
Дистрибутивно мешање првенствено врши редистрибуцију материјала; сам по себи не утврђује да је расположиви напон довољан да разбије агломерат. Прави елемент може допринети оба начина мешања. Испитајте заостале агломерате одвојено од униформности боје или састава пре него што одлучите да ли је потребно више дисперзивног деловања.
Да ли повећање брзине завртња увек побољшава мешање?
Не. Брзина је радни улаз, док је прихватљиво мешање резултат измереног производа. Упоредите промену брзине са условима пуњења, стварном температуром топљења, оптерећењем погона и договореним тестовима квалитета. Не прихватајте поставку већег броја обртаја ако захтевана својства производа или радна ограничења више нису испуњени.
Да ли су блокови за гњечење од 90 степени увек бољи за дисперзију?
Не. Покретни угао је само једна променљива геометрије. Ширина диска, укупна дужина блока, правац транспорта, услови пуњења и околна конфигурација такође захтевају преглед. Неутрални блок може проћи материјал под дејством околног процеса; неутралан не значи да материјал остаје непокретан.
Могу ли зупчани елементи за мешање такође обезбедити дисперзивно мешање?
Да, у зависности од геометрије и услова рада. Елемент описан као дистрибутивни миксер и даље може да генерише локална напрезања. Затражите доказе о стварном профилу и материјалној дужности уместо да третирате назив категорије као потпуни опис њеног учинка.
Зашто пруге у боји могу остати након додавања још блокова за гњечење?
Више блокова за гњечење не идентификује нити елиминише узрок сами. Проверите стабилност дозирања, улазни облик састојка, услове топљења и узорке прикупљене упоредивим операцијама. Затим утврдите да ли је преостали проблем просторна дистрибуција, нераспршени агломерати или неки други недостатак пре него што направите даљу промену конфигурације.
Шта конфигурација сечива завртња значи у екструзији са два вијка?
За овај водич, корисна конфигурација је аксијални распоред секција за транспорт, гњечење и мешање, укључујући њихове димензије и правац. Користите те специфичне термине на цртежу. Називање целог склопа бладе конфигурацијом не специфицира његове функције обраде нити чини кодове елемената различитих добављача заменљивим.