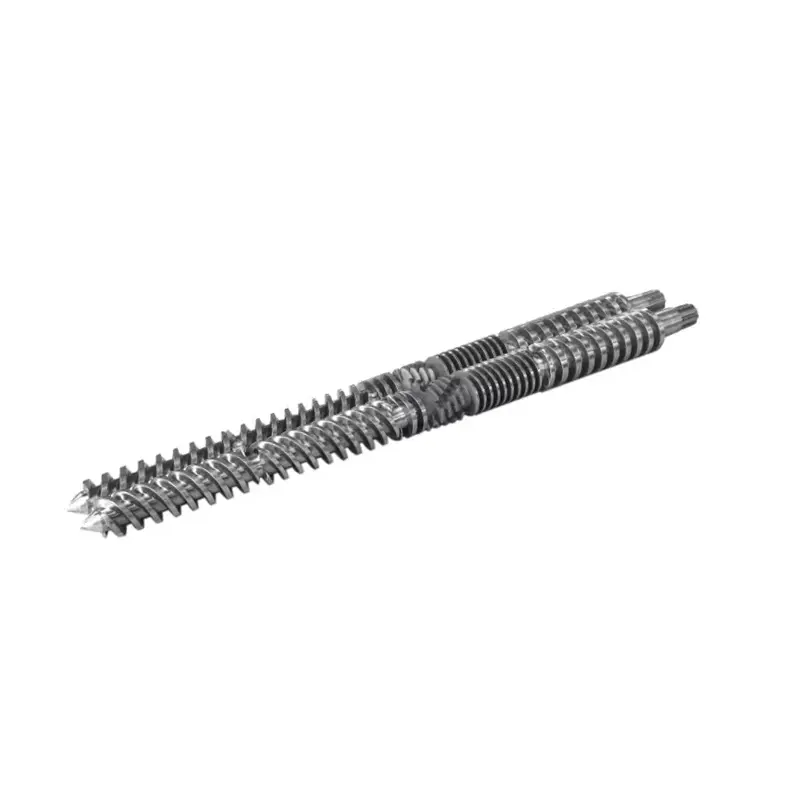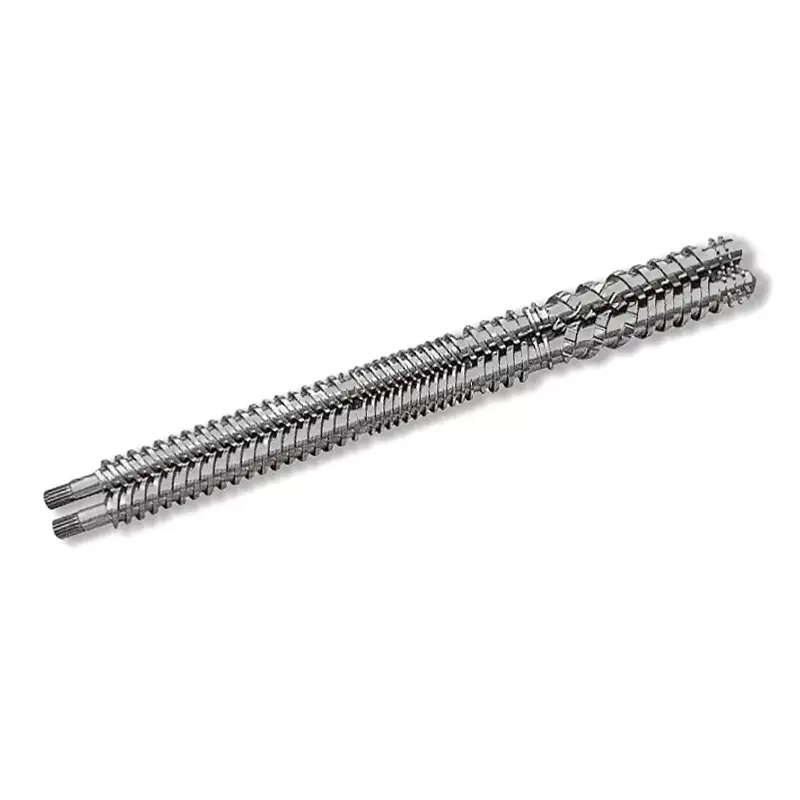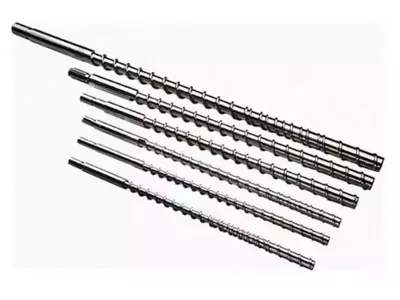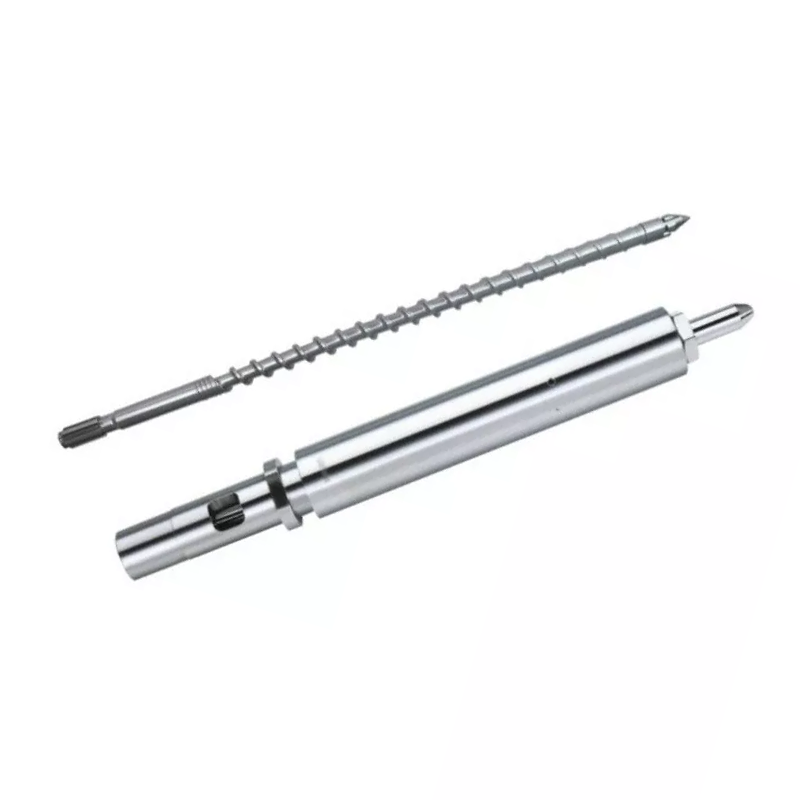

Шта вијчано буре заправо ради
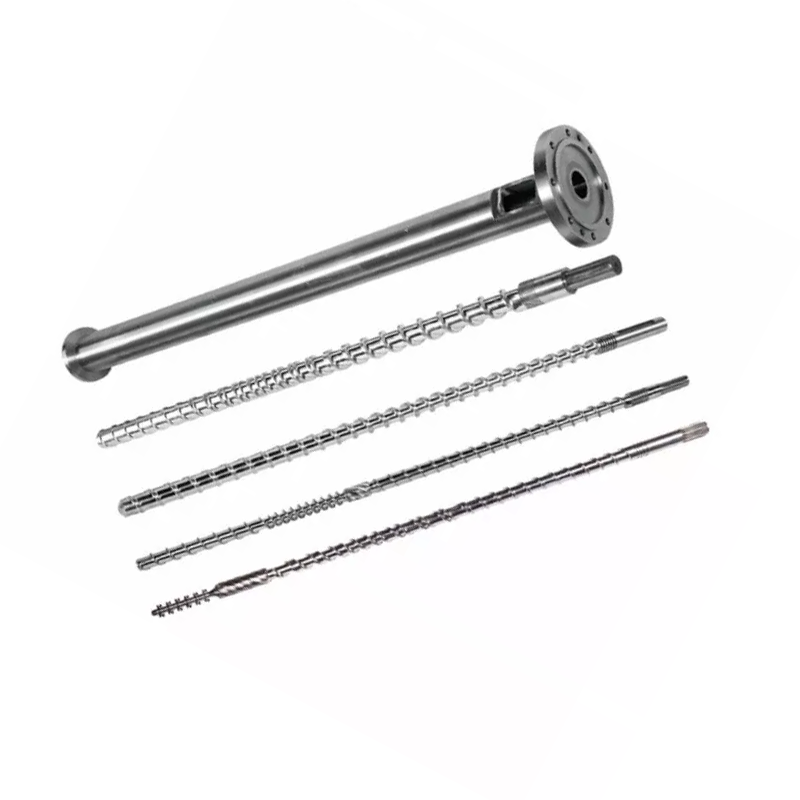
Шраф и цев раде као усклађени пар. Ево редоследа сваког циклуса:
- Храњење— Пластични пелети падају из резервоара у зону довода.
- Топљење— Ротирајући завртањ ствара топлоту на смицање. У комбинацији са грејачима бурета, пелети се топе и сабијају.
- Мерење— Топлина постаје уједначена у температури и притиску пре убризгавања.
- Ињекција— Шраф се креће напред као клип, гурајући растопљену пластику у калуп.
Свака варијабла дизајна — геометрија, пропорције зона, површинска обрада — утиче на то колико се добро одвијају та четири корака. Неусклађеност у било ком од њих се појављује као производни проблем.
Одлука 1: Л/Д однос
Однос Л/Д (дужина завртња подељена са његовим пречником) је најважнији број на листи спецификација. Контролише време задржавања, квалитет мешања и дистрибуцију топлоте.Већина апликација за бризгање опште намене користи 20:1.
| Смола | Препоручени Л/Д |
|---|---|
| ПП, ПЕ, ПС (стандардно) | 18:1 – 20:1 |
| АБС, ПЦ | 20:1 – 24:1 |
| ПВЦ (осетљив на топлоту) | 16:1 – 20:1 |
| ПЕТ | 20:1 – 22:1 |
| најлон (ПА) | 18:1 – 20:1 |
| ГФ ојачани материјали | 20:1 – 24:1 |
Одлука 2: Однос компресије
Однос компресије (ЦР) мери колико се пужни канал сужава од зоне напајања до зоне дозирања. Већи ЦР агресивније компресује растоп — добро за аморфне смоле које постепено омекшавају. Доњи ЦР је нежнији, што вам је потребно за материјале осетљиве на топлоту или материјале пуњене влакнима.
| Смола | Однос компресије |
|---|---|
| АБС, ПЦ, ПММА (аморфни) | 3,0 – 3,5:1 |
| ПП, ПЕ, најлон (полукристални) | 2,5 – 3,0:1 |
| ПВЦ | 2,0 – 2,5:1 |
| ПЕТ | 2,3 – 2,6:1 |
| ГФ ојачан (≥15%) | 2,0 – 2,5:1 |
Одлука 3: Пропорције зона
Стандардни вијак за убризгавање дели се на три зоне. Удео сваке зоне је важан колико и укупан Л/Д.
- Зона напајања (Л1):Дубоки канали који прихватају чврсте пелете из резервоара. Дужи = већи капацитет протока.
- Зона компресије (Л2):Дубина канала се прогресивно смањује. Већина топљења се дешава овде.
- Зона мерења (Л3):Плитки, доследни канали. Обезбеђује уједначену температуру и притисак топљења пре убризгавања.
| Смола | Феед (Л1) | Компресија (Л2) | Мерење (Л3) |
|---|---|---|---|
| ПП / ПЕ | 50% | 25% | 25% |
| АБС / ПЦ | 40% | 40% | 20% |
| ПЕТ | 40% | 40% | 20% |
| најлон (ПА) | 35–45% | 35–40% | 20–25% |
| ПВЦ | 35% | 50% | 15% |
Одлука 4: Материјал цеви за завртње
38ЦрМоАЛА — Стандардна основна линија
Нанхаијини шрафови за бризгање су произведени од38ЦрМоАЛА легирани челик, термички обрађени и каљени. Овај основни материјал добро подноси стандардну термопластику као што су ПЕ, ПП, ПС и АБС, са животним веком од приближно10.000–20.000 сатипод нормалним условима рада.
Нитрирање
Гасно нитрирање на 500–560°Ц формира нитрирани слојдебљине 0,5-0,8 ммса тврдоћом од950–1050 ХВ (~62 ХРЦ). Ово побољшава отпорност на хабање за 30–40% у поређењу са необрађеним челиком. Стандардно за већину апликација за ињекцијско прешање које користе непуњене или лагано пуњене материјале.

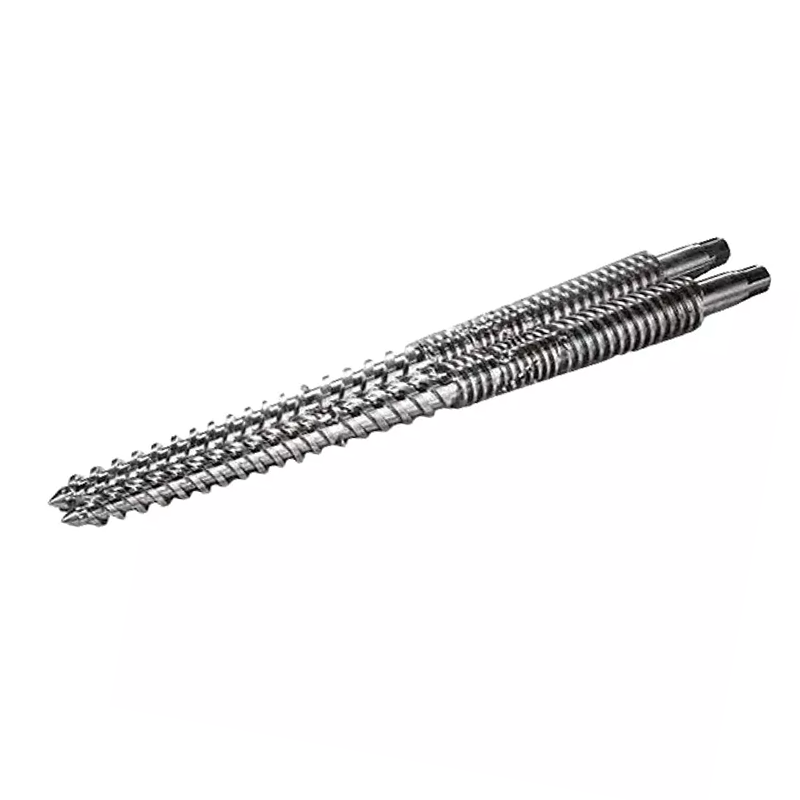
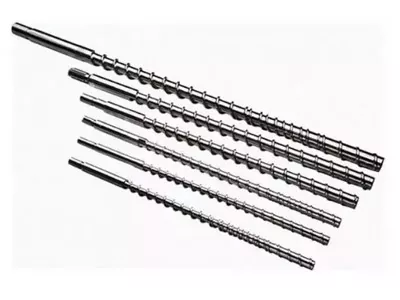
Нанхаииа мутантни (нагли) вијак за ињекцијско прешање — погодан за кристалне смоле као што су ПП, ПЕ и најлон.
Биметални — за абразивне апликације
Биметалне цеви имају облогу од високе легуре отпорне на хабање која је металуршки везана за отвор цеви. Нанхаијин биметални процес постиже анТврдоћа унутрашњег отвора 62 ХРЦкроз заваривање распршивањем од тврде легуре око подручја са високим хабањем унутрашњости цеви.
| Апликација | Материјал завртња | Баррел Треатмент |
|---|---|---|
| ПЕ, ПП, ПС (непопуњено) | 38ЦрМоАЛА нитридован | Стандардно нитрирано |
| АБС, ПЦ, Најлон (непопуњен) | 38ЦрМоАЛА нитридован | Стандардно нитрирано |
| ПА + ГФ ≤30% | 38ЦрМоАЛА, каљен + каљен | Нитрирани или биметални |
| ГФ садржај 15–50% | Биметалне / ТЦ летве ивице | Биметални |
| ПВЦ / корозивне смоле | Легура отпорна на корозију | Биметални (ЦР класа) |
| Пуњење од угљеничних влакана | Волфрам карбид | ТЦ-спраиед проврт |
Одлука 5: Пречник завртња и величина ударца
Ваш стварни погодак би требао пасти између35% и 70%максималног капацитета завртња. Испод 35%, материјал лежи у бурету предуго и ризикује деградацију. Изнад 70%, завртањ се не може опоравити довољно брзо током циклуса.
Испод су уобичајене конфигурације доступне од Нанхаииа:
| Количина убризгавања (г) | Ø завртња × дужина (мм) | Ø цеви × дужина (мм) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

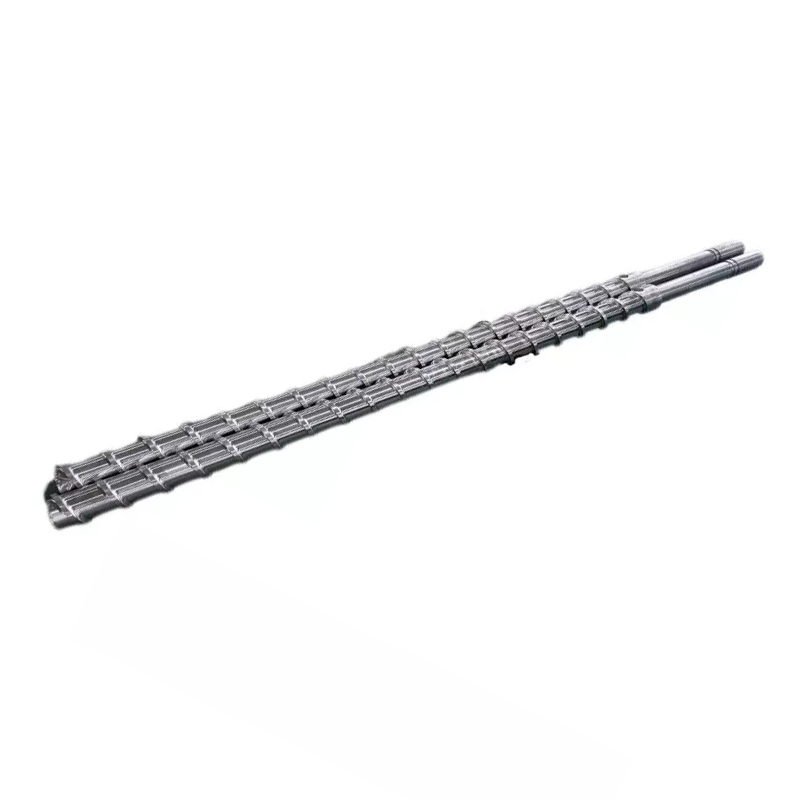
Нанхаииа шраф за постепено бризгање — бољи за аморфне смоле као што су АБС, ПЦ и ПММА.
Знаци упозорења да је ваш тренутни шраф погрешан за посао
- Црне мрље или трагови опекотина— Материјал који се деградира услед прекомерног времена задржавања или вруће тачке. Проверите температурне зоне цеви и зазор завртња.
- Недоследна тежина ударца— Често истрошени неповратни вентил или превелики зазор између вијка и цеви који омогућава повратни ток.
- Прскање трагова на површини— Влага или гас у топљењу. Може указивати на неадекватно претходно сушење или на геометрију завртња која не одзрачи правилно.
- Споро опоравак / дуго време циклуса— Капацитет пластификације је недовољан. Пречник завртња вероватно треба да се повећа.
- Висока заостајања у промени боје— Лоше мешање у зони мерења. Маддоцк или елемент за мешање баријере који се додаје на шраф често решава ово.
Шта да кажете свом произвођачу када тражите понуду
- Марка и модел машине— или пречник отвора и димензије прирубнице за нестандардне машине
- Примарна(е) смола(е)— укључити врсту пунила и проценат ако је применљиво
- Распон величине сачма— минимум и максимум у грамима
- Циљно време циклуса
- Актуелни проблеми које покушавате да решите— ако их има
Добијте техничку препоруку од Нанхаије
Одговарамо у року од 12 сати. Наш инжењерски тим може да одреди праву геометрију завртња, квалитет материјала и димензије за вашу машину и смолу — пре него што се обавежете на понуду.