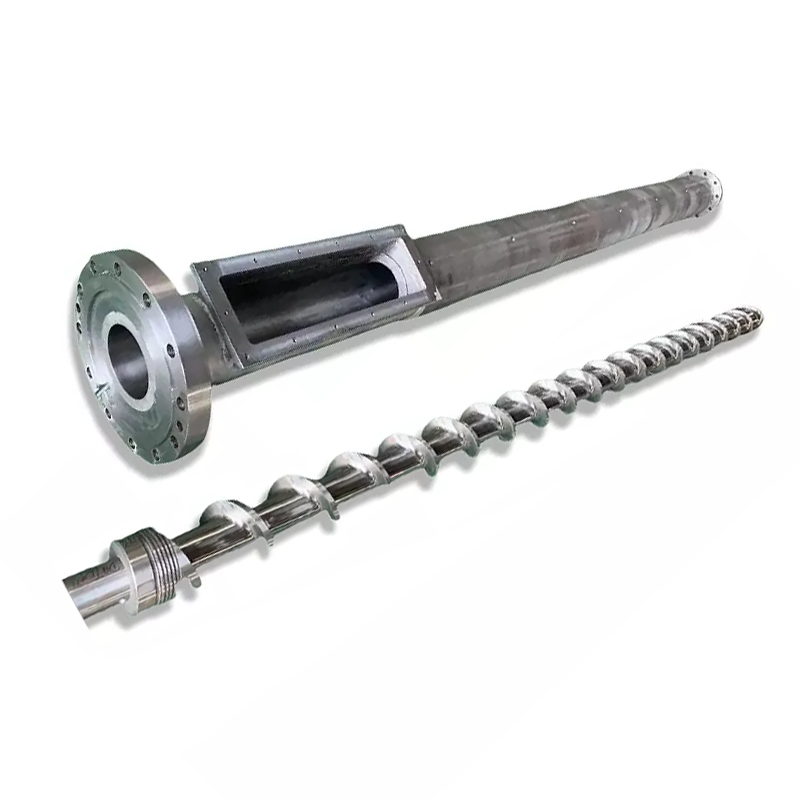
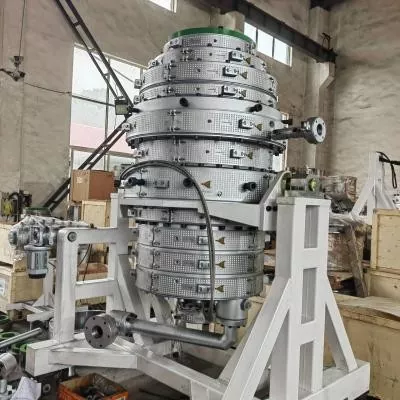
Глава матрице за цев мора одговарати више од номиналног пречника. Мора да одговара полимеру, формулацији, стандарду цеви, излазу, прикључку екструдера, систему калибрације и начину на који ваши оператери мењају величине. Овај водич претвара те улазне податке у спецификацију куповине за производњу ПВЦ, ПЕ, ЦПВЦ, ПП и ППР цеви.


Да купим аглава за екструзију цеви, пошаљите добављачу пет подударних скупова података: материјал и формулацију; стандард цеви, пречник и опсег зида; излаз и брзина линије; прирубница екструдера и интерфејс улаза за топљење; и низводни калибратор, вакуум, хлађење и извлачење. Захтев који даје само "ПВЦ цев, 110 мм" није спреман за инжењеринг.
Најважнија тачка уговора је услов прихватања. Наведите стварни производни материјал, величину цеви, стабилан излаз, брзину линије, грејање и подешавање сензора, дозвољену варијацију зида, спољашњи пречник, овалност, стање површине и потребне тестове производа. Глава матрице обликује топлу масу, али сама по себи не може гарантовати коначно охлађену цев.
Прва одлука није пречник калупа
Прва одлука је производни омотач. Једна глава може покретати групу оближњих величина са променљивим калупима и трновима. Веома широк распон величина може да произведе компромисе у протоку, времену задржавања, подешавању, притиску главе и раду на промени. Тачан опсег зависи од материјала и брзине, а не само од тога који уметци могу физички да стану у тело.
Сваку истрагу делимо на три границе. Граница производа обухвата материјал цеви, стандард, пречник и зид. Граница процеса обухвата излаз, брзину, температуру и притисак. Механичка граница покрива прирубницу, средишњу линију, грејаче, сензоре, подизање и положај низводно.
| Унос купца | Зашто мења главу матрице | Докази за слање |
|---|---|---|
| Полимер и комплетна формула | Мења вискозитет, осетљивост на топлоту, клизање, хабање, ризик од корозије, ограничење времена боравка и метод чишћења | Подаци о квалитету смоле, процентима формулације и узорку |
| Стандард цеви и примена | Дефинише готов производ који линија мора да произведе и тестира | Тачан стандардни број, издање, тржиште и интерни цртеж |
| ОД, зид, СДР или распон распореда | Подешава подручје прстенастог протока, породицу алата и практичан опсег делова за промену | Табела величина са минималним, нормалним и максималним производима |
| Нето излаз и брзина линије | Мења брзину протока, притисак, оптерећење грејања, време задржавања и потребе за хлађењем низводно | Стабилан продајни кг/х за сваку критичну величину |
| Интерфејс екструдера и адаптера | Одређује улазну геометрију, шару вијака, регистар, заптивку, висину центра и ослонац | Контролисани цртеж плус измерене фотографије постојеће машине |
| Калибрација и систем хлађења | Утиче на повлачење, коначни ОД, овалност, дистрибуцију зидова и понашање при покретању | Цртежи калибратора, подаци о вакуум резервоару, дужина хлађења и позиција извлачења |
| План преласка | Одређује који делови се могу уклонити, како су центрирани и колико безбедно руковаоци њима рукују | Промените учесталост, метод чишћења, капацитет дизалице и циљно време застоја |
Поглед на нашу фабрику:ми не сматрамо номинални пречник цеви довољним спецификацијама матрице. Ако нам купац да само назив смоле и ОД, тражимо серију зида, формулу, излаз, интерфејс екструдера и метод димензионисања пре фиксирања путање протока. Брза понуда заснована на недостајућим инпутима обично помера питања без одговора у пуштање у рад.



Почните са готовим стандардом цеви
Матрица је производни алат. То није сертификат цеви. Купац мора да идентификује тачан стандард производа и издање, док добављач мора да преведе омотач цеви у путању протока, сет алата и метод подешавања. Коначну усаглашеност на готовој цеви доказује се тестовима потребним за њено тржиште и примену.
За заједничке пројекте водовода, три корисне званичне референце суИСО 1452-2:2009 за ПВЦ-У цеви, ИСО 4427-2:2019 за ПЕ цевииИСО 15874-2:2013 за ПП цеви које се користе у инсталацијама топле и хладне воде. Проверите садашње издање, измене и допуне и национално усвајање када се уговор припреми.
| Породица цеви | Званична стартна референца | Информације које РФК-у још увек требају |
|---|---|---|
| ПВЦ-У потисна цев | ИСО 1452-2 или захтевани национални еквивалент | Формула суве мешавине ПВЦ-а, серија цеви, номинални спољни део, зидни сто, додатак за утичницу, излаз, брзина линије и захтеви за површину |
| ПЕ потисна цев | ИСО 4427-2 или захтевани национални еквивалент | Тачна ПЕ смеса, СДР опсег, ОД опсег, чврста или коекструдирана конструкција, распоред трака или слојева, излазни систем и систем хлађења |
| ПП или ППР цев за топлу и хладну воду | ИСО 15874-2 или захтевани национални еквивалент | Тачан ПП разред, класа димензија цеви, примена услуге, конструкција слоја, пречник и опсег зида, излаз и метода калибрације |
| Електрични водови или индустријске цеви | Применљива национална, индустријска или купчева спецификација | Формула материјала, крутост или функционални циљ, геометрија, боја, штампа или пруга, план тестирања и дозвољени дефекти површине |
Немојте писати "према међународном стандарду" у РФК.Именујте документ, део, издање и локално усвајање. Затим приложите свој готов цртеж цеви и план инспекције. Сличне називне величине могу имати различите опсеге зидова, услове испитивања и захтеве за идентификацију.
Још једно раздвајање је важно. Одобрење за воду за пиће се односи на готов производ цевовода и његове влажне материјале. Наручивање матрице од Нанхаије не преноси одобрење за воду за пиће на цев купца. Одобрење смоле, контрола смеше, евиденција производње и сертификација треће стране остају део система усклађености произвођача цеви.
Наведите стварну формулу, а не само ПВЦ или ПЕ
Нанхаииа'сглава за екструзију цевинуди се за ПВЦ са адитивима, ПЕ, ЦПВЦ и ПП. Та имена дефинишу материјалне породице. Они нам не говоре о вискозитету растапања, пуњењу пунила, систему стабилизатора, рециклираном садржају, прозору за обраду или склоности ка распадању.
За ПВЦ, пошаљите цео рецепт за суву мешавину по тежини и условима мешања. Ниво калцијум карбоната и третман честица, баланс мазива, систем стабилизатора, модификатор ударца, помоћна средства за обраду, пигмент и проценат прераде могу променити изглед зида, притисак главе и понашање наслага.
За ПЕ или ППР, пошаљите тачну класу смеше и тренутни лист са подацима добављача. Укључите информације о протоку масе растопљене масе или вискозности како је објављено за ту класу, густину, адитиве, чађу или систем боја, границу поновног млевења и да ли су идентификационе траке или функционални слојеви коекструдирани.
ПВЦ и ЦПВЦ
Историја топлоте и време боравка заслужују посебну пажњу. Путања протока треба да избегава непотребно задржавање, а план грејања мора да подржава контролисано покретање и чишћење. Промене формуле треба да буду откривене пре производње.
ПЕ
Квалитета, снага топљења, излаз и капацитет хлађења делују заједно. ПЕ глави са високим излазом потребан је стабилан ободни ток и одговарајући систем димензионисања, а не само већи прстенасти зазор.
ПП и ППР
Наведите тачну смолу и сервисни производ. Цеви за топлу и хладну воду, индустријска цев и вишеслојна конструкција могу захтевати различите услове алата, хлађења и прихватања.
Поглед на нашу фабрику:када производни тим промени пунило, квалитет смоле или проценат рециклираног након одобрења алата, матрица није одједном постала нетачна. Унос процеса се променио. Референтну формулацију бележимо у техничком споразуму тако да будуће решавање проблема почиње од познатог стања.

Отвор матрице није коначна величина цеви
Врућа прстенаста растопа не напушта матрицу и остаје геометријски фиксирана. Може да набубри на излазу, да се спусти при извлачењу, да дође у контакт са калибратором, да се скупи током хлађења и да настави да се мења како се његова температура изједначи. Због тога номинална цев од 110 мм не користи аутоматски отвор на матрици од 110 мм.
Коначни резултат долази од система: излаз екструдера, температура и притисак топљења, геометрија матрице и трна, обимни топлотни биланс, центрирање, путања ваздуха, калибратор, вакуум, хлађење и брзина извлачења. Ако се ови делови купују од различитих добављача, купац треба да додели један контролисани цртеж интерфејса и једну матрицу одговорности за прихватање.
| Контролни елемент | На шта директно утиче | Оно што не може доказати сама |
|---|---|---|
| Путања струјања матрице и трна | Прстенаста дистрибуција растопа, губитак притиска, понашање при задржавању и почетни облик цеви | Коначни хладни ОД, зид, овалност или перформансе притиска |
| Подешавање центрирања трна | Почетни обимни зазор и корекција дистрибуције зида | Стабилан резултат када температура, проток или низводно поравнање стално варира |
| Уређење зоне грејања | Термичка контрола око и дуж главе | Стварна температура топљења без дефинисане методе мерења |
| Калибратор и вакуум резервоар | Спољно димензионисање, рано хлађење и подршка облика | Уједначен зид када је улазна цев за топљење нестабилна |
| Систем за хлађење | Брзина очвршћавања, стабилност димензија и уклањање преостале топлоте | Добра геометрија када је температура или проток воде неконтролисани |
| Хаул-офф | Брзина линије, повлачење и сталан транспорт | Исправите димензије када је извлакач неусклађен или брзина варира |
Корисно правило величине:наведите најмању и највећу цев, али инжињеринг око тешких радних углова. Ово су често највеће цеви са високим учинком, најтањи зид при великој брзини линије, мале величине са малом излазном снагом која продужава време задржавања и производ са најстрожим захтевима за зид или површину.


Нанхаииа нуди подесиве трнове, опције канала за хлађење и заменљиве облоге на свом асортиману цевних глава. Користите те опције из дефинисаног разлога. Подешавање је корисно када оператери имају поновљив метод центрирања. Заменљиве хабајуће компоненте су корисне када су јасни њихов обим, резервна количина и поступак замене.
Закључајте интерфејс екструдера пре почетка обраде
Матрица за цев може имати одличну унутрашњу путању протока и још увек се не може инсталирати јер је претпостављена висина улаза, регистра, шара вијака, заптивке или центра. Пројекти замене су посебно рањиви јер машински цртежи могу бити стари, измењени или недоступни.
Преферирамо три облика доказа: оригинални контролисани цртеж, нова мерења и јасне фотографије са референцом на размери. Ако се ово троје не слаже, решите сукоб пре него што се објави производни цртеж.
- Марка, модел и конфигурација екструдера
- Пречник завртња и номинални опсег излаза
- Цртеж испусне или адаптерске прирубнице
- Регистрирајте пречник, дубину и толеранцију
- Количина вијака, навој, круг и оријентација
- Геометрија заптивне површине и метода заптивача
- Пречник улаза за топљење и дужина прелаза
- Потребна прекидачка плоча или интерфејс екрана
- Величина и локација порта сензора притиска
- Тип сензора температуре топљења и уметање
- Напон, фреквенција, снага и конектори грејача
- Компатибилност типа термоелемента и контролера
- Висина средишта главе матрице и смер протока
- Потпорни оквир, точкови, шине или тачке за подизање
- Доступна дозвола за инсталацију и одржавање
- Удаљеност до калибратора и референце за поравнање
Нанхаииа производи прилагодљивеприрубнице цевии компоненте матрице, тако да се о адаптеру може разговарати са главом уместо да се остави као изненађење за инсталацију. За комплетан линијски пројекат, поравнајте интерфејс матрице са изабраниммашина за екструдер за пластику, контроле и опреме низводно.
Поглед на нашу фабрику:телефонска фотографија прирубнице нам помаже да разумемо распоред, али не дефинише круг завртња или уклапање у регистар. Користимо фотографију да пронађемо питања. За резање метала користимо потписани цртеж. Та разлика спречава да мала грешка у интерфејсу одложи целу инсталацију.


Изаберите конструкцију око материјала и дужности чишћења
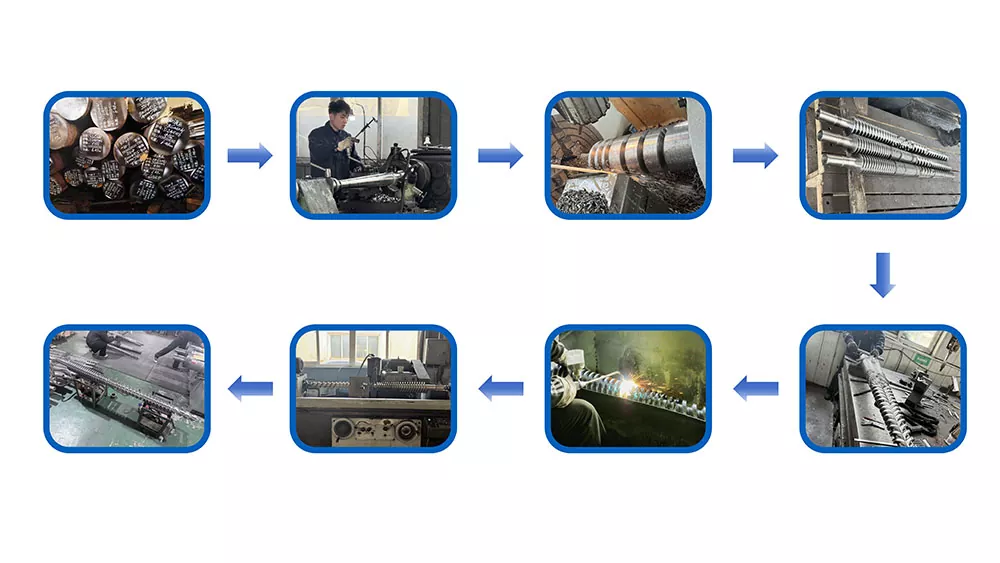
Нанхаииа наменска глава за цеви користи легирани челик високе чврстоће са каљеним површинама и производи се прецизном ЦНЦ обрадом и топлотном обрадом. Његов генералглава екструдерастраница наводи 38ЦрМоАл, нитрирање и површинску тврдоћу од ХВ950 до ХВ1000.
Те вредности су корисни почетни подаци, али одобрена спецификација и даље треба да идентификује тачан материјал компоненте, обим третмана, критеријум готове тврдоће, завршну обраду површине, проверу димензија и све захтеве за корозију. Вредност тврдоће на једној компоненти не би требало да се копира на сваки затварач, поклопац грејача или структурни део.
| Сервисно стање | Забринутост за набавку | Шта дефинисати у цитату |
|---|---|---|
| Пуњени ПВЦ | Абразивно минерално пунило, наслаге и учесталост чишћења | Формула, ниво пунила, материјал и третман влажних компоненти, обим заменљивог хабања и начин чишћења |
| ЦПВЦ или једињење осетљиво на топлоту | Топлотна историја, задржавање и деградација материјала | Прозор за обраду, концепт путање протока, зоне грејања, сензорске тачке, поступак покретања и искључивања |
| ПЕ | Стабилна дистрибуција, квалитет површине и дуге стазе | Квалитет смеше, опсег излаза, прозор за притисак, распоред грејача и приступ чишћењу |
| Рециклирани садржај | Контаминација, варијације вискозитета и абразивне честице | Извор, максимални проценат, план филтрације, узорак, очекивана варијација и границе прихватљивости |
| Честе промене боје | Задржавање, приступ, руковање заменом делова и отпад | Редослед боја, материјал за чишћење, дозвољено време промене, поступак чишћења и делови који се могу уклонити |
Теже није потпуна материјална стратегија.Површинска тврдоћа, дубина кућишта, жилавост подлоге, корозивно понашање, завршна обрада и начин поправке морају одговарати компоненти и процесу. Замолите добављача да наведе шта се третира, како је верификовано и који записник о инспекцији долази уз поруџбину.


Прегледајте Нанхаииа'спроизводна опрема, сертификатиитехничка службатоком квалификације добављача. Смернице за инсталацију и савети о дугорочном одржавању могу бити укључени у договорени обим подршке.
Учините промену величине део калкулације куповине
Нижа цена алата може бити скупа ако свака промена веже кран, оштети грејаче или захтева поновљено центрирање методом покушаја и грешке. Питајте како се матрица и трн уклањају, где се постављају врући делови, којим се причвршћивачима рукује, како се враћа поравнање и које заптивке или потрошни материјал се замењују.
| Питање промене | Зашто би купац требао да брине | Излаз уговора |
|---|---|---|
| Које величине деле једно тело? | Приказује стварни број глава и скупова делова за промену | Матрица компатибилности према спољном делу цеви, опсегу зида и материјалу |
| Шта се мора охладити пре уклањања? | Утиче на застоје и сигурност руковања | Написана температура и поступак руковања |
| Како су центрирана матрица и трн? | Утиче на отпатке при покретању и корекцију зида | Дијаграм подешавања, референтне позиције и обука |
| Који алати и уређаји за подизање су потребни? | Спречава небезбедно импровизовано руковање | Листа алата, тежине делова, тачке подизања и цртежи прибора |
| Који делови су рутински резервни делови? | Смањује време застоја након оштећења навоја, заптивке, грејача или сензора | Двогодишњи препоручени резервни списак по цени по артиклима |
| Како се чисти пут протока? | Мења рад, ризик од површине и отпад од промене боје | Одобрени алати за чишћење, материјали и кораци за растављање |
За мешовити распоред производа, израчунајте цену замене по сатима, труду и почетном отпаду. Ако се постројење мења између две удаљене величине цеви неколико пута недељно, две комплетне главе могу заштитити више времена производње него једно тело са много уметака. Ако су промене ретке, а опсег је компактан, заједничко тело може бити разумно.
Поглед на нашу фабрику:питамо ко ће мењати алате и која опрема за дизање је доступна. Дизајн који ради на чистој клупи за монтажу може бити незгодан поред врућег екструдера и вакуумског резервоара. Приступ оператера је инжењерски улаз, а не детаљ након продаје.

Користите дефекте цеви да бисте пронашли одговорну зону процеса
Када цев исцури у складу са спецификацијама, оператери често прво подешавају матрицу јер су њени завртњи за центрирање видљиви. То може привремено да побољша једно очитавање док се сакрију проблеми са температуром, екструдером или низводно. Забележите дефект око обима и дуж дужине цеви пре него што направите неколико промена одједном.
| Уочен недостатак | Провере главе | Упстреам и довнстреам провере | Лекција о куповини |
|---|---|---|---|
| Једна страна је константно дебља | Центрирање трна, наслаге на путу протока, оштећења, баланс грејача и поравнање склопа | Померање екструдера, поравнање калибратора, расподела вакуума, хлађење и поравнање извлачења | Захтева приступачно центрирање, температурне зоне и референцу за поравнање |
| Зид се мења око и дуж цеви | Лабаво подешавање, термички циклус, нестабилан притисак или неуједначен проток | Напајање, пужни излаз, контрола брзине линије, стабилност вакуума и температуре воде | Прихватите стабилан радни прозор, а не један кратки сет мерења |
| Дуге површинске линије | Контаминација, таложење, огреботина или оштећена површина матрице | Неотопљене честице, филтрација, оштећења калибратора и трагови руковања | Дефинишите алате за чишћење, план филтера, преглед површине и резервни алат |
| Жуте, смеђе или црне пруге | Мртве зоне, наслаге, прекомерна локална топлота и дуго време задржавања | Контаминирана храна, наслаге бурета, хабање шрафова и пракса искључивања | Прегледајте цео пут топљења и рутину чишћења пре копирања старе геометрије |
| Висок притисак главе | Ограничени прстенасти зазор, ниска температура, блокада или неодговарајући пут протока | Ограничење екрана, вискозитет материјала, излазна потражња и стање сензора | Наведите тачку мерења притиска и радну границу у спецификацији |
| Овалност цеви | Неуједначен излазни ток или почетни положај цеви | Хабање калибратора, вакуум, баланс за хлађење, подршка и поравнање извлачења | Коначна овалност припада тесту прихватања комплетне линије |
| Груба унутрашња површина | Завршна обрада трна, наслаге, температура и понашање течења | Влажност материјала, дисперзија, деградација и стабилност излаза | Укључите критеријуме унутрашње и спољашње површине у одобрење узорка |
Правило једне промене:снимите основну линију, промените једну контролисану варијаблу, сачекајте да материјал прође кроз линију, означите погођену цев и поново измерите. Насумично подешавање температура, центрирање, вакуум и извлачење у исто време уништава доказе потребне за идентификацију узрока.
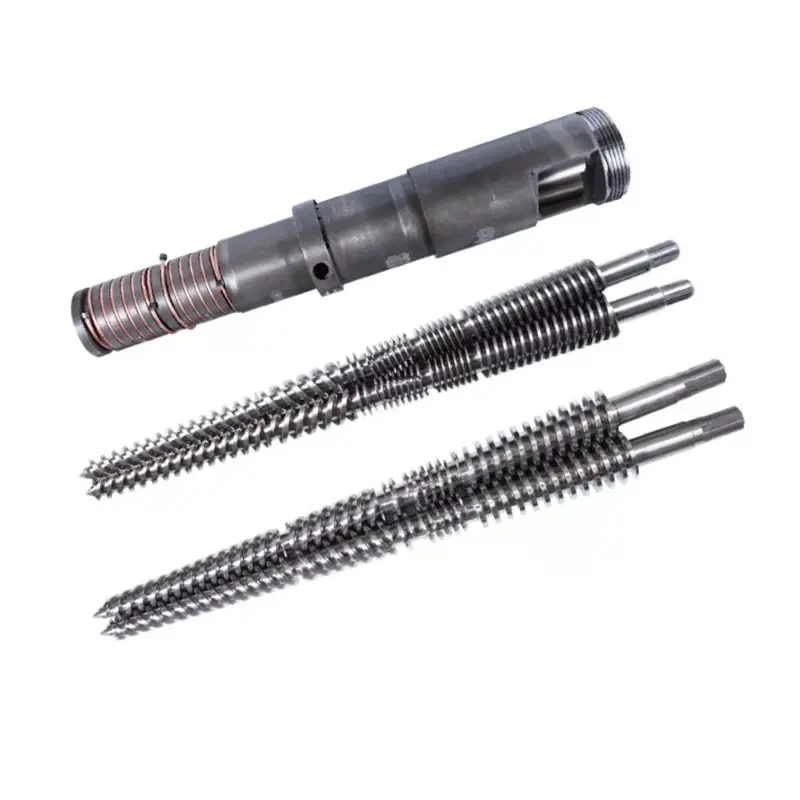
Ако је излазни притисак или притисак топљења нестабилан испред главе, такође проверите завртањ и цев. Нанхаииа залихеЈедноструки вијци за ПВЦ цеви, Паралелне вијчане цеви од ПВЦ цевииПВЦ цеви конусне цеви са два завртња. Матрица не треба да буде редизајнирана да би се надокнадио истрошен или неодговарајући део за пластификацију.

Контролна листа РФК матрице главе за екструзију цеви
Комплетан РФК омогућава купцу да упореди обим инжењеринга уместо да пореди ниску основну цену са инклузивном понудом. Ставите следеће ставке у један пакет контролисан ревизијом.
- Идентификујте производе.Наведите сваку ОД цеви, опсег зидова, СДР или распоред, конструкцију слоја, боју и примену. Означите нормалан производ и најтежу величину.
- Именујте стандард.Наведите тачан стандард, део, издање, национално усвајање и унутрашњи цртеж. Приложите план инспекције готових цеви.
- Откријте материјал.Обезбедите пуну ПВЦ формулу или тачан ПЕ, ПП или ППР разред, адитиве, пунило, пигмент, рециклирани садржај и листове са подацима о добављачима.
- Дефинишите стопу.Наведите нето продајну снагу и брзину линије за сваки критични производ, плус расположиви капацитет хлађења и нормалан радни распоред.
- Опишите екструдер.Државни једноструки, паралелни двоструки или конусни двоструки вијак; пречник завртња; снага мотора; нормалан притисак и температура топљења; распоред адаптера; и тренутне границе процеса.
- Контролишите интерфејс.Причврстите прирубницу, регистар, круг завртња, заптивну површину, улаз за топљење, висину центра, прикључке сензора и цртеже подршке.
- Наведите електричне детаље.Наведите напон и фреквенцију грејача, тип термоелемента, стандард конектора, компатибилност контролера, дужину кабла и захтеве за опасно подручје ако је примењиво.
- Покажите низводну линију.Укључите димензије калибратора, вакуум резервоар, дужину хлађења, распоред прскања или потапања, тип извлачења, средишњу линију и растојање од излаза из калупа.
- Изаберите опсег промене.Наведите комплете делова за замену, резервне грејаче и сензоре, заптивке, затвараче, алате за руковање, полице за складиштење и жељену процедуру промене величине.
- Дефинишите документе.Захтевајте цртеже монтаже и делова, опис материјала, евиденцију материјала и термичке обраде, преглед димензија, електричну листу, упутство за употребу и листу резервних делова.
- Напишите тест прихватања.Именујте смолу, формулу, величину цеви, трајање рада, излаз, брзину линије, записе процеса, узорковање димензија и критеријуме за пролаз/неуспех.
- Појасните подршку.Договорите упутства за инсталацију, одговорност за пуштање у рад, обуку оператера, даљинску помоћ и границу између перформанси матрице и комплетне линије.
Упозорење о замени:истрошена матрица можда више неће сачувати своје првобитне димензије. Измерите интерфејс машине и добро задржану цев, пронађите оригиналне цртеже и објасните зашто се стара глава замењује. Копирање сваке истрошене димензије може да репродукује исти проблем тока или поравнања.
Конфигурација вијака такође мора одговарати материјалној дужности. Прегледајте Нанхаииа'спојединачни завртњи, паралелни двоструки завртњииконусне цеви са два завртњакада упит обухвата цео одељак за пластификацију. За прибор и повезане алате користитеасортиман резервних делова за екструзију.
Прихватите производни услов који планирате да продате
Провера димензија доказује да се произведене компоненте поклапају са цртежом. То не доказује како ће одређено једињење тећи кроз комплетну линију. Исправан план прихватања има два дела: верификацију компоненти и производњу.
| Фаза прихватања | Шта проверити | Запис за чување |
|---|---|---|
| Преглед документа | Одобрена ревизија цртежа, опис материјала, матрица за замену делова, листа грејача и сензора, упутства и резервни опсег | Регистар потписаних докумената |
| Инспекција компоненти | Критични интерфејси, концентричне карактеристике, заптивне површине, причвршћивачи, прикључци, материјал, третман и видљиво стање површине протока | Подаци о димензијама и материјалима или третманима наведени у наруџбини |
| Провера монтаже | Постављање, оријентација, инсталација грејача, уметање сензора, центрирање, подршка, подизање и приступ | Контролна листа за монтажу са фотографијама |
| Провера загревања | Идентификација зоне, одзив контролера, очитавање сензора, повлачење струје и термичка стабилност | Мапа зона и стабилизована очитавања |
| Продуцтион рун | Договорени материјал, величина цеви, излаз, брзина линије, температура, притисак топљења, оптерећење мотора, вакуум и услови хлађења | Временски засновани процесни лист и задржани узорци |
| Инспекција цеви | ОД, зид на више позиција сата, овалност, маса по дужини, унутрашња и спољашња површина, праволинијски и потребни стандардни тестови | Извештај о инспекцији везан за позицију узорка и време производње |
| Рутинска операција | Покретање, корекција центрирања, нормално заустављање, безбедно растављање или једна договорена промена величине | Одјава оператера и листа отворених ставки |
Користите нормалну формулацију купца када је то практично. Ако је потребан заменски материјал, забележите разлику и ограничите оно што тест доказује. Успешно ПЕ тестирање не потврђује ПВЦ формулу, а производ са малим зидовима са дебелим зидовима не доказује стање велике брзине са танким зидовима.
Поглед на нашу фабрику:преферирамо стабилан рад са следљивим мерењима у односу на кратак приказ на максималном излазу. Притисак треба да се смири, очитавања на зиду треба да остану контролисана, грејачи не би требало да раде ненормално и хлађена цев треба да испуни договорену инспекцију. Тај резултат обема странама даје користан поен за примопредају.


Често постављана питања
Које информације су потребне за цитирање главе за екструзију цеви?
Пошаљите класу и формулу полимера, стандард цеви, комплетну величину и опсег зида, циљни излаз и брзину линије, тип екструдера, улаз за топљење и цртеж прирубнице, напон грејача, захтеве сензора, детаље калибрације низводно, жељене делове промене и план прихватања. Фотографије и измерени цртежи тренутне везе су такође корисни за пројекте замене.
Да ли једна цевна глава може да покреће ПВЦ, ПЕ и ППР?
Заједничко спољашње тело може бити технички могуће у уско дефинисаном пројекту, али ПВЦ, ПЕ и ППР не стварају исте услове протока, топлоте или димензионисања. Прво упоредимо пуну формулацију, излаз, опсег величина, захтеве за путањом протока и метод чишћења. Одвојени алати или посебна глава могу бити сигурнији избор производње.
Да ли је пречник матрице једнак коначном пречнику цеви?
Обично не. Врућа цев се мења након напуштања матрице јер растоп набубри, повлачи се, улази у калибратор и хлади се. Потребне димензије матрице и трна морају бити пројектоване са материјалом, излазном снагом, брзином линије, димензионисањем вакуума и системом хлађења, уместо да се копирају директно из номиналне величине цеви.
Може ли сама глава матрице да гарантује дебљину и овалност зида цеви?
Не. Глава матрице успоставља прстенасту дистрибуцију растопа, али коначна дебљина зида и овалност такође зависе од стабилности топљења, центрирање, равнотеже температуре, стања калибратора, вакуума, хлађења, поравнања извлачења и брзине линије. Прихватање треба да тестира комплетну оперативну линију.
Који материјал Нанхаииа користи за екструзионе матрице?
Нанхаииа општа страница са главом за екструдере наводи 38ЦрМоАл са нитрирањем и површинском тврдоћом од ХВ950 до ХВ1000. Наменска глава за екструзију цеви је описана као легирани челик са каљеним површинама. Захтеви за финални материјал, термичку обраду и влажну површину треба да буду потврђени за смолу, адитиве и метод чишћења у одобреној спецификацији.
Да ли да купим једну матрицу са више уметака или неколико комплетних глава?
Користите мењање делова када опсег величина, излаз и рутина чишћења дозвољавају једном телу да покрије посао без претераног подешавања. Одвојене главе могу имати смисла када се производи у великој мери разликују у пречнику, полимеру, излазној структури, структури слоја или учесталости промене. Упоредите укупно време промене и ризик производње, а не само цену алата.
Како треба прихватити главу за екструзију цеви?
Почните са проверама цртежа, материјала, третмана, грејача, сензора, прирубница и путање протока. Затим покрените уговорени производни материјал на одређеној величини цеви, излазу и брзини линије. Забележите температуре, притисак топљења, очитавања зида око обима, спољашњи пречник, овалност, стање површине, масу по дужини и све тестове које захтева циљни стандард цеви.
Шта узрокује да једна страна зида екструдиране цеви буде дебља?
Могући узроци укључују погрешно центрирање матрице или трна, неуравнотеженост температуре по ободу, неуједначен ток растопа, наслаге или оштећења на путу протока, нестабилан излаз екструдера, неусклађеност калибратора, неравномерни вакуум или хлађење и неусклађеност извлачења. Проверите тренд пре него што употребите завртње за центрирање да бисте сакрили проблем низводно.
Технички садржај припремљен од Нанхаииа актуелних информација о производима, опреми и услугама, подржан само од стране званичних ИСО стандардних страница. Коначна геометрија калупа, материјал, обрада, димензије и критеријуми прихватљивости дефинисани су одобреном спецификацијом пројекта.