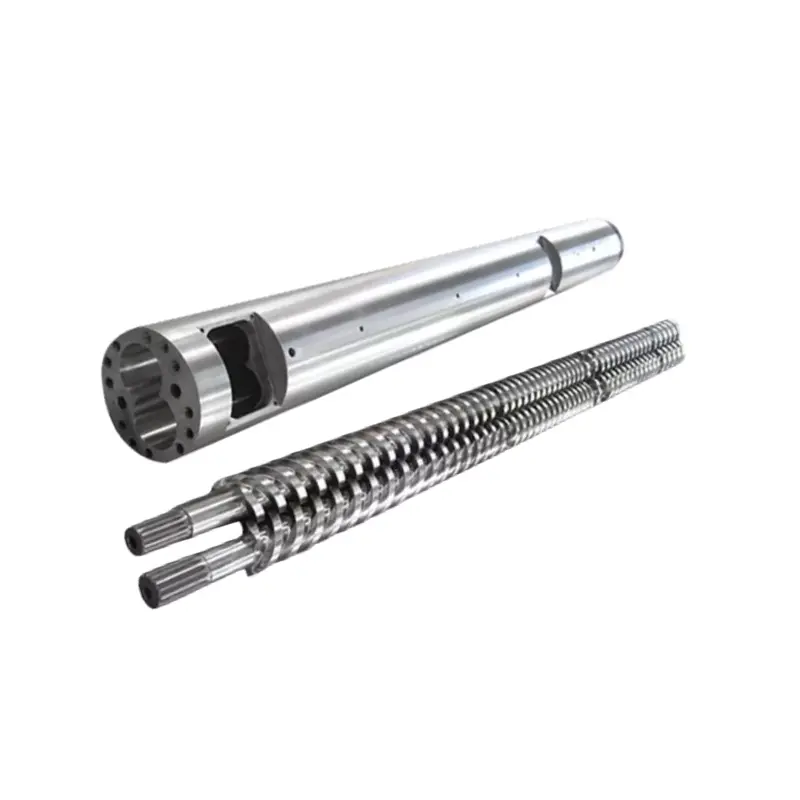
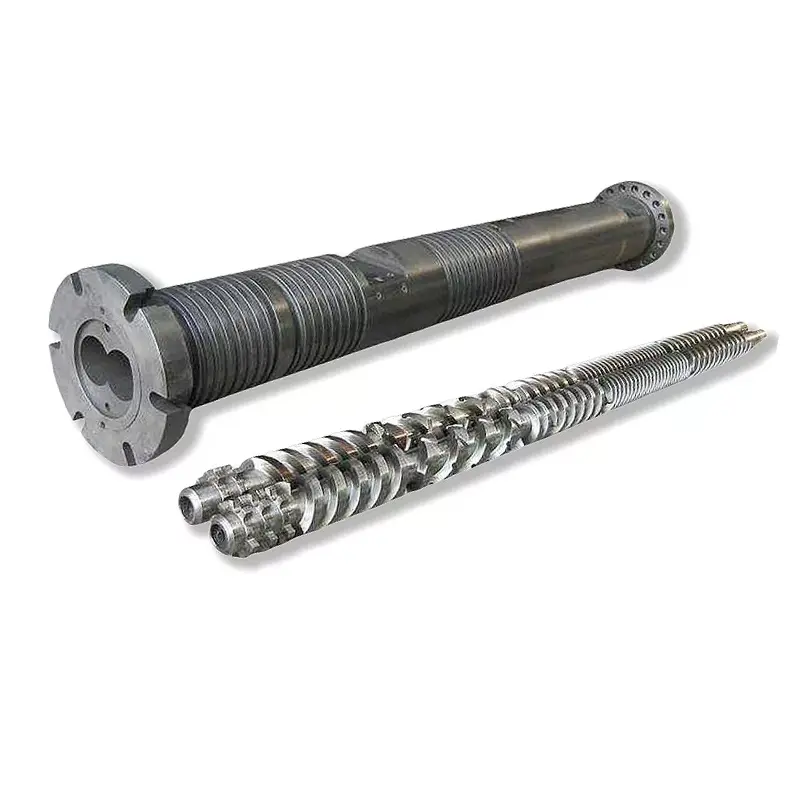
Комплет са два завртња има више од једног радног зазора. Да бисте донели исправну одлуку о поправци или замени, мапирајте сваки завртањ, сваки режањ цеви, међуоднос и интерфејсе машине под једном контролисаном референцом.
Измерите хабање паралелног двоструког завртња и цеви као усклађеног система. Забележите оба шрафа на именованим аксијалним станицама, оба режња отвора осмице у дефинисаним правцима, зазор од завртња до завртња, растојање у центру, фазно и аксијално уклапање. Упоредите карту са одобреним цртежом. Симптоми могу да изазову инспекцију, али мерења одлучују да ли да замените завртње, цев или комплетан сет.

Паралелни двоструки вијак нема један универзални зазор
На конвенционалном једном завртњу, пречник зазора се често изражава као унутрашњи пречник цеви минус спољашњи пречник завртња. Радијални зазор је половина те разлике. Нашеводич за мерење хабања једног завртњаобјашњава зашто аксијалне станице и дефиниције и даље морају да се подударају.
Однос локалног пречника = одговарајућа димензија цеви минус одговарајући спољни пречник завртња
Локални радијални однос = локални дијаметрални однос подељен са 2
Ова аритметика не описује комплетну геометрију склопа двоструких вијака који се међусобно спајају.
Паралелни двоструки завртањ додаје други завртањ, међупросторну област, централно растојање и временски ограничени угаони однос. Цијев је обично профил осмице, а не један округли отвор. Хабање такође може бити различито у левом и десном режњу и на супротним странама летова.
Према томе, датотека мерења треба да одвоји најмање пет релација:
- Спољни профил сваког шрафа до одговарајућег режња цеви.
- Размак између завртња и завртња кроз област међусобног спајања.
- Централно растојање и положај оба режња цеви.
- Ротационо фазирање, ручност и идентитет левог или десног завртња.
- Релевантни аксијални зазори, потисне површине, одстојници и крајњи положаји.
Поглед на нашу фабрику:купац који тражи „размак од 0,3 мм“ без именовања површина није нам дао извршни захтев. Питамо да ли је тај број дијаметрални, радијални, међуслојни, бочни, врх или аксијални зазор, где се мери и у ком стању. Погађање овде може створити метални контакт или оставити нови сет лабавим.


Сачувајте идентитет склопа пре него што повучете завртње
Мерења губе вредност ако су леви и десни шрафови помешани или референца фаза нестане током уклањања. Пре него што олабавите склоп, фотографишите крај погона и крај за пражњење. Означите правац гледања који се користи за описивање ротације, а затим означите оба завртња, осовине, одстојнике и временске ознаке.
Забележите да ли машина користикоротирајући завртњииликонтраротирајући завртњи. Такође забележите да ли су шрафови једноделни или састављени од елемената. Немојте претпостављати да два завртња са сличним спољним димензијама деле исту руку, шиљак, редослед или време.
Користите упутства за уклањање произвођача машине и сачувајте сваку функцију закључавања и времена. Ако се пар не може окренути према одобреној процедури након поновног састављања, зауставите се. Примена обртног момента погона за превазилажење непознатих сметњи може претворити грешку у идентификацији у оштећење.

Направите један координатни систем за оба завртња и оба режња
Очистите компоненте без уклањања трагова огреботина, губитка премаза или удубљења. Нека делови достигну стабилну температуру за преглед. Успоставите нулту тачку на именованом крају и означите аксијалне станице које се могу поновити на пару вијака и цеви.
Додајте станице пре и после промене геометрије, отворе за довод и вентилацију, регионе мешања и крај за изградњу притиска. На свакој станици идентификујте леви шраф, десни завртањ, леви режањ и десни режањ. Снимите више угаоних праваца када метода дозвољава, јер један пречник може сакрити овалност или једнострано хабање.
| Поље | Како га идентификовати | Шта открива |
|---|---|---|
| Аксијална станица | Удаљеност од дефинисаног податка за довод или испуштање | Где се хабање концентрише дуж процеса |
| Сцрев идентити | Лево или десно, са наведеним крајем гледања | Асиметрично хабање лета и интегритет пара |
| Вијчани профил | ОД, вредност корена, врха или бока са методом и угаоном позицијом | Губитак метала на радним површинама |
| Режањ бурета | Леви или десни режањ, правац и мерна раван | Увећање, овалност и локално испирање |
| Међусобна веза | Именоване површине, угаона позиција, фазно стање и метод | Ризик од превеликог зазора или механичких сметњи |
| Стање површине | Бројчана фотографија везана за мапу станице | Бодовање, удубљење, губитак премаза, наслаге и контактне ознаке |
| Референтна вредност | Одобрени цртеж, извештај о новом делу или договорена основна линија дизајна | Колико се геометрија променила |
Цоперион-ова објављена дијагностичка метода бачвезахтева да његове цеви буду чисте и хладне, а затим користи мерење отвора и видео инспекцију високе резолуције на одређеним ЗСК и СТС величинама. Ваша машина и алати за инспекцију могу се разликовати, али приступ показује зашто димензионални и визуелни докази припадају истом извештају.
Немојте измишљати резолуцију додавањем децималних места изван инструмента и методе. Забележите инструмент, статус калибрације, стање подршке, температуру инспекције и записник руковаоца или инспекције. Поновљива мапа са искреном несигурношћу кориснија је од импресивне табеле сачињене од двосмислених тачака.



Да ли је уклоњен сет двоструких вијака спреман за преглед?Пошаљите монтажни цртеж, леву и десну идентификацију, мапу станице, фотографије и историју рада. Можемо разговарати о томе шта се мора сачувати и које области треба ближе мерење.
Пошаљите карту хабањаПогледајте паралелне производе са двоструким завртњимаКористите понашање на линији да изаберете локације инспекције, а не да прогласите неуспех
Падајући учинак при истој брзини завртња, нестабилан притисак, променљиво оптерећење, лоша дисперзија, неотопљени материјал и понављајући се дефекти производа могу оправдати инспекцију. Они такође могу доћи од храњења, формулације, грејача, сензора, вентилације, ограничене матрице или проблема са погоном.
Сачувајте основну линију рада пре него што промените неколико подешавања одједном. Забележите стварну брзину помака, брзину завртња, индикацију оптерећења или обртног момента, притисак, подешавања зоне, измерену температуру топљења када је доступна и провере готовог производа. Упоредите исту формулацију и низводно подешавање.
Јапан Стеел Воркс напомиње да истрошени елементи са двоструким завртњима могу смањити пропусност и дисперзију и могу допринети озбиљном квару осовине завртња или мењача. То је добар разлог за рану инспекцију, али симптом и даље треба да буде повезан са физичким стањем на вашој машини.
Ако се линија врати у нормалу након исправљања калибрације фидера или блокираног вентилационог отвора, не бисмо продали хабање као дијагнозу. Ако процес остане нестабилан и мерна мапа показује одговарајуће повећање локалног зазора, кућиште за замену је много јаче. Циљ је да се реши проблем производње, а не да се добије поруџбина за највећи сет.
| Уочен образац | Процес провере пре осуде | Физички докази за тражење |
|---|---|---|
| Излаз пада непромењеном брзином | Прецизност хране, насипна густина, рецептура и ограничење матрице | Локално повећање отвора, хабање лета и промена зазора |
| Притисак или оптерећење постају нестабилни | Храњење, контрола температуре, вентилација и низводно ограничење | Неравномерно хабање лево/десно, наслаге, оштећења или трагови контакта |
| Дисперзија или квалитет талине опада | Партија материјала, дозирање адитива, конфигурација мешања и историја температуре | Хабање на предвиђеним површинама за мешање или погрешно уграђеним елементима |
| Метална бука или нагли пораст обртног момента | Зауставите се под процедуром машине и проверите погон и поравнање | Свежи контактни трагови, савијени делови, грешка фазе или страни материјал |
| Брзо понављање хабања након замене | Контаминација материјала, поравнање, монтажа, радне границе и избор површине | Поновљена локација и правац оштећења |
Одлучите шта да замените из одговарајућег извештаја
Замена само завртњима је разумна када оба режња цеви остају у оквиру одобрене геометрије, када је средишњи однос чврст и узрок хабања је разумљив. Замена само за цев такође може бити оправдана када пар вијака остане прихватљив и компатибилан са обновљеном геометријом отвора.
Замените одговарајући сет када су обе стране истрошене, референтна геометрија је неизвесна или би нова компонента и даље деловала против оштећеног партнера. Ако образац хабања указује на неусклађеност, грешку у фази или страни материјал, уклоните тај узрок пре уградње нових делова.
| Измерено стање | Вероватно обим за процену | Потребна заштита |
|---|---|---|
| Пар вијака је истрошен; оба режња у дозвољеним границама | Поправите или замените завртње | Потврдите обновљену или нову геометрију наспрам задржане цеви |
| Ношени режњеви бурета; завртње у дозвољеним границама | Квалификована поправка или замена цеви | Проверите компатибилност и са причвршћеним завртњима и са средишњим растојањем |
| И шрафови и цев истрошени | Одговарајућа замена завртња и цеви | Одобрети један контролисани сет цртежа и план инспекције |
| Локализовано бодовање или једнострани контакт | Испитивање узрока пре избора компоненте | Проверите поравнање, лежајеве, осовине, фазирање и контаминацију |
| Геометрија прихватљива, али је дужност промењена | Преглед процеса и геометрије | Дефинишите нови материјал, излаз, ограничења машина и прихватање производа |
Не користите генерички интернет множилац као ограничење за аутоматску замену. Пречник, тип завртња, дизајн машине, материјал и толеранција производа су важни. Одлуку треба да контролишу оригинални цртеж и критеријуми за сервис произвођача машина.
За шире симптоме и изборе поправке, погледајте нашеводич за хабање цеви завртња и замену. Ова страница специфична за близанце додаје информације о левој/десној, режњу, центру и фазама које конвенционална инспекција са једним отвором не покрива.
Користите локацију хабања да одредите површину
Нанхаииа'спаралелни производи са двоструким завртњимаукључују ПВЦ, ПЕ, ПП, гуму, пластику, смеше и апликације за гранулацију. Материјална обавеза варира у том опсегу. Стаклена влакна, минерална пунила, пигмент, рециклирана контаминација и корозивни састојци треба да буду наведени по степену и оптерећењу.
Наше коротирајуће и супротно ротирајуће странице производа наводе исте основне референтне вредности: 38ЦрМоАлА, тврдоћа топлотне обраде од ХБ260 до 320, тврдоћа нитрирања од ХВ950 до 1000, дубина нитрирања од 0,50 до 0,70 мм и кртост нитрирања степена 1 или ниже. Такође наводе Ра0,4 и праволинију завртња од 0,015 мм.
Доступне вредности производа такође укључују тврдоћу хрома од ХВ 950 или више при дебљини од 0,05 до 0,10 мм и тврдоћу биметала од ХРЦ60 до 65 на дубини од 2,0 до 3,0 мм. ХВ и ХРЦ користе различите скале, тако да највећи штампани број не идентификује бољу опцију.
| Налаз из карте хабања | Шта дефинисати у новој спецификацији | Шта не претпоставити |
|---|---|---|
| Врхови за летење губе материјал у испуњеној процесној зони | Заштићене локације лета, третман или легура, дубина слоја и коначна геометрија | Свака зона треба исту надоградњу |
| Један режањ бурета носи више од другог | Мапа режња, поравнање и провера центра, затим заштита цеви | Сам тврђи материјал ће исправити неусклађеност |
| Питтинг или површински губитак | Хемија материјала, историја чишћења, захваћена зона и компатибилни површински систем | Сва површинска оштећења су абразивно хабање |
| Контакти се понављају на једном лицу | Преглед фаза, равности, осовине, лежаја и склопа | Профил вијка је једини узрок |
| Уједначено хабање након дугог стабилног сервиса | Оригинална геометрија, измерена промена и потребан интервал одржавања | Редизајн је аутоматски неопходан |
баттенфелд-цинциннати препоручује мерење хабања једном годишње или након 6.000 радних сатиу својим сервисним упутствима за једноструке, конусне двоструке, паралелне двоструке и планетарне екструдере. Третирајте то као референцу за планирање једног добављача. Линије које обрађују тешка пунила или показују брзи тренд хабања можда ће требати другачији интервал.


Претворите датотеку за инспекцију у производни налог
Пакет понуде треба да садржи произвођача машине и модел, одобрене цртеже, формулацију материјала, радну евиденцију и мапу хабања. Идентификујте да ли желите верну замену, процену поправке или промену геометрије. Ако се перформансе морају побољшати, наведите мерљиви циљ и ограничења машине.
Контрола цртежа је важна колико и номинална величина. Нанхаииа'сстраница производне опременаводи ЦНЦ бушење и прецизност позиционирања глодања од 0,02 мм, ЦНЦ стругове за радне комаде до 6 метара, и петоосну машинску обраду за неправилне летове и специјалне прирубнице. За те могућности је и даље потребан недвосмислен план цртежа и инспекције.
Довешћемо у питање цртеж када је наведено зазор у супротности са истрошеним узорком или када недостају лева и десна информација. То је део одговорности производње. Потписана ревизија цртежа је јефтинија од откривања неслагања при инсталацији.


Треба вам заменски опсег пре него што затражите цене?Прво пошаљите извештај о старом делу и проблем са радом. Можемо помоћи да одвојимо питања о цртању, доказе о хабању и одабир материјала пре него што започне комерцијално поређење.
Затражите преглед заменеОтворите страницу за упитПрво проверите уклапање, а затим проверите производњу
Долазна инспекција треба да потврди идентитет дела, ревизију цртежа, леве и десне етикете, документацију о материјалу, наведене димензије и заштићене површине пре уградње. Држите евиденцију о отпреми и инспекцији везану за серијску идентификацију компоненти или идентификацију пара која се користи у вашем постројењу.
Пратите процедуре за монтажу, поравнање, подмазивање, загревање и покретање произвођача екструдера. Потврдите потребно слободно кретање пара само одобреном методом. Немојте користити погон за присилно затезање необјашњивог чврстог положаја.
Наручите уговорени материјал, распоред исхране и угинуће. Забележите излаз, брзину завртња, индикацију оптерећења или обртног момента, притисак, температурно понашање, стање вентилације и квалитет готовог производа. Упоредите са условима прихватања, а не са кратком ротацијом без оптерећења или лакшом смолом.

Замолите Нанхаију да прегледа вашу датотеку за хабање са двоструким завртњима
Пошаљите цртеж машине, идентификацију левог и десног завртња, тачку ротације, информације о фазама, растојање у центру, мапу хабања, рецепт за материјал и радну евиденцију. Реците нам који је симптом подстакао инспекцију и да ли је ваш приоритет рестаурација, дужи век хабања или нови процес.
Пошаљите цртеже и мере е-поштомДискутујте на ВхатсАпп-уПогледајте паралелне производе са двоструким завртњима
Зхоусхан Нанхаииа Пластиц Мацхинери Цо., Лтд.
Производи:Коротирајуће паралелне цеви са два завртња | Противротирајуће паралелне цеви са два завртња | ПВЦ паралелне цеви са двоструким завртњем | Гумени и пластични паралелни двоструки завртњи
Емаил:инфо@нхисцрев.цом
Телефон:+86-13505809643| Мобилни:+86-13587082002
Блок Ц, бр. 2 Западни део, авенија Ксингзхоу, округ Дингхаи, град Зхоусхан, провинција Зхејианг, Кина.
Сервисне информације | Производна опрема | Профил компаније | Контактирајте нас
Често постављана питања
Колики је зазор паралелне цеви са два вијка?
То је скуп геометријских односа, а не један универзални јаз. Корисна спецификација разликује зазор сваког завртња до његовог режња цеви, зазор од завртња до завртња кроз регион међусобног спајања, централно растојање, фазирање и било који релевантни аксијални зазор. Одобрени машински цртеж дефинише циљне вредности и методе мерења.
Могу ли да израчунам зазор двоструког завртња као ИД цеви минус спољашњи завртње?
То одузимање може описати локални дијаметрални однос само када се две вредности односе на одговарајуће локације и дефинисану геометрију проврта. Не описује зазор од завртња до завртња, међупростор, фазирање, међусобно растојање или проврт у облику осмице. Немојте га користити као једину прихватљиву вредност за два вијка.
Колико места треба да мерим на двоструком завртњу и бурету?
Не постоји универзално бројање. Направите довољно аксијалних станица да покријете регионе довода, топљења или компресије, мешања, вентилације и изградње притиска, а затим додајте станице око видљивих оштећења или промена геометрије. Користите исте називе станица на оба шрафа и оба режња цеви.
Шта треба снимити пре уклањања паралелних двоструких шрафова?
Забележите инсталиране леве и десне позиције, ротацију гледано са именованог краја, руководство, временске или фазне ознаке, везе осовине, одстојнике и аксијални редослед. Фотографирајте погон и испусне крајеве, означите сваки део и сачувајте процедуру уклањања произвођача машине.
Могу ли заменити само два завртња и задржати стару цев?
Да, када отвори цеви, однос центра и стање површине остану у дозвољеним границама и када се разуме узрок хабања завртња. Ако је цијев увећана, овална, нарезана или неусклађена, сами нови завртњи могу оставити превелики или неуједначен зазор. Засновати одлуку на извештају о усклађеном мерењу.
Колико често треба мерити хабање цеви са два завртња?
Подесите интервал из плана одржавања произвођача машине, озбиљности материјала, радних сати и сопственог тренда хабања линије. Батенфелд-синсинати објављује једну годину или 6.000 радних сати као препоруку за сервис, али то је референца за планирање, а не универзално ограничење замене.
Да ли Нанхаииа објављује један стандардни радни зазор за сваки паралелни двоструки вијак?
Ниједна вредност радног зазора не покрива цео опсег. Нанхаииа објављује вредности производа за материјал, топлотну обраду, површинску тврдоћу, дубину слоја, храпавост и равност завртња. Функционални размаци још увек треба да буду дефинисани на одобреном цртежу за конкретну машину и пар вијака.
Шта треба да пошаљем за понуду за замену паралелне цеви са два вијка?
Пошаљите произвођачу машине и модел, одобрене цртеже, идентификацију левог и десног завртња, тачку ротације, централно растојање, детаље споја и прирубнице, формулацију материјала, евиденцију излаза и рада, мапу аксијалног хабања, фотографије површине, историју кварова и потребне документе о инспекцији.
За избор система и принципе рада, наставите са нашимпаралелна вођица екструдера са два вијкаили ширеводич за избор екструдера са двоструким вијком.