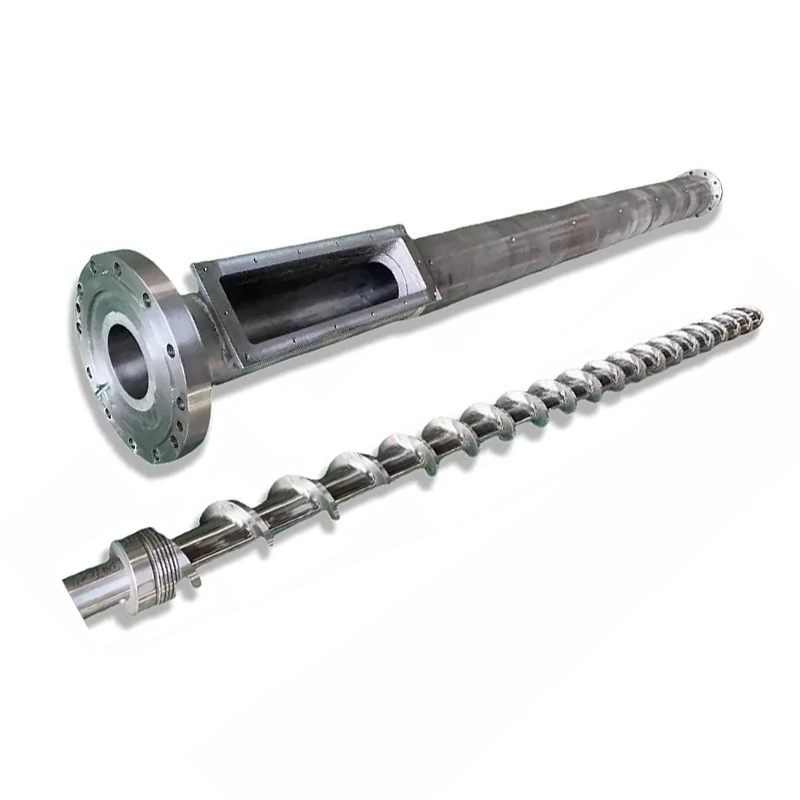
Л/Д однос вијка за убризгавањеје радна дужина подељена са пречником завртња, а већина шрафова за убризгавање ради 18:1 до 25:1. Ево шта вам ниједан лист са спецификацијама не говори: не можете променити Л/Д на машини коју већ поседујете. Дужина је фиксирана цеви. Оно што можете променити јепречник завртња, а у фиксној цеви тај један избор помера Л/Д, капацитет сачме и притисак убризгавања заједно, у супротним смеровима. Мањи шраф даје већи Л/Д, мањи ударац и већи притисак. Ускладите ту трговину са својом смолом и својим делом, а већина Л/Д питања ће сама одговорити.
Шта значи однос Л/Д на завртњу за убризгавање
Л/Д је радна дужина завртња (Л) подељена са спољним пречником (Д). Шраф који је 22 пута дужи него што је широк има Л/Д од 22:1.
Однос се скалира са величином. Шраф од 40 мм у односу 22:1 има радну дужину од 880 мм. Шраф од 80 мм у односу 22:1 је дугачак 1.760 мм. Исти однос, веома различите машине.
Оно што однос заправо описује јеколико писте има шраф да обави свој посао. Храњење, топљење и дозирање се дешавају дуж те дужине. Већа дужина значи већи капацитет топљења и више мешања. Мања дужина значи мање и једног и другог и мање времена да материјал стоји врућ.
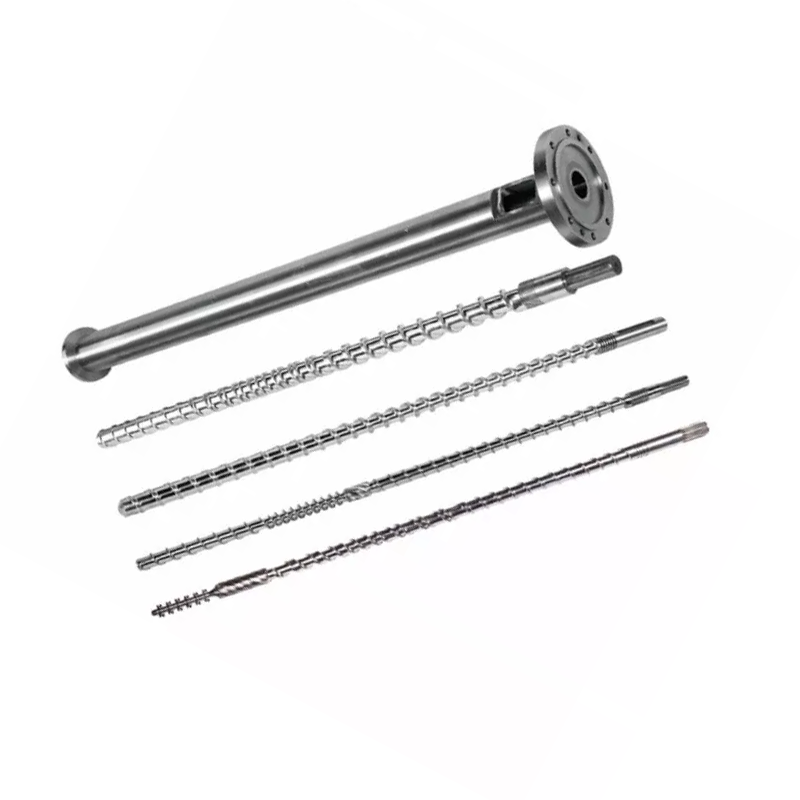
Већина шрафова за убризгавање слеже између 18:1 и 25:1, са 20:1 до 22:1 што је заједничко за машине опште намене. Водич за стубове покрива пуну слику у нашемвођица цеви за бризгање завртња.
Зашто је убризгавање Л/Д краће од екструзије Л/Д
Екструдери обично раде 25:1 до 33:1. Вијци за убризгавање остају краћи, а разлог је циклус, а не традиција.
Шраф екструдера се непрекидно ротира. Материјал улази на једном крају, креће се и излази на другом. Ништа не чека.
Шраф за убризгавање ради у рафалима. Ротира се да пластификује један ударац, увлачи се, а затим се зауставља. Убризгава се, а калуп се хлади. За све то, растопина која је већ у бурету мирује и остаје врућа.
То чекање је цела разлика. Дужа цијев држи више талине, а на машини за убризгавање, више топљења значи више материјала који чека кроз више циклуса. За смолу осетљиву на топлоту, додатна дужина није додатни капацитет. То је екстра термална историја.
Дакле, дизајн убризгавања балансира капацитет топљења са временом задржавања, док екструзија углавном само купује капацитет топљења.
Оно што вам нико не говори: Не можете променити Л/Д
Чланци о Л/Д говоре као да бирате број. На машини коју већ поседујете, немате.
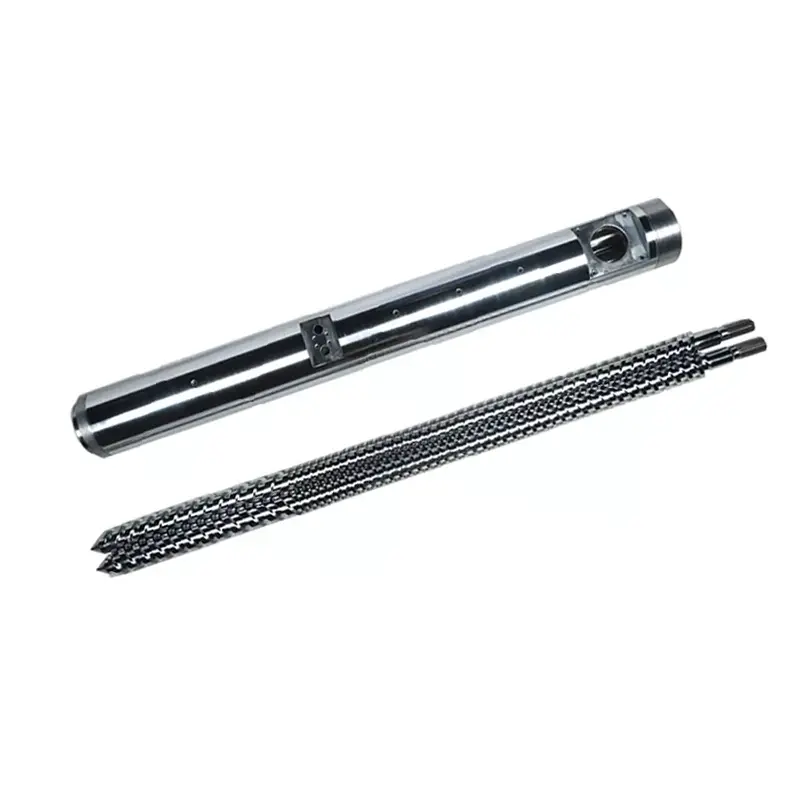
Л је фиксиран за цев.Цијев је машински обрађена посуда под притиском причвршћена за рам машине, са својим гријаћим зонама, напојним грлом и монтажом, који су сви изграђени око једне дужине. Нико не прави буре дуже.
Дакле, једина променљива која је остала у Л/Д је Д, пречник завртња. Промените пречник, а са њим се мења и однос, јер се дужина изнад линије никада не помера.
Због тога произвођачи машина наводе два или три пречника завртња за исту машину. Не нуде вам три величине пуцања. Нуде вам три поена на кривој компромиса, а величина шута је само једна од ствари које се крећу.
Пречник завртња: полуга која све помера
У фиксном бурету, један избор помера четири ствари одједном. Разумејте ову табелу и разумећете ињекцију Л/Д.
| Ако изаберете ... | Мањи пречник завртња | Већи пречник завртња |
|---|---|---|
| Л/Д однос | Више(исто Л, мање Д) | Ниже(исто Л, веће Д) |
| Капацитет шута | Мање(мања запремина по мм хода) | Већи |
| Доступан притисак убризгавања | Више(иста сила на мањој површини) | Ниже |
| Капацитет топљења по ударцу | боље(више Л/Д за мање материјала) | Мање великодушан |
| Време боравка за дати део | Краће(пуцање користи више мање цеви) | Дуже |
| Одела | Мали прецизни делови, танки зидови, смоле високог вискозитета и осетљиве на топлоту | Велики сачми, робне смоле, дебели пресеци |
Прочитајте поново ред за притисак, јер он одлучује о више послова него што људи очекују. Хидраулички или електрични погон машине испоручује фиксну силу на полеђини завртња. Притисак је сила подељена са површином. Мањи вијак има мању површину, тако да иста сила производи већи притисак топљења.
Због тога рад са танким зидовима и високим вискозитетом често пада на мали шраф: он може гурнути растоп у уску шупљину коју велики шраф не може да испуни. Већи Л/Д који долази са њим је бонус, а не случајност.
И прочитајте и ред становања. То је тај који тихо одлучује да ли ваш рачунар жути.

Како Л/Д утиче на величину снимке
Строго, Л/Д не поставља величину снимке. Пречник и ход: запремина ударца је површина попречног пресека завртња помножена са колико далеко путује.
Али на правој машини не можете их раздвојити, јер исти пречник који поставља ваш погодак такође поставља ваш Л/Д. Изаберите мали шраф за мали прецизни део и у истом тренутку сте изабрали већи Л/Д.
Практична последица је срећна. Шраф који вам даје мали ударац такође вам даје већу дужину топљења по граму материјала и већи притисак убризгавања. Те три некретнине одговарају истим пословима, због чега се трговина чешће одвија чисто.
Престаје да буде срећан када натерате део на погрешан шраф. Покрените веома мали хитац на завртњу великог пречника и добићете најгоре од оба: низак Л/Д, огромну запремину цеви у односу на ваш метак и материјал који кружи кроз топлоту предуго.
Време боравка: убица квалитета коју можете израчунати
Време задржавања је колико дуго одређени комад полимера остаје врућ унутар бурета пре него што се убризга. То је најпотцењенији број у бризгању, а можете га проценити за тридесет секунди.
Време задржавања ≈ (капацитет цеви ÷ величина сачме) × време циклуса
Оба капацитета у истим јединицама. Узмите капацитет ударца из оцене машине.
Радите пример. Машина са капацитетом од 200 г, која ради део од 20 г у циклусу од 30 секунди. Однос је 10, тако да топљење пролази кроз отприлике десет циклуса. Време боравка је око 300 секунди, односно пет минута.
Пет минута на температури топљења је дуго за ПЦ, ПОМ, ПЕТ или ПВЦ. Ништа у вашим подешавањима није у реду. Део је једноставно премали за буре, а материјал се кува док чека свој ред.
Сада померите тај посао на мањи шраф. Капацитет ударца пада на, рецимо, 80 г. Исти део од 20 г сада користи четвртину бурета, топљење пролази кроз четири циклуса уместо десет, а време задржавања пада на отприлике два минута.
Нисте променили задату вредност. Променили сте пречник завртња и проблем деградације је отишао са њим.
Опсег капацитета 20–80% снимања
Уобичајено цитирано упутство у индустрији је да задржите свој снимак негде између отприлике 20% и 80% номиналног капацитета машине. Потврдите траку у складу са упутством за вашу машину, али логика која стоји иза њега постоји свуда.
Испод бенда, време боравка траје дуго. Материјал чини превише путовања кроз топлоту, а смоле осетљиве на топлоту деградирају. Ово је неуспех који хвата формула изнад.
Изнад бенда, две ствари се ломе. Није преостало довољно цеви да се држи одговарајући јастук, тако да паковање добија недоследан ударац до метка. А шраф има мање времена и дужине да истопи скоро пуну бачву материјала, тако да квалитет топљења пати управо када га највише тражите.
Слетите у средину траке и машина има простора за рад. Ако је ваш део изван њега, исправно решење је другачији пречник завртња или друга машина, а не херојски скуп подешавања процеса.
Како Л/Д утиче на квалитет топљења
Дужина је капацитет топљења, а капацитет топљења је квалитет.
Више Л/Д даје потпуније топљење.Чврсте пелете морају даље да путују уз врели зид бурета, тако да мање њих преживи као неотопљено. Тврде мрље и инклузије у облику сочива у делу су топљиве грешке, а дужина се бори против њих.
Више Л/Д даје хомогенији растоп.Температура се уједначава, боја и пунило се боље распоређују, а талина која долази до контролног прстена је конзистентнија од ударца до ударца. То се приказује као шири прозор процеса.
Више Л/Д такође даје више термалне историје.Иста дужина која се темељно топи такође дуже држи материјал, а за ПВЦ, ПЦ, ПОМ и ПЕТ то је трошак, а не корист.
Дакле, квалитет топљења није случај више је боље. То је баланс: довољна дужина да се потпуно истопи, а не толика запремина бурета да материјал чека предуго да се користи. Када је капацитет топљења ваше специфично ограничење, шраф за баријеру га подиже без додавања милиметра бурета.
Одабир Л/Д и пречника према смоли и делу
Спојите занате и избор пада из смоле и дела.
| Твоја ситуација | Нагните се према | Зашто |
|---|---|---|
| Мали прецизни делови са танким зидовима | Мањи вијак, већи Л/Д | Већи притисак убризгавања испуњава танке делове; добро топљење по граму; кратког боравка |
| Смола осетљива на топлоту (ПЦ, ПОМ, ПЕТ, ПВЦ) | Мањи шраф за пуцањ; краћи крај Л/Д опсега | Време боравка је непријатељ. Држите метак великом у односу на капацитет цеви |
| Високо вискозна инжењерска смола | Мањи вијак, већи Л/Д | Потребан је притисак да се напуни и дужина да би се темељно истопила |
| Велике чауре, робна смола (ПЕ, ПП, ПС) | Већи завртањ, нижи Л/Д | Капацитет води; ове смоле толеришу смањену дужину топљења |
| Делови са дебелим зидовима, спори циклуси | Већи шраф, кућиште за сат | Дуги циклуси умножавају време боравка. Поново израчунајте пре обавезивања |
| Стакло пуњено или абразивно једињење | Пречник по делу; променитеповршине | Л/Д прати део. Одговор на хабање је биметални проврт, а не другачија дужина |
| Не топи се при високом учинку | Исти пречник; шраф за баријеру | Потребан вам је капацитет топљења, а не дужина бурета. Цијев се ионако не мења |
Обратите пажњу на последња два реда. Два од најчешћих проблема које нам калупари доносе нису проблеми са Л/Д, а куповина завртња различитог пречника за њихово решавање губи новац.
Уобичајене Л/Д грешке у бризгању
- Копирање екструзије Л/Д.Број 30:1 из табеле екструдера примењен на шраф за убризгавање игнорише проблем времена задржавања који дефинише бризгање. Две машине раде различите послове.
- Под претпоставком да је дуже боље.Већа дужина се више топиивише термалне историје. На смоли осетљивој на топлоту, други побеђује и материјал се деградира.
- Игноришући однос броја удараца и капацитета.Најчешћи проблем квалитета који видимо као последица геометрије је кување малог дела у великом бурету. Нико га не проверава, јер се не налази ни на једном екрану са подешавањима.
- Верујући Л/Д се може променити на постојећој машини.Не може. Цијев сета Л. Само пречник бирате.
- Кривити Л/Д за проблем топљења.Ако се неотопљени појављују само при великом учинку, ваш капацитет топљења је кратак, а не буре. Шраф за баријеру то фиксира у истој бачви.
- Кривити Л/Д за проблем хабања.Падајући излаз при истој брзини завртња је истрошен зазор, а не геометрија. Измерите то пре него што било шта редизајнирате.

Како наручити прави шраф
Произвођач шрафова дизајнира на основу онога што им кажете. Пошаљите ово и следи препорука за пречник и геометрију.
- Марка машине, модел и тренутни пречник завртња.Фотографија на плочици са именом покрива већину тога и говори нам дужину цеви у којој радите.
- Називни капацитет ударца машине,ако то знате, и вашу стварну тежину.
- Време циклуса.Са два горња броја, време боравка се може израчунати за вас.
- Садржај смоле, квалитета и пунила.Ово покреће профил компресије и површинску обраду колико и пречник.
- Дефект који желите да нестане.Жуте тачке у пребивалишту. Неотопљена тачка при капацитету топљења. Кратки ударци показују притисак или контролни прстен. Сваки има другачији одговор.
- Цртеж, или твој истрошени шраф.Или нам дозвољава да направимо на вашој машини. Истрошени део се мери на ЦММ опреми до ±0,01 мм и реконструише се геометрија.
Зашто радити са Нанхаијом
Пошаљите нам тежину дела, време циклуса и модел машине, а ми ћемо покренути аритметику времена боравка пре него што вам било шта цитирамо. Понекад је одговор другачији пречник завртња. Понекад је то шраф за баријеру у бурету који већ имате. Повремено се деси да ваш посао припада другој машини, и ми ћемо то рећи.
Када је нови шраф одговор, Нанхаииа је изградилавијци за бризгањеи буради више од двадесет година, у 38ЦрМоАлА, 42ЦрМо, СКД-61 и нерђајућем челику, нитрираном или биметалном са слојем легуре од 2,5–3 мм на бази волфрама до 62 ХРЦ где је то потребно.
Израђујемо према вашем цртежу, моделу машине или истрошеном узоркузаменекомпатибилан са главним маркама машина, минимална поруџбина од једног комплета и понуда у року од 12 сати.
Борба са жутилом, неотапањем или кратким ударцима? Пошаљите модел ваше машине, тежину дела, време циклуса и смолу. Рећи ћемо вам да ли је Л/Д, пречник, капацитет топљења или хабање, и цитирати у року од 12 сати.
Добијте препоруку за шрафовеЧесто постављана питања
Који је типичан однос Л/Д за вијак за бризгање?
Већина шрафова за убризгавање ради између 18:1 и 25:1, са 20:1 до 22:1 заједничким основама за машине опште намене. Смоле осетљиве на топлоту фаворизују краћи крај јер материјал троши мање времена вруће. Инжењерска пластика којој је потребно темељно топљење фаворизује дужи крај.
Могу ли да променим однос Л/Д на мојој машини за бризгање?
Не директно. Дужина је фиксирана цеви, која се машински обрађује у машини. Оно што можете да промените је пречник завртња, а пошто Л остаје исти, мањи пречник аутоматски даје већи Л/Д. Тај појединачни избор такође мења ваш капацитет ударца и расположиви притисак убризгавања.
Да ли однос Л/Д утиче на величину снимке?
Посредно, и неодвојиво. Волумен ударца долази од пречника завртња и хода, а не од Л/Д. Али на фиксној цеви, пречник који одређује ваш хитац такође поставља ваш Л/Д. Изаберите мањи шраф за мањи ударац и истовремено ћете добити већи Л/Д и већи притисак убризгавања.
Како да израчунам време боравка у бризгању?
Поделите номинални капацитет машине са стварном величином ударца, а затим помножите са временом циклуса. Машина од 200 г која покреће део од 20 г у циклусу од 30 секунди даје отприлике 300 секунди, или пет минута, задржавања. То је дуго времена за држање ПЦ-а, ПОМ-а, ПЕТ-а или ПВЦ-а на температури топљења.
Зашто је убризгавање Л/Д краће од Л/Д екструзије?
Зато што шраф за убризгавање ради у рафалима. Пластификује сачму, затим се зауставља док машина убризгава и калуп се хлади, а растоп у бурету све време стоји врео. Екструдер ради непрекидно и ништа не чека. Додатна дужина цеви на машини за убризгавање је додатна термичка историја, а не само додатни капацитет топљења, тако да завртњи за убризгавање остају краћи.
Колики проценат капацитета цеви треба да користи мој метак?
Уобичајено цитирано упутство је отприлике 20% до 80% номиналног капацитета пуцања, а ваш приручник за машину је ауторитет. Испод тог опсега, време задржавања траје дуго и материјал осетљив на топлоту деградира. Изнад њега нема места за одговарајући јастук и мање времена да се отопи скоро пуна буре.
Да ли је већи Л/Д бољи за бризгање?
Не аутоматски. Већа дужина даје потпуније топљење и равномерније топљење, што побољшава квалитет. Такође дуже задржава топлину материјала, што разграђује смоле осетљиве на топлоту. Прави Л/Д потпуно топи ваш материјал без задржавања дуже него што је потребно.
Моји делови жуте. Да ли је то проблем са Л/Д?
Обично је то проблем времена боравка, што је проблем величине метка до капацитета цијеви. Прво покрените прорачун пребивалишта. Ако се мали део кува у великом бурету, никакво подешавање температуре и геометрија завртња га неће поправити. Мањи пречник шрафа или мања машина ће.