Тајмер спорог опоравка може да укаже на проблем са храњењем, промењен процес или истрошени хардвер. Корисна дијагноза вам говори која и да ли вас заправо кошта циклуса.
Ако опоравак завртња за бризгање траје предуго, прво потврдите да то одлаже циклус. Затим проверите континуитет довода, стварну брзину завртња, противпритисак и температуру у односу на стабилан референтни рад. Прегледајте геометрију и хабање када те провере не објашњавају губитак. Замените компоненте тек након идентификовања ограничавајуће функције.

Прво, утврдите да ли је опоравак на критичној путањи циклуса
Опоравак завртња је фаза пластификације и дозирања: завртањ се ротира, припрема следећи ударац и увлачи се док се растопљени акумулира испред њега. Разликује се од ињекције, када се шраф помера напред да би испоручио тај хитац. Проверите дефиницију тајмера вашег контролера, посебно да ли укључује кашњење или декомпресију.
Опоравак се често преклапа са делом секвенце хлађења. Његов утицај на укупно време циклуса зависи од тога када опоравак почиње и која радња машине мора да сачека да се заврши. Прочитајте траг секвенце уместо да претпостављате да свака секунда уклоњена из опоравка уклања секунду из циклуса.
| Трајање опоравка | Сачекај иза прозора | Шта промена значи |
|---|---|---|
| 12 секунди | 2 секунде | Опоравак одлаже следећу акцију. |
| 9 секунди | 0 секунди | Побољшање опоравка од 3 секунде уклања 2 секунде чекања. |
| 7 секунди | 0 секунди | Још 2 секунде паузе за опоравак не доноси даље смањење циклуса у овом примеру. |
Наше прво питање је да ли машина чека да се отопи или једноставно пријављује број који желите да смањите. Ако се опоравак већ удобно уклапа у расположиви прозор, фокусирали бисмо се на конзистентност и квалитет топљења пре него што препоручимо шраф веће снаге.
За шире објашњење скупштине погледајте нашувођица цеви за бризгање завртња. Овде је циљ ужи: установити зашто се опоравак променио и коју радњу докази подржавају.
Изненадна промена и постепени пад захтевају различите полазне тачке
Сачувајте референцу пре подешавања машине. Упоредите исту класу смоле, однос поновног млевења, подешавање ударца, калуп и температурно стање. Забележите појединачне циклусе као и просек; повремени веома спор опоравак може пореметити производњу чак и када се просек чини прихватљивим.
| Уочен образац | Прво провери | Доказ вредан снимања |
|---|---|---|
| Нагло повећање након промене материјала или рецепта | Форма за храњење, поновно млевење, стање сушења и пренета подешавања | Партија материјала, однос мешавине, стање честица и записи пре/после процеса |
| Интермитентни спори циклуси са нормалним циклусима између њих | Прекид напајања, премошћивање и варијација стварне брзине | Траг опоравка, активност пуњача и стварни број обртаја у минути за исте циклусе |
| Опоравак се постепено погоршава под стабилним радом | Проверите услове рада, а затим проверите хабање | Историјски подаци о опоравку и измерене димензије завртња/цева |
| Високо оптерећење и стварни број обртаја испод команде | Погон машине, ограничење обртног момента и термичко стање | Стварни у односу на командовани број обртаја у минути, тренд оптерећења и аларми машине |
| Проблем почиње одмах након замене компоненте | Идентитет уграђеног дела, димензије, геометрија и склоп | Одобрена ревизија цртежа, уграђене компоненте и подешавања за пуштање у рад |
Ови обрасци одлучују о редоследу истраге; ниједан није доказ сам по себи. Изненадна грешка са буком, бодовањем или ненормалним оптерећењем захтева хитну пажњу сервисера машине, чак и ако тајминг у почетку личи на проблем процеса.
Уверите се да пелете непрекидно доспевају до завртња
Пун резервоар не потврђује да се шраф напаја. Проверите утоваривач, запорни клизач, путању материјала и хлађење доводног грла. Потражите прекид који се поклапа са спорим циклусима пре него што промените део компресије или наручите нови вијак.
Асахи Касеи'сАсацлеан водич за премошћивање напојног грлаобјашњава како топлота у близини задње зоне бурета може прерано омекшати пелете. Пелете се могу згрудати и ометати пролаз, остављајући вијак без материјала иако смола остаје изнад њега.
Проверите шта се променило у самом фиду. Другачији однос млевења, више ситних или неправилних честица заслужују пажњу. Целанесе посебно повезује квалитет поново млевених честица са проблемима храњења и опоравкаВецтра® ЛЦП водич за обраду. Његове препоруке су специфичне за материјал, али оне пружају конкретан разлог за бележење стања честица, а не само назив смоле.
Ако се опоравак погорша након промене брушења, упоредили бисмо га са одобреним референтним извором пре промене хардвера. Ако се старо понашање опоравка врати, истрага фида добија приоритет. Тај резултат даје фабрици много бољи правац од захтева за „бржим шрафом“.
Сушење и даље треба да испуни захтеве добављача смоле. Немојте претпостављати да је влага објашњење за сваки проблем са временом, или да прихватљиви опоравак доказује да је смола довољно сува. Обрадивост и квалитет финалног дела захтевају посебне провере.
Проверите стварну брзину, противпритисак и температуру топљења заједно
Прочитајте стварни број обртаја у минути, а не само задату вредност
Ако је команда непромењена, али се завртањ окреће спорије, проверите радне границе машине и понашање погона. Препорука геометрије не може да реши необјашњиви јаз између захтеване и испоручене брзине. Забележите стварну брзину током опоравка, посебно тамо где успоравање почиње.
РПМ такође треба да пречник завртња много значи. Нашеопсег вијака за бризгањеобухвата пречнике од 30 до 170 мм. Преношењем подешавања брзине ротације између различитих пречника мења се периферна брзина на површини завртња.
Периферна брзина, м/с = π × пречник, мм × РПМ ÷ 60.000
При 100 обртаја у минути, шраф од 40 мм има периферну брзину од око 0,209 м/с; шраф од 60 мм достиже око 0,314 м/с. Ово су израчунати примери, а не препоручена подешавања или директна израчунавања брзине смицања топљења.
Користите упутства за обраду стварне врсте смоле и ограничења машине да процените брзину. Повећање броја обртаја у минути је корисно само ако машина може да га испоручи, а резултујући растоп остаје прихватљив.
Сазнајте зашто је противпритисак постављен тамо где јесте
Повратни притисак опире повлачењу завртња током опоравка и утиче на то како се материјал пластификује. Ако је повећан да би се исправио проблем мешања или мерења, његово смањење једноставно ради побољшања тајмера може вратити тај проблем квалитета. Пре него што упоредите машине, проверите да ли је приказани притисак хидраулички или специфични пластични притисак.
Универзална препорука за повратни притисак је посебно бескорисна. За Вецтра ЛЦП,Целанесе одређује минимални противпритисак, специфичан за 5-15 бара, и упозорава на прегревање и оштећење влакана претераним притиском. То је упутство за Вецтру, а не поставка за копирање у ПП, АБС или ПЦ процес.
Проверите топљење пре него што прихватите брже подешавање
Задате вредности бурета не описују у потпуности термичко стање растопа. Пратите одобрену процедуру мерења температуре топљења, проверите систем грејача и сензора и упоредите квалитет делова након контролисане промене. Краће време опоравка са променом боје, неотопљеним материјалом или лошијом конзистенцијом није успешно прилагођавање.
Промените једну по једну релевантну променљиву и дозволите да се процес стабилизује. ТхеВецтра упутства за решавање проблемакористи исти етапански приступ. Држите пробну верзију унутар одобреног оперативног прозора за материјал који заправо користите.
Одвојите истрошени транспортни део од прстена за контролу цурења
Када су услови храњења и рада упоредиви, али опоравак се стално погоршава, стање шрафа и бурета заслужује инспекцију. Измерите спољни пречник лета и отвор цеви на дефинисаним позицијама у односу на цртеж или утврђене границе инспекције. Прегледајте површинска оштећења као и димензије.
Склопу предње стране завртња је потребан другачији тест. Током опоравка, неповратни вентил омогућава топљењу да се креће напред; током убризгавања, требало би да се затвори против повратног тока. Вентил који цури може да утиче на конзистенцију метка, али то не значи да је део за пластификацију завртња истрошен.


Ако се тежина јастука или ударца такође разликује, у истрагу укључите тест неповратног вентила произвођача машине. Нашеводич за избор врха завртњадетаљније покрива димензије прстена, седишта и спојних димензија.
Не бисмо дозволили потпуну замену завртња и цеви само на спором тајмеру. Насупрот томе, нови завртањ не би требало да улази у истрошену цев без провере резултујућег приањања. Затражите извештај о димензијама који идентификује положаје мерења и границе хабања које се користе да би се постигла препорука.
Када другачији дизајн вијака има смисла?
Преглед дизајна постаје користан када тренутна геометрија не може да испуни предвиђену дужност у прихватљивим условима рада. Ово може да уследи после промене смоле, веће потребе за ударцем или краћег доступног периода за опоравак. Држите га одвојено од обнављања претходно успешног процеса који се једноставно погоршао.
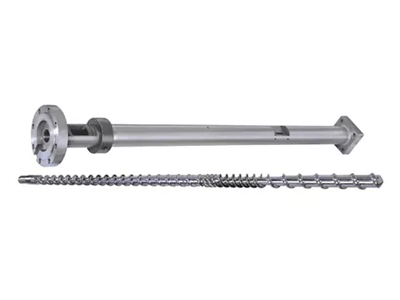
Наше две породице производа за вијке за убризгавање илуструју релевантан избор дизајна:
| Нанхаииа дизајн | Одељак за компресију | Како бисмо га користили у прегледу |
|---|---|---|
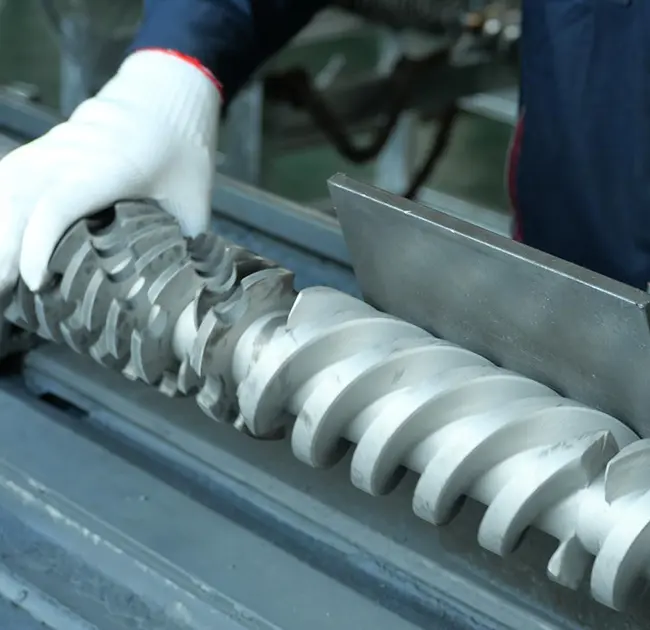
| Постепени шраф за бризгање | Обично 40%-60% укупне дужине завртња, отприлике 50% у опису производа | Дуже, постепено смањење дубине канала за задатке којима је потребна контролисана пластификација. Процените тачну смолу, удар и термичко понашање. |
| Мутантни вијак за бризгање(дизајн са наглом компресијом) | Приближно 5%-15% укупне дужине завртња | Краћи прелаз са оштријим смањењем дубине канала. Процените снагу топљења и термичку униформност пре него што их изаберете да бисте решили ограничење капацитета. |
Наш постепени дизајн покрива апликације укључујући ПС, ПЦ и АБС; породица нагле компресије укључује апликације као што су ПЕ и ПП. Ове руте производа помажу да се започне дискусија. Они не замењују квалитет смоле и машински преглед, посебно са пунилима, поновним млевењем или захтевном спецификацијом квалитета.

Површинска обрада се бави хабањем, а не зачепљеним грлом
Обе породице производа користе челик од 38ЦрМоАлА. Њихове детаљне спецификације производа укључују следеће опције третмана, које спадају у дискусију о замени када инспекција идентификује хабање:
| Имовина | Вредност детаља о производу | Шта то значи за истрагу |
|---|---|---|
| Тврдоћа нитрирања | ХВ900-1100 | Наведите третиране површине и захтев за инспекцију. |
| Дубина нитрирања | 0,5-0,8 мм | Идентификујте изабрани третман; не закључујте животни век само из дубине. |
| Тврдоћа легуре никл-волфрам | ХРЦ55-62 | Прегледајте легуру са стварном смолом, пунилом и узорком хабања. |
| Дубина слоја легуре | 0,8-2,0 мм | Дефинишите ојачана подручја на договореној спецификацији компоненте. |
Нашепостепени детаљи о производу завртњаописати ојачање рањивих подручја легуром никл-волфрам. Из фабричке перспективе, желимо да предложена заштита одговара измереном хабању. Скупља површина не поправља неадекватно пуњење нити утврђује да ли геометрија завртња одговара смоли.


Претворите дијагнозу у одређену акцију
Држите препоруку што је могуће уско колико докази дозвољавају. Прекид напајања захтева корекцију система напајања. Команда за брзину којом машина не може да одржи позиве за преглед машине. Потврђено цурење вентила захтева процену вентила и интерфејса. Измерено хабање завртња или цеви подржава замену компоненте или квалификовану процену поправке.
Ако је склоп у прихватљивом стању, али нова производна обавеза премашује њен практични капацитет пластифицирања, пошаљите пројектни извештај. Нанхаииа пружа прилагођени дизајн шрафова, машинску обраду и заваривање распршивањем легуре. Нашепроизводна опремаукључује ЦНЦ стругове за радне комаде дужине до 6 метара и петоосну машинску обраду за сложене летове и прирубничке структуре.

Пошаљите запис који објашњава проблем
- Произвођач и модел машине, пречник завртња, монтажни цртеж и детаљи уграђеног врха завртња.
- Квалитет смоле, пуњење пунила, однос поновног млевења и стање честица.
- Време опоравка по циклусу, стварни и наређени број обртаја у минути, противпритисак са његовом основом притиска и записи оптерећења или аларма.
- Подешавање ударца, јастук, тежина делова и клизача, записи о температури и доступни прозор за опоравак.
- Промене које су већ тестиране, њихов утицај на квалитет делова и извештај о хабању димензија.
За пуштање у рад договорите смолу, сачму, радни прозор и прихватљив квалитет делова. Затим упоредите поновљивост опоравка и стварно укупно време циклуса. Бржи изоловани тест пластификације није довољан ако производни калуп још увек чека или делови не прођу инспекцију.

Треба вам предлог завртња или цеви за потврђено ограничење опоравка?
Пошаљите Нанхаији цртеж и радну евиденцију, укључујући шта се променило и шта ваша линија треба да постигне. Реците нам да ли враћате првобитну функцију или се припремате за другачији материјал или захтев за циклус.
Пошаљите свој цртеж и податке о процесуПогледајте вијке за бризгањеДискутујте на ВхатсАпп-у
Зхоусхан Нанхаииа Пластиц Мацхинери Цо., Лтд.
Емаил:инфо@нхисцрев.цом
Телефон:+86-13505809643| Мобилни:+86-13587082002
Блок Ц, бр. 2 Западни део, авенија Ксингзхоу, округ Дингхаи, град Зхоусхан, провинција Зхејианг, Кина.
Контактирајте Нанхаију
Често постављана питања
Које је нормално време опоравка завртња за бризгање?
Не постоји универзални број. Време опоравка зависи од смоле, захтева за ударце, геометрије завртња, могућности машине и радних подешавања. Упоредите то са временом доступним у стварној секвенци машине и са стабилним референтним радом користећи исти материјал и снимак.
Да ли бржи опоравак завртња увек скраћује време циклуса?
Не. Скраћује циклус само када незавршени опоравак одлаже следећу дозвољену радњу машине. Ако се опоравак већ заврши у оквиру доступног прозора преклапања, убрзање може оставити укупно време циклуса непромењеним.
Зашто се завртањ окреће, али се увлачи веома споро?
Проверите да ли смола долази до завртња, да ли се променио противпритисак и да ли стварна брзина завртња одговара команди. Премошћивање напајања, недоследно поновно млевење, услови процеса и истрошене компоненте су могуће гране које треба истражити. Само ротација не доказује да шраф преноси довољно материјала.
Да ли треба да повећам број обртаја у минути да поправим спор опоравак?
Тек након провере храњења, стварне брзине, повратног притиска и ограничења обраде смоле. Процените сваку промену према квалитету топљења, стварној температури топљења и поновљивости, као и времену опоравка. Немојте користити већу брзину да прикријете нерешен проблем храњења или хабања.
Да ли контролни прстен који цури доказује да је цео завртањ истрошен?
Не. Заптивање контролним прстеном и транспорт навојне цеви су различите функције. Истражите варијације јастука или тежине сачме помоћу теста вентила произвођача машине и користите инспекцију димензија да бисте утврдили истрошеност завртња и цеви.
Шта Нанхаији треба да процени замену?
Пошаљите модел машине, пречник завртња и цртеж, квалитет смоле и пунило, детаље о поновном млевењу, стварне записе о опоравку, подешавања брзине завртња и повратног притиска, записе о температури и сва мерења хабања. Укључите тражени циклус и критеријуме квалитета делова тако да замена има дефинисан посао.
Наставите саводич за избор цеви за бризгање завртња, или испитатиконтролна листа за замену врха завртња и контролних прстеноваако докази указују на предњи склоп.