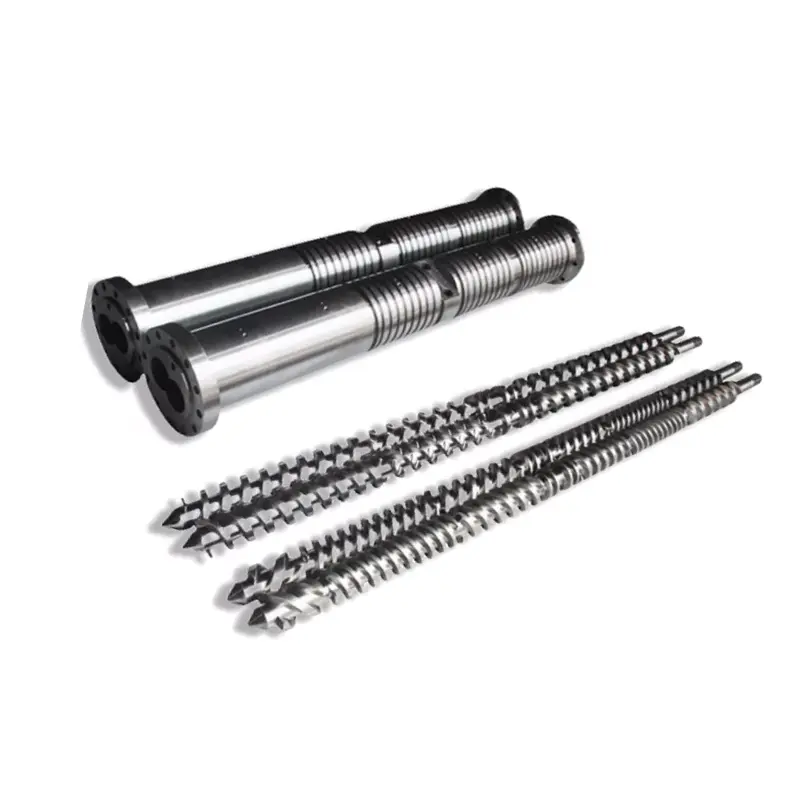
A паралелна цев са двоструким завртњемдржи два завртња константног пречника један поред другог у отвору са осмом. Вијци се окрећу заједно и гурају материјал напред тако што га заробљавају између летова, уместо да га вуку дуж зида као што то чини један шраф. Два избора дизајна одлучују шта машина може да уради: смер ротације (коротирајући или супротно ротирајући) и колико дубоко се завртњи спајају (потпуно, делимично или уопште не). Набавите та два права и иста хардверска једињења, вентилационе отворе или екструдира чврсти ПВЦ.
Питајте три добављача шта је паралелна цев са два завртња и добићете три нејасна одговора о „два завртња уместо једног“. То га потцењује. Двоструки распоред мења начин на који се материјал креће кроз машину, а та јединствена механичка разлика је разлог зашто двоструки шрафови обављају послове који један вијак не може.
Овај водич покрива механику, две класификационе осе које одлучују о перформансама, стварне спецификације материјала и димензионисање. За ширу слику компоненти, погледајте нашувођица цеви екструдера.
Шта је паралелна цев са два завртња?
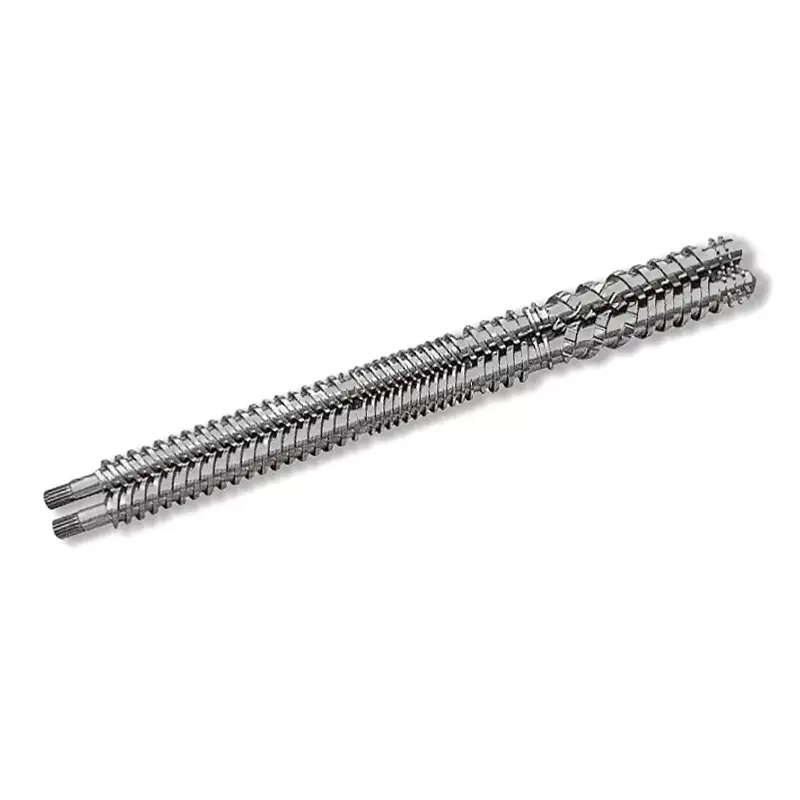
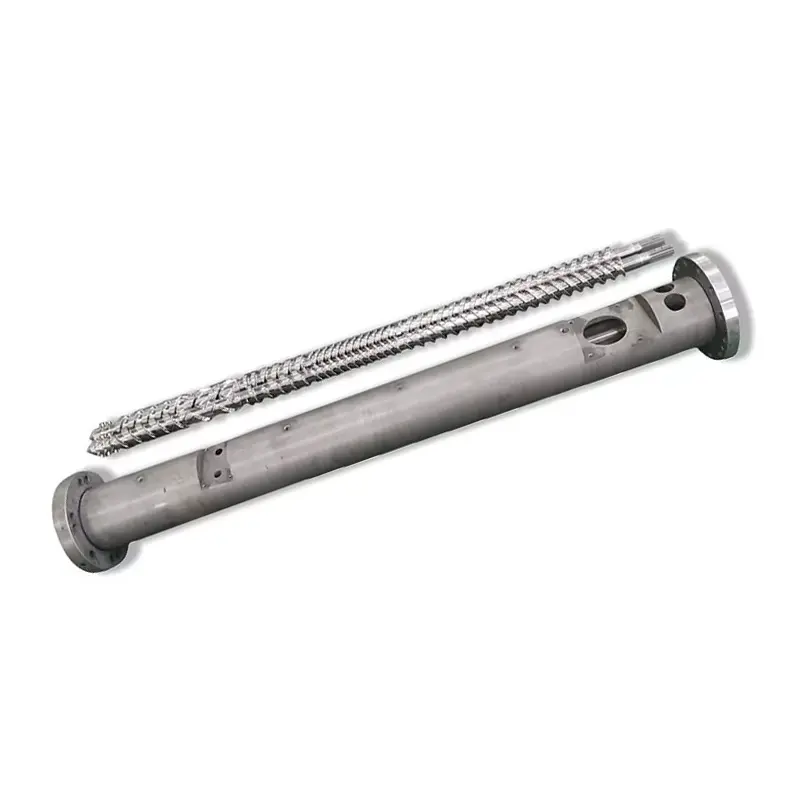
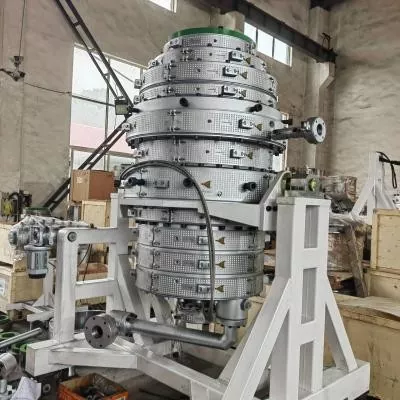
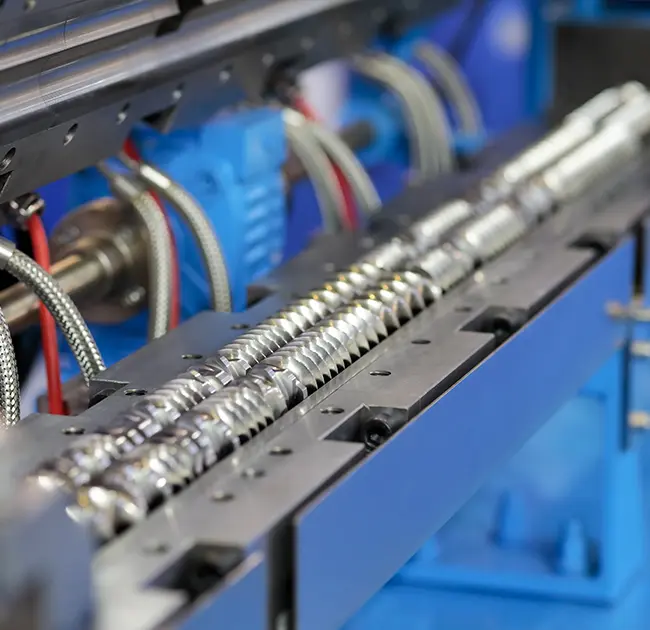
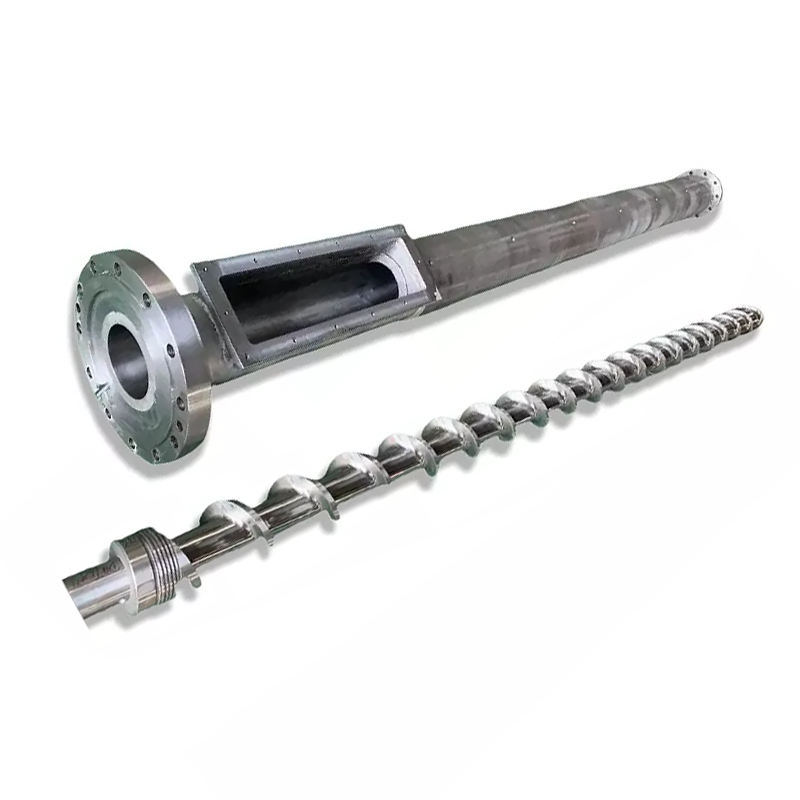
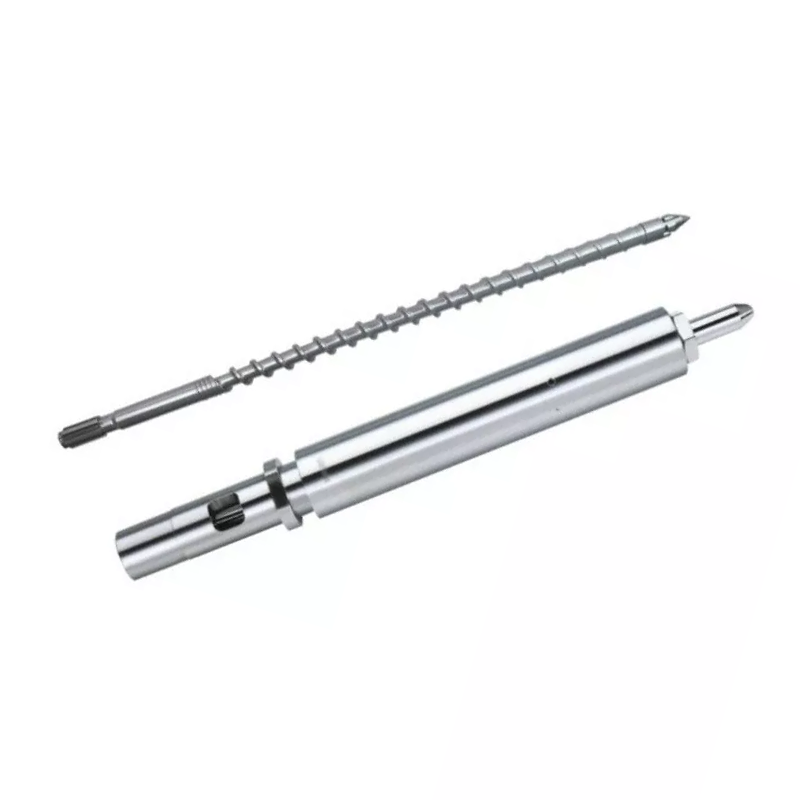
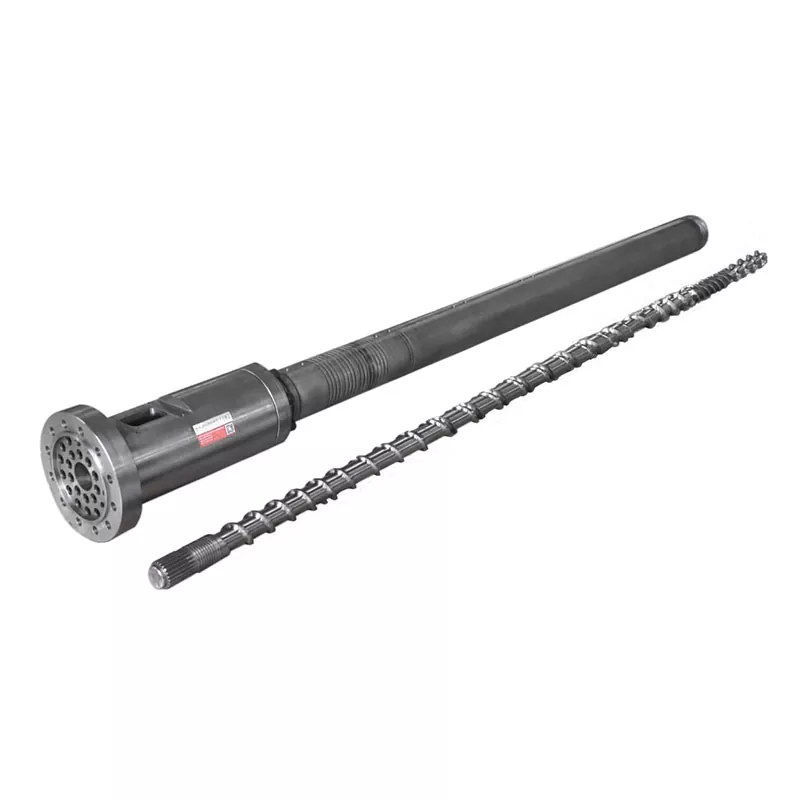
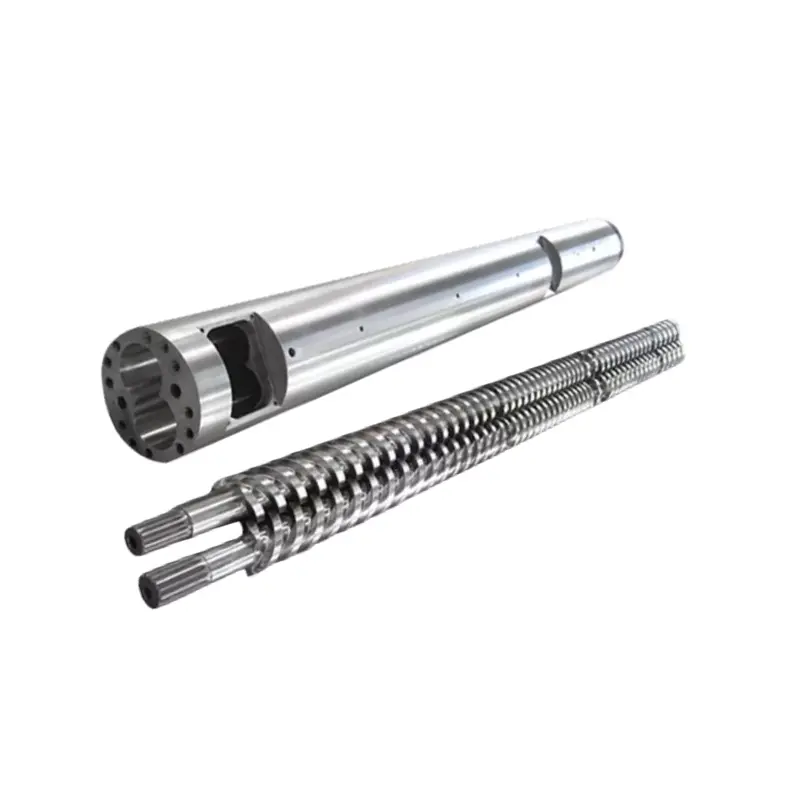
Паралелна цев са двоструким пужом је јединица за пластификацију двопужног екструдера. Има два дела која раде као један систем: цев са два преклапајућа отвора урађена у њу, формирајући попречни пресек у облику осмице, и два завртња која се налазе унутар тих рупа.
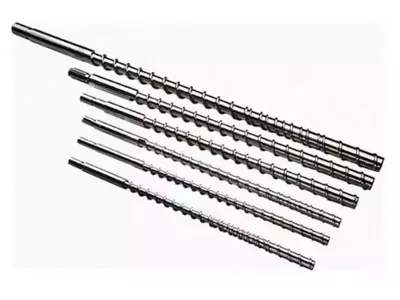
Паралелнозначи да завртњи држе исти пречник од краја за довод до краја за пражњење. Отвор остаје исте величине по целој дужини. То је главна разлика у односу на конусни близанац, где се и шрафови и отвор сужавају према матрици.
Паралелни облик даје дизајнеру константан попречни пресек за рад дуж целе дужине, што га чини једноставним за прављење дугачких машина са простором за мешање, вентилацију и мешање делова. Поређење између ова два облика обрађено је у нашемконусни наспрам паралелни водич.
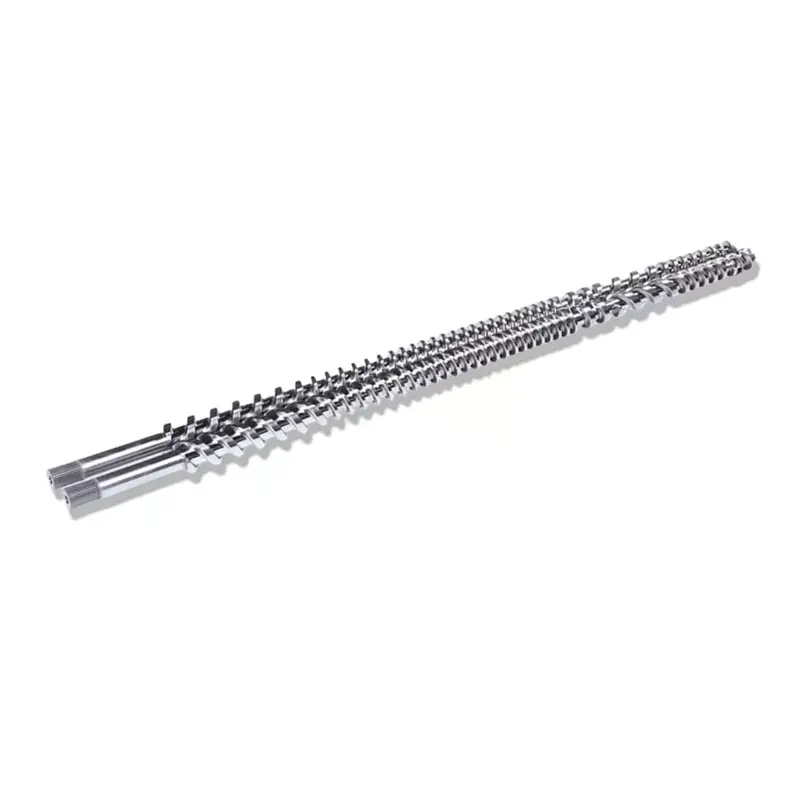
Како функционише паралелна цев са двоструким завртњем, корак по корак
- Храњење.Материјал пада у доводно грло и пада на оба завртња одједном. Двоструки шрафови узимају прах, љуспице и неправилно напајање које се један вијак бори да ухвати.
- Преношење.Завртњи се окрећу и лет једног завртња брише канал другог. Материјал се заробљава у коморама у облику слова Ц између летова и механички се гура напред.
- Топљење.Грејачи бурета снабдевају део топлоте. Остатак долази од смицања јер се материјал обрађује у уском зазору где се шрафови преклапају, што је најинтензивнија зона у машини.
- Мешање.Свака ротација цепа, савија и рекомбинује ток растопа. Та поновљена подела је оно што равномерно распршује пунила, пигменте и адитиве.
- Вентинг.На цеви са вентилацијом, канал се продубљује на отвору за одзрачивање, тако да притисак пада на скоро нулу. Тамо излазе влага и испарљиве материје, често под вакуумом.
- Пумпање и дозирање.Последњи део ствара притисак и испоручује стабилно таљење у калуп или пелетизатор.
Заједничко ротирање против ротације супротно: два правца, два посла
Вијци се могу окретати у истом смеру или у супротним смеровима. Тај један избор потпуно мења карактер машине.
| Коротирајући | Цоунтер-ротатинг | |
|---|---|---|
| Смер завртња | Оба завртња се окрећу на исти начин | Вијци се окрећу у супротним смеровима |
| Материјални пут | Прати осмицу око оба завртња | Стиснут кроз отвор између вијака |
| Смицање | Високо и подесиво кроз вијчане елементе | Ниже и нежније за материјал |
| Брзина завртња | Високо | Ниже |
| Изградња притиска | Умерено | Снажан и постојан |
| Најбољи у | Комаундирање, мастербатцх, реактивна екструзија, пуњена једињења | Чврста ПВЦ цев и профил, материјал осетљив на топлоту |
Коротирајућивијци су алат за мешање. Високо смицање и велика брзина распршују стаклена влакна, пигмент и адитив темељно, што је управо оно што је потребно модификованом једињењу.
Цоунтер-ротатингзавртњи делују као пумпа са позитивним померањем. Урез између њих носи материјал напред под јаким притиском при малом смицању, а то је оно што тврди ПВЦ захтева, пошто се ПВЦ деградира када га снажно стрижете. Нашесупротно ротирајуће паралелне цеви са двоструким завртњемсу изграђени за ту дужност, а хемија иза тога лежи у нашојВодич за цеви од ПВЦ-а.
Потпуно, делимично или без мреже: већину водича осе прескаче
Правац ротације је само половина класификације. Друга оса је колико дубоко два завртња захваћају једни друге, а већина водича то никада не помиње.
Наши паралелни двоструки завртњи долазе у три типа мреже:потпуно у мрежи, делимично у мрежи и без мреже. Разлика је у томе колико далеко лет једног завртња сеже у канал другог.
- Потпуно испреплетено.Лет једног завртња стиже до корена другог, остављајући мали размак. Ово је најчешћи тип у екструзији пластике, јер чврсти зазор даје одлично смицање и мешање и брише канале док се шрафови окрећу.
- Делимично мешање.Вијци се преклапају, али мање дубоко. Преношење остаје позитивно док смицање пада, што одговара материјалу који не може да издржи агресиван рад.
- Нон-месхинг.Завртњи се налазе један поред другог без захватања. Машина се понаша ближе два појединачна завртња у једном бурету, са најнежнијим третманом и најмање позитивним преносом.
Практичан закључак је да "двоструки шраф" сам по себи не описује машину. Потпуно испреплетено и супротно ротирање је различит алат од потпуног мрежастог и коротационог, и оба се разликују од аранжмана без мреже. Када наведете скуп за замену, тип мреже мора да одговара машини коју поседујете.
Зашто се двоструки завртњи преносе другачије од појединачних шрафова
Један вијак је вучна пумпа. Ослања се на трење: материјал се мора лепити за зид цеви више него што се лепи за шраф, или се једноставно окреће на месту уместо да се креће напред.
Та зависност изазива праве проблеме. Прашкови, љуспице и клизав материјал или материјал са ниским трењем не пријањају добро, тако да шраф расте или гладује. Излаз се тада разликује у зависности од тога колико добро материјал пристаје тог дана.
Двоструки завртњи преносе позитивно. Лет једног завртња помера канал другог, тако да се материјал механички гура уздуж, без обзира да ли хвата зид или не. Излаз остаје стабилнији, а напајање које побеђује један вијак пролази без приговора.
То је такође разлог зашто двоструки шрафови доминирају у компаундирању и раду ПВЦ праха. Потпуно поређење је у нашојједноструки шраф у односу на вођицу са два завртња.
Од чега је направљена паралелна цев са два завртња
Основни челик носи механичко оптерећење. Површина на врху подноси хабање. Ево спецификација према којима правимо наше паралелне комплете завртња.
| Спецификација | Валуе |
|---|---|
| Основни материјал | 38ЦрМоАлА |
| Тврдоћа топлотне обраде | ХБ260–320 |
| Тврдоћа нитрирања | ХВ950–1000 |
| Дубина нитрирања | 0,50–0,70 мм |
| Крхкост при нитрирању | Оцена 1 или боља |
| Храпавост површине | Ра0.4 |
| Правост завртња | 0,015 мм |
| Тврдоћа хромирања | ХВ950 или новији |
| Дебљина хрома | 0,05–0,10 мм |
| Биметална тврдоћа | ХРЦ60–65 |
| Биметална дубина | 2,0–3,0 мм |
Два броја у тој табели заслужују пажњу када упоредите цитате.Правост завртња на 0,015 ммодлучује да ли шрафови раде тачно у проврту са бројком осам, а савијени шраф носи једну страну проврта и уништава и његову замену.Крхкост при нитрирањује провера квалитета коју већина добављача никада не објављује: тврда футрола која се ломљиво кида под оптерећењем уместо да је отпорна на хабање.
Осим стандардне израде, прилагођавамо се у челик за врућу обраду, челик за хладну обраду, брзорезни челик, ХИП челик у праху и ПТА легуре. Када је сировина абразивна или корозивна, биметални пут замењује нитрирање, а нашебиметални вс нитрирани водичпокрива када се то исплати.
Величина: пречник, Л/Д и излаз
Пречник завртња поставља пропусност. Л/Д поставља колико простора машина има да се топи, меша и одзрачи успут. Ево наших најчешће коришћених паралелних модела са два завртња са њиховим објављеним излазним подацима на ПВЦ-у.
| Модел | Пречник завртња (мм) | Л/Д | ПВЦ излаз (кг/х) | Брзина завртња (о/мин) | Мотор (кВ) |
|---|---|---|---|---|---|
| НХИ75 | 75 | 26–36 | 220–350 | 45 | 45 |
| НХИ90 | 90 | 26–36 | 280–460 | 45 | 55 |
| НХИ110 | 110 | 26–36 | 350–650 | 45 | 75 |
| НХИ120 | 120 | 26–36 | 500–800 | 45 | 110 |
| НХИ130 | 130 | 26–36 | 680–1000 | 45 | 132 |
Прочитајте образац, а не само редове. Излаз отприлике прати пречник, а снага мотора расте заједно са њим, јер је за гурање више материјала потребно више обртног момента. Л/Д опсег остаје исти у читавом опсегу, пошто је однос избор дизајна, а не последица величине.
Изван ових модела правимо паралелне завртње од 45 мм до 150 мм, са Л/Д од 32:1 до 38:1 на нашим сетовима ПВЦ цеви или прилагођено вашој линији. Шта вам Л/Д заправо купује покривено је у нашем водичу за однос Л/Д, а цео асортиман се налази на нашемстраница производа са паралелним двоструким завртњима.
Шта паралелни двоструки шрафови заправо производе
Четири породице апликација покривају већину онога што ове машине раде, и крећу се од сировог материјала до готовог производа.
Пластична модификација и мешање
Најтипичнија примена. Снажна моћ смицања и дисперзије омогућава да се основни полимер као што је ПП, ПЕ или АБС равномерно помеша са стакленим влакнима, угљеничним влакнима, успоривачима пламена и антиоксидансима. То производи ојачане, отпорне на ватру или проводљиве класе, као што је ПП ојачан стакленим влакнима који се користи у аутомобилским деловима и АБС отпоран на ватру који се користи у електроници.
Боја и функционална мастербатцх
Пигменти високе концентрације, боје или функционални адитиви се мешају у смолу за носач, затим екструдирају и пелетизирају. Ово производи мастербатцх у боји за бојење или функционалну мастербатцх као што су антистатичке и антибактеријске класе. Двоструки завртњи решавају проблем неуједначеног мешања који ограничава појединачне завртње на овом послу.
Екструзионо обликовање
Цев, профил, лим и филм. Двоструки шрафови посебно добро одговарају високовискозним полимерима који се тешко пластифицирају као што су ПВЦ и ПЦ. ПВЦ дренажна цев, профил врата и прозора и ПЦ плоча зависе од уједначене пластификације коју обезбеђује двоструки шраф, што је оно што смањује недостатке производа. НашеПаралелне вијчане цеви од ПВЦ цевиопслужују водоводну и дренажну цев, електричну цев и заштитну цев.
Прерада рециклиране пластике
Отпадни ПП и ПЕ пролазе кроз стрижење и загревање које уклања нечистоће, ублажава стрес и поново пластификује материјал за пелетизацију. Рециклирана храна за животиње је недоследна и често контаминирана, што је управо она врста материјала који се добро носи.
Како знати када је потребно заменити паралелни сет завртња
Истрошеност двоструких завртња се сваки пут појављује на истим местима, а машина вам то каже пре него што делови изгледају очигледно лоше.
- Излаз падапри истој брзини завртња. Истрошени зазор омогућава топи да клизи уназад уместо да се креће напред.
- Квалитет мешања пада.Траке у боји или неравномерна дистрибуција пунила значе да шрафови више не бришу једни друге како треба.
- Оптерећење мотора се пењепри константном излазу, што указује на отпор, неусклађеност или деградирану грађевинску отпорност материјала.
- Квалитет површине одступана готовом производу, често прва ствар коју одељење за квалитет примети.
Потврдите инструментима, а не утисцима. Измерите спољашњи део лета и ИД отвора у односу на цртеж и проверите међупростор, који је јединствен за двоструке завртње и лако се превиди.
Зашто радити са Нанхаијом
Нанхаииа је производила шрафове и бурад више од двадесет година и опслужује 500+ клијената широм света. Нашераспон паралелних двоструких вијакаобухвата мешање, гранулацију, ПС пенушање, алуминијум-пластичне плоче, гуму и пластику, и ПВЦ цеви, у коротирајућим и супротно ротирајућим конфигурацијама.
Сваки сет је машински обрађен од 38ЦрМоАлА и завршен према спецификацијама у горњој табели, са строгом контролом толеранције и тестирањем динамичке равнотеже пре испоруке. Наши сетови су направљени да одговарају главним брендовима екструдера, укључујући КрауссМаффеи, Цинциннати и Јвелл, а ми прилагођавамо профил вијка, однос компресије, дизајн вентилације и зоне грејања вашој линији.
Пре цитирања, наши инжењери раде на параметрима са вама: пречник, однос ширине и висине, дубина утора завртња и избор материјала. Понуда покрива производ, испоруку и очекиване трошкове одржавања, а стиже вам у року од 12 сати. Након испоруке, наши техничари подржавају инсталацију и пуштање у рад, а питања након продаје добијају одговор у року од 24 сата.
Потребан вам је сет паралелних два завртња уграђен у вашу машину? Пошаљите свој модел, цртеж или истрошени узорак, плус материјал који користите. Цитирамо у року од 12 сати.
Добијте понуду за двоструки шрафЧесто постављана питања
Шта је паралелна цев са два завртња?
То је јединица за пластификацију двопужног екструдера: буре са два отвора који се преклапају који формирају попречни пресек са бројем осам, држећи два завртња константног пречника. Вијци механички преносе материјал напред тако што га хватају између својих летова, уместо да се ослањају на трење о зид цеви.
Како функционише паралелна цев са два вијка?
Материјал пада на оба шрафа на улазном грлу. Како се шрафови окрећу, лет једног брише канал другог, хватајући материјал и гурајући га напред. Грејачи бурета и смицање у зони преклапања га топе, свака ротација се цепа и рекомбинује растоп да би се мешао, а последњи део ствара притисак за пуњење калупа.
Која је разлика између коротирајућих и контраротирајућих?
Коротирајући шрафови се окрећу на исти начин и испоручују велико смицање при великој брзини, што одговара смешама, мастербатцх-у и пуњеним смешама. Завртњи који се супротно ротирају окрећу се у супротним смеровима и делују као пумпа са позитивним померањем, стварајући снажан притисак при малом смицању. То нежније дејство је оно што је потребно крутим ПВЦ цевима и профилима.
Шта су двоструки шрафови који се потпуно закаче, делимично и не?
Они описују колико дубоко се два завртња захваћају. Вијци који се потпуно спајају допиру до корена један другог са малим размаком, дајући најбоље смицање и мешање, а ово је најчешћи тип у екструзији пластике. Делимично мрежасти завртњи се мање преклапају и смањују смицање. Вијци који се не спајају лежу један поред другог без захватања, дајући најнежнији третман.
Која је разлика између паралелних и конусних двоструких вијака?
Паралелни двоструки завртањ одржава исти пречник од напајања до пражњења, а проврт остаје константне величине. Двоструки конусни завртањ се сужава, са већим крајем за довод који се сужава према матрици. Паралелни облик даје константан попречни пресек по дужини, што чини дугачке машине са одзрачивањем и секцијама за мешање једноставним за израду.
Зашто користити двоструки шраф уместо једног?
Позитивно преношење. Један шраф се ослања на трење, тако да материјал мора да ухвати зид цеви да би се померио напред, а прах, љуспице и клизаво пуњење изазивају пораст. Двоструки завртњи гурају материјал механички без обзира на држање, што даје стабилнији излаз и омогућава им да рукују увлачењем које побеђује само један вијак.
За шта се користе паралелни двоструки завртњи?
Четири главне породице: пластична модификација и мешање са стакленим влакнима, угљеничним влакнима или успоривачима пламена; производња боја и функционална мастербатцх; екструзија цеви, профила, лимова и фолија укључујући ПВЦ и ПЦ; и прерада рециклиране пластике где се отпад ПП и ПЕ чисти, поново пластификује и пелетизира.
Да ли се два завртња морају заменити као пар?
Да. Размак између два завртња се подешава током производње и не може се надокнадити заменом једног завртња на истрошеном партнеру. Двоструки шрафови се производе, испоручују и замењују као упарени пар, и њима такође треба да се чувају и рукују на тај начин.