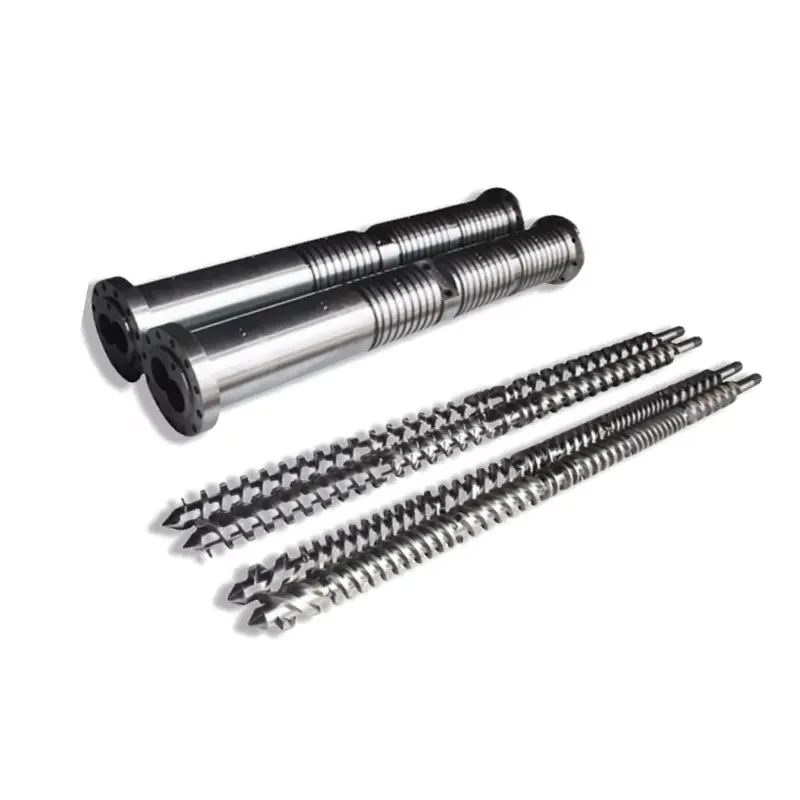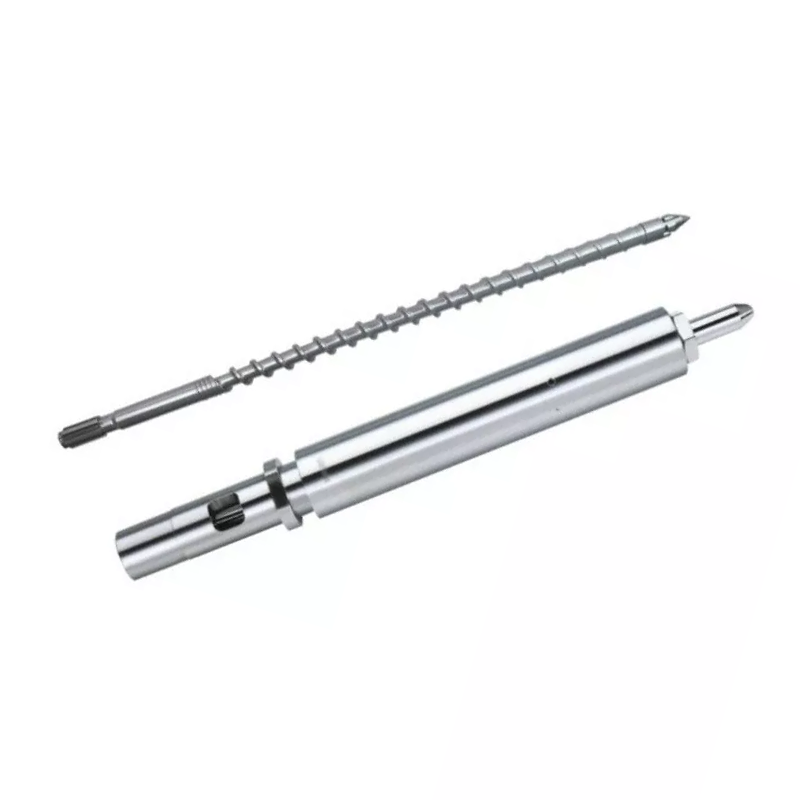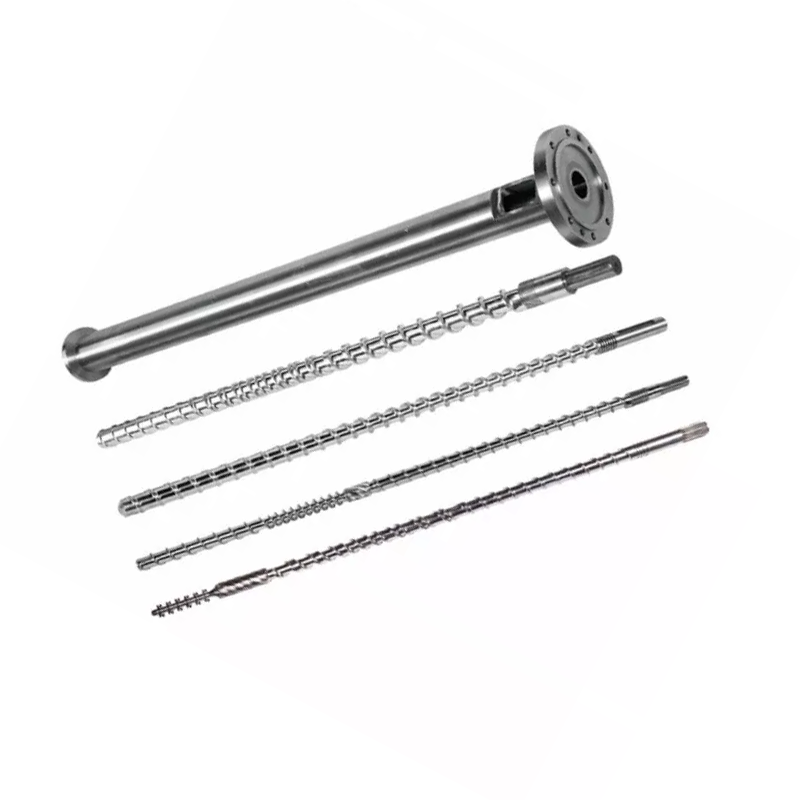
Твојецев за вијке за бризгањеодлучује о квалитету топљења, конзистентности ударца и времену циклуса. У наставку: како да изаберете геометрију и површински третман за вашу смолу, како да одржавате сет и како да пратите дефект назад до завртња, цеви или контролног прстена уместо да га јурите кроз подешавања машине. Наши нитрирани 38ЦрМоАлА вијци за ињектирање носе 0,5–0,8 мм нитрирани слој на 950–1050 ХВ, одговарају ПЕ, ПП, ПС и АБС, и носе стаклена влакна до 30%. Након тога, или на корозивној смоли, отвор треба прскати тврдом легуром до 62 ХРЦ. Ако излаз падне и циклуси се растегну, прочитајте табелу за решавање проблема пре него што додирнете другу радну тачку.

Шта је цев за вијке за бризгање?
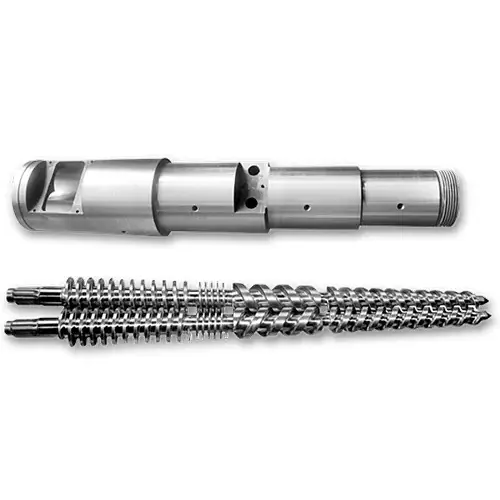
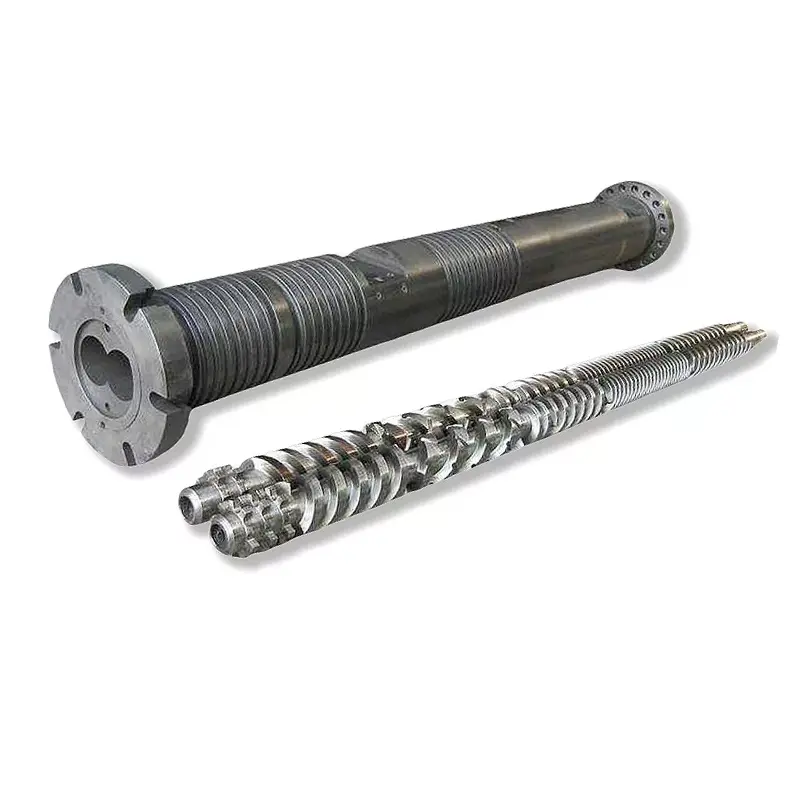
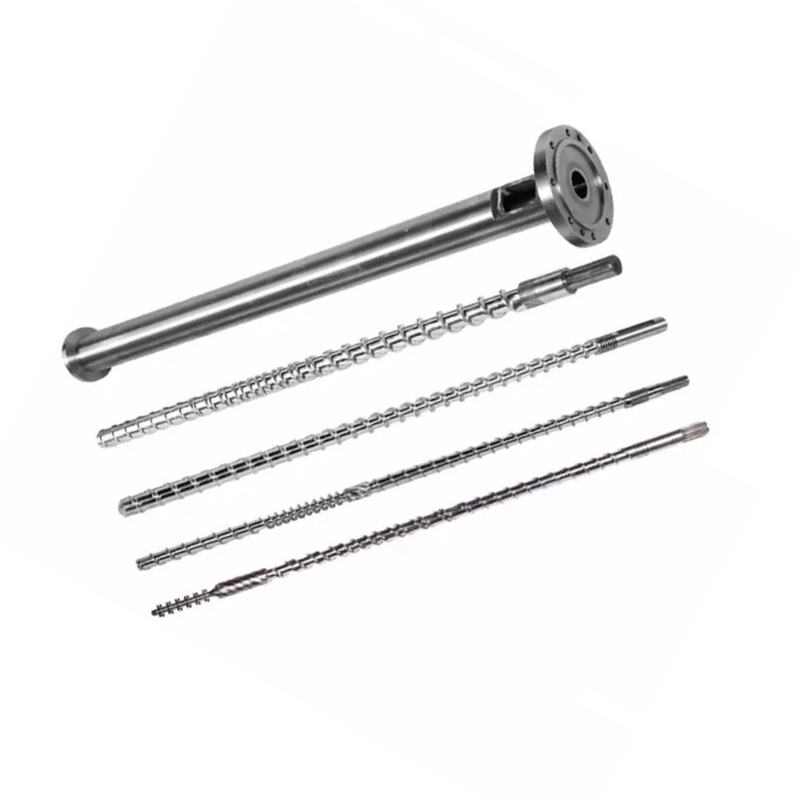
Шраф и цев чине јединицу за пластификацију машине за бризгање. Заједно узимају чврсте пелете из резервоара, топе их, мешају у једноличну талину, одмеравају тачан ударац и убризгавају тај сачму у калуп. Сваки део који ваша машина произведе пролази кроз овај пар.
Машине за калупљење замењују млазнице, подешавају калупе и подешавају температуре недељама пре него што погледају јединицу за пластификацију. Тај ред је уназад. Када се завртањ или цев истроше, ниједна задана вредност на контролеру не враћа процес назад.
Улога завртња у пластификацији
Већину топљења врши шраф, а не са грејачима. Топлота бурета доприноси, али је доминантан механизам топљењатоплота смицања: вијак вуче полимер уз врући зид бурета, а трење ствара топлоту унутар самог материјала. Због тога геометрија завртња мења температуру топљења чак и када се ваше задате вредности не померају.
Вијак такође мери ударац. Ротира се да би се пластификовао, увлачи се док се талина скупља испред врха, а затим се зауставља. Раздаљина на коју се увлачи је величина вашег ударца. Било која талина која цури уназад преко летова или поред контролног прстена квари то мерење.
Коначно, вијак се убризгава. Престаје да се ротира и креће напред као клип, терајући топљење кроз млазницу. Ова двострука улога, ротирајућа и реципрочна, одваја вијак за убризгавање од завртња за екструзију.
Улога бурета у преносу и задржавању топлоте
Цев је прецизна посуда под притиском са загрејаним отвором. Садржи притисак убризгавања, преноси топлоту са трака у полимер и обезбеђује чврсти зид о који се шраф мака материјал.
Његов отвор мора остати округао, раван и димензионално затегнут. Када се отвор истроши, размак између отвора завртња и зида цеви расте. Талина тада цури уназад преко летова уместо да се креће напред, а брзина пластификације опада.
Грејање бурета је зонирано, обично довод, компресија и дозирање, свако са сопственим контролером и термоелементом. Полуђени термоелемент у једној зони може да кува материјал месецима док се на екрану нормално приказује.
Како завртањ и буре раде заједно као систем
Два дела делују као подударни пар, а број који описује пар јерадијални клиренс: половина разлике између пречника отвора цеви и пречника вијка.
Зазор је мали по дизајну. Индустријско правило за нови сет је отприлике 0,001 инча зазора по страни за сваки инч пречника завртња. На завртњу од 60 мм (око 2,36 ин) који пада близу 0,06 мм по страни. Ваш цртеж је ауторитет и увек треба да буде број према коме проверавате.
Тај мали зазор ради прави посао. Он приморава полимер да се смиче о зид цеви уместо да клизи. Удвостручити клиренс и смицање слаби, топљење се успорава, излаз опада, а машина покушава да компензује топлоту која јој није потребна.
Замена само једног дела ретко поправља истрошени пар. Нови шраф унутар истрошене цеви враћа само половину изгубљеног зазора, а неусклађеност троши нови део брже него што би требало.
Анатомија завртња за бризгање
Стандардни вијак за убризгавање дели се на три зоне плус склоп врха. Свака зона има посао и свака не успе на начин који можете препознати.
| Зона | Дубина канала | Јоб | Како изгледа неуспех |
|---|---|---|---|
| Феед | Дубоко | Узмите пелете, пренесите их напред | Премошћивање, гладовање, неправилна исхрана, недоследан опоравак |
| Компресија (прелаз) | Плитак | Сабијте и истопите полимер на зиду бурета | Не топи се, лоше мешање, ова зона се прва троши |
| Мерење | Плитко | Хомогенизирајте и пумпајте конзистентан растоп | Варијације пуцања, скокови температуре |
| Савет и провери прстен | — | Заптивање против повратног тока током убризгавања | Померање величине ударца, кратки ударци, губитак јастука |
Феед Зоне
Дубоки канали грабе пелете из грла резервоара и померају их напред као чврсте материје. Ова зона се не топи много. То преноси.
Проблеми са храном маскирани у проблеме топљења. Ако се пелете премосте у грлу, или се део за довод прегрева, а пелете омекшају и рано се залепе, шраф гладује. Време опоравка се мења, а следи величина ударца. Проверите хлађење доводног грла пре него што кривите геометрију.
Компресијска (прелазна) зона
На овој деоници канал постаје плићи. То плићење истискује полимер уз врели зид бачве и ствара топлоту смицања која врши топљење.
Зона компресије је место где се хабање концентрише. Овде притисак достиже врхунац, а абразивна пунила се најтеже мељу. Када мерите истрошени вијак, овде ћете прво пронаћи бројеве.
Зона мерења
Плитки канали константне дубине хомогенизују растоп и пумпају га напред под сталним притиском. Ова зона одређује конзистентност метка до метка.
Хабање зоне мерења се показује као варијација ударца и пораст температуре топљења на истим подешеним вредностима. Шраф ради теже да помери исти материјал.
Врх завртња, контролни прстен и неповратни вентил
Склоп контролних прстена, који се понекад назива и неповратни вентил, заслужује више пажње него што добија. Налази се на врху завртња и обавља један посао: током убризгавања заптива, тако да растопина иде у калуп уместо назад преко завртња.
Када престане да се затвара, добијате варијацију величине снимке, кратке снимке и јастук који нестаје. Машини проводе недеље прилагођавајући притисак убризгавања, време задржавања и температуру јурећи ово. Ништа од тога не функционише, јер талина бежи уназад поред истрошеног прстена.
Три сигнала посебно указују на контролни прстен. Јастук варира од ударца до метка, а не остаје константан. Тежина ударца се мења док машина извештава о нормалном опоравку. А процес који се може поновити одједном постаје неправилан без промене смоле или подешавања.
Кључни параметри геометрије завртња
Четири броја описују вијак за убризгавање. Разумите их и цитат добављача престаје да буде црна кутија.
Л/Д однос: дефиниција, формула и препоручене вредности према смоли
Л/Д односје радна дужина завртња подељена са спољним пречником. Шраф који је 22 пута дужи него што је широк има Л/Д од 22:1. Формула је једноставно Л подељена са Д, а однос се мења са величином: шраф од 50 мм у односу 22:1 има радну дужину од 1100 мм.
Л/Д контролише колико простора шраф има да се топи, меша и хомогенизује. Дуже даје већи капацитет топљења и боље мешање. Краће даје краће време задржавања, што штити смоле осетљиве на топлоту.
Вијци за ињектирање су краћи од вијака за екструзију. Шраф припрема један по један хитац уместо да пумпа непрекидно, а материјал се налази у цеви између хитаца. ИнЛ/Д однос бризгањеУ пракси, већина машина пада између 18:1 и 25:1, са 20:1 до 22:1 уобичајеним за машине опште намене.
Смоле осетљиве на топлоту, као што је ПВЦ, фаворизују краћи крај, тако да материјал троши мање времена вруће. Инжењерска пластика којој је потребно темељно топљење фаворизује дужи крај. Наш водич за однос Л/Д детаљно покрива компромисе.
Однос компресије: како утиче на топлоту смицања и квалитет топљења
Однос компресијеупоређује дубину канала у зони напајања са дубином канала у зони дозирања. Вијак са каналом за довод три пута дубљим од његовог канала за дозирање има однос компресије 3:1.
Однос компресије одређује колико чврсто вијак ради на материјалу. Већа компресија значи више смицања, више механичке топлоте и агресивније топљење. Нижа компресија нежно третира полимер.
Ускладите га са смолом, а не са преференцијом за већи број. Полиолефинима ниског вискозитета је потребно позитивно смицање да би се чисто растопили. Смоле осетљиве на топлоту као што су ПВЦ, ПЦ и ПОМ деградирају се под смицањем да би ПЕ слегао са рамена. Наш водич за степен компресије ради кроз опсеге.
Дубина лета, ширина канала и њихов утицај на излаз
Однос компресије је однос, а два завртња са истим односом могу се понашати различито. Апсолутне дубине су важне.
Дубоки канал за дозирање помера више материјала по обртају, повећавајући стопу пластификације, али се мање темељно меша и испоручује мање уједначен топљење. Плитки мерни канал се боље меша и даје конзистентнију температуру, са нижим излазом по окрету.
Ширина лета и угао спирале утичу на ефикасност транспорта и смицање које материјал види при слетању. Ово су детаљи дизајна које наведете описујући свој процес дизајнеру вијака, а не бројеви које треба да бирате из табеле.
Однос пречника завртња и величине сачме
Пречник завртња поставља капацитет ударца машине. Већи завртањ помера више запремине по милиметру кретања унапред, тако да даје већи ударац.
Практично правило је удобна трака, а не тврда граница. Покрените хитац који користи мали део капацитета цеви и материјал лежи у цеви предуго, кружи кроз топлоту и деградира. Трчите скоро пуним капацитетом и изгубићете јастук потребан за доследно паковање.
Већина калупа циља хитац негде у средини употребљивог домета цеви. Ако се ваш део налази изван те траке, исправно решење је другачији пречник завртња, а не тврђе подешавање машине.
Ево наше објављене табеле са димензијама, која показује како капацитет сачме прати завртње и величину цеви у распону који градимо. Користите га да лоцирате своју машину или да проверите пречник који вам добављач наводи.
| ударац (г) | Ø завртња × дужина (мм) | Ø цеви × дужина (мм) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Две ствари које треба прочитати из тога. Капацитет шута расте са пречником, како то физика захтева. А спољни пречник цеви расте са њим, због чега већи шраф никада није бесплатна надоградња: то је друга класа величине машине.
Врсте вијака за бризгање: који вам треба?
Пет породица шрафова покрива скоро сваку примену убризгавања. Прави зависи од ваше смоле и онога што ваш део захтева.
| Тип завртња | Шта ради | Најбоље за | Слабост |
|---|---|---|---|
| Опште намене (ГП) | Један лет, три стандардне зоне | ПЕ, ПП, ПС, АБС, већина робних смола | Компромисна геометрија; бори се са захтевним смолама |
| Баријера | Други лет одваја чврсти кревет од базена са топљеним водом | Боље топљење, већи учинак, делови који нису осетљиви на топљење | Више кошта; претеривање на лаким смолама |
| Мешање / мешање | Додаје Маддоцк или пин секције за мешање | Мастербатцх у боји, пуњене смеше, делови осетљиви на пруге | Ектра схеар; погрешно за смоле осетљиве на топлоту |
| Вентилациони (двостепени) | Зона декомпресије плус отвор за одзрачивање извлачи испарљиве материје | Хигроскопне смоле где је сушење непрактично | Цомплек; отвор може да слини ако се не подудара |
| Специфичан за ПВЦ | Ниска компресија, полиране површине, без мртвих тачака | Чврст и флексибилан ПВЦ | Наменски изграђен; није шраф опште намене |
Вијак опште намене (ГП): најчешћи, најбољи за?
ГП вијак је компромис, и то добар. Прихватљиво ради на ПЕ, ПП, ПС и АБС-у, што покрива већину производа. Произвођачи машина га испоручују као стандард јер је то најсигурније подразумевано када не знају шта ћете покренути.
Компромис вас кошта када смола постане захтевна. ГП вијак на најлону испуњеном стаклом брзо се троши. ГП шраф на чврстом ПВЦ-у деградира материјал. ГП завртањ гурнут за максималну снагу на делу са танким зидовима омогућава неотапање. Када било шта од тога описује ваш процес, наменски направљени шраф се плаћа само у отпаду.
Преградни вијак: боље одвајање и хомогеност топљења
Шраф за баријеру додаје други лет кроз зону топљења. Тај лет физички одваја преостале чврсте пелете од већ формираног растопа и држи чврсте материје притиснуте на врући зид бачве где настављају да се топе.
Без баријере, чврсте честице се крију унутар базена за топљење, изоловане од зида, и могу преживети до млазнице као неотопљене. Са једним, топљење се завршава потпуније и доследније.
Исплата је боља уједначеност топљења при истом или већем излазу, што се показује као мање неотопљених, строжа контрола ударца и шири прозор процеса. Произвођачи који користе паковање са танким зидовима, оптичке делове или било шта што није осетљиво на топљење треба да траже једно по имену.
Вијак за мешање / мешање: За пуњене и обојене материјале мастербатцх
Завртњи за мешање додају наменски део за мешање, обично близу врха. Маддоцк (нажлебљени) делови терају да се топе кроз уске празнине, разбијајући неотопљене честице смицањем. Пин миксери раздвајају и рекомбинују проток, распоређујући боју и пунило.
Користите га када су пруге у боји проблем квалитета, када је дисперзија мастербатцх битна или када дистрибуција пунила покреће перформансе делова. Компромис је додатно смицање, што чини секције за мешање погрешним избором за смоле осетљиве на топлоту које су већ близу границе разградње.
Завртњи са вентилацијом/дегазирањем: За хигроскопне смоле
Вијак са вентилацијом ради у две фазе. Прва фаза се топи, а затим се канал нагло продубљује, спуштајући притисак топљења на скоро нулу на отвору за одзрачивање урезаном у буре. Тамо излазе влага и испарљиве материје, често под вакуумом. Друга фаза затим доводи до поновног притиска у талини за убризгавање.
Ово функционише за хигроскопне смоле где је сушење непрактично или непоуздано. Такође носи ризик: ако се два степена не поклапају, растопина се избацује из отвора за одзрачивање уместо гаса. Завртњи са вентилацијом и цев са вентилацијом морају бити дизајнирани заједно, због чега су наведени као сет и не накнадно уграђују се случајно.
Дизајн шрафова специфичних за ПВЦ: Зашто стандардни завртњи не успевају са ПВЦ-ом
Чврсти ПВЦ кажњава стандардни шраф на два начина одједном. Разграђује се под смицањем, ослобађајући хлороводоник, који затим кородира челик на којем се налази. Оштећење почиње пре него што оператер уочи квар.
ПВЦ вијак одговара на обе претње. Ниска компресија одржава смицање нежним. Полиране површине и геометрија без мртве тачке спречавају стагнацију материјала и кување. Комплету је скоро увек потребна отпорност на корозију у површинској обради, а не само отпорност на хабање. НашеВодич за цеви од ПВЦ-апокрива хемију, а нашеконусне цеви са двоструким навојемслужи ПВЦ на страни екструзије.
Како одабрати праву цијев за вијке за вашу смолу
Избор смоле покреће сваку другу одлуку на страници: геометрију, челик и површину. Прочитајте табелу, па прочитајте белешке испод ње, јер белешке носе упозорења.
| Смола | Типичан Л/Д | Типичан степен компресије | Тип завртња | Посебне напомене |
|---|---|---|---|---|
| ПП / ПЕ | 20:1 – 22:1 | 2,5:1 – 3,5:1 | ГП или баријера | Опрости. Потребно је позитивно смицање да би се истопило чисто |
| ПС / ХИПС | 20:1 – 22:1 | 1,8:1 – 2,5:1 | ГП | Ниског вискозитета, лако се топи. Нежно мешање на ХИПС |
| АБС | 20:1 – 24:1 | 2,0:1 – 2,5:1 | ГП или баријера | Аморфна. Гледајте топлоту на смицање, лако се виде пруге |
| ПЦ и инжењерска пластика | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Баријера или ГП, ниско смицање | Висока температура топљења, узак прозор. Дужи Л/Д, нежна компресија |
| ПВЦ ригид | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Специфичан за ПВЦ | Отпорност на корозију није опциона. Кратко време боравка |
| ПВЦ флексибилан | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Специфичан за ПВЦ | Више опрашта него крут, још увек корозиван |
| ПЕТ (преформа) | 20:1 – 24:1 | Ниско, прецизно мерење | Наменски ПЕТ | Осушите га или разградите. Ниско смицање, минимално задржавање, полиране површине |
| ПОМ (ацетал) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | ГП, ниско смицање | Нагло деградира ако се прегреје. Прецизна контрола температуре |
| Стакло пуњено / абразивно | По бази смоле | По бази смоле | Тип основе + тврда површина | Геометрија прати основну смолу. Тхеповршинеје оно што се мења: иде биметално |
Како користити ову табелу:ово су типични објављени опсези и почетне тачке, а не спецификације. Ваша машина, ваша оцена, ваш део и ваш резултат померају бројеве. Дизајнер вијака потврђује коначну геометрију у односу на ваш стварни процес. Никада не наручите са генеричког стола без тог разговора.
ПП и ПЕ: Полукристални, умерено смицање
Полиолефини су лак случај. Они толеришу смицање, топе се преко широког прозора и опраштају ГП шраф. Умерена до већа компресија добро функционише, јер је овим смолама ниског вискозитета потребно позитивно смицање да би се чисто растопиле, а не да проклизају кроз полуотопљене.
Снажно притисните излаз на танке зидове, а шраф за баријеру зарађује своју цену испоруком потпунијег растапања при истој брзини.
АБС и ПС: аморфни, пазите на топлоту смицања
Аморфне смоле омекшају у одређеном опсегу уместо да се топе на оштрој тачки. ПС ради са малом компресијом јер се тако лако топи. АБС-у је потребна већа нега: показује пруге и испупчења када се деградира, а разлог је обично топлота смицања.
Ако АБС делови имају пруге и ваше подешене вредности изгледају исправно, посумњајте на смицање пре него што посумњате на машину за сушење. Агресиван однос компресије на аморфној смоли осетљивој на топлоту производи сопствене дефекте.
ПЦ и инжењерска пластика: висока температура, дужи Л/Д
ПЦ, најлон, ПБТ и њихови сродници се топе високо и деградирају близу тога. Потребно им је темељно топљење, што је аргумент за дужи Л/Д, али они такође кажњавају време задржавања, што је аргумент против држања талине у великом бурету.
Резолуција је дужа Л/Д са нежном компресијом и снимком одговарајуће величине. Погрешите величину снимка на рачунару и материјал кружи кроз топлоту док не пожути, без обзира на то колико је шраф добар.
ПВЦ крут и флексибилан: критична отпорност на корозију
Све горе наведено о ПВЦ-у се односи на избор. Чврсти ПВЦ се налази на доњем крају и Л/Д и компресије, јер су време и смицање непријатељи. Површинска обрада мора бити отпорна на корозију, а не само на абразију, а то мења избор легуре унутар биметалне цеви.
ПЕТ и ПОМ: ниско смицање, прецизна контрола температуре
ПЕТ је хигроскопан. Вода у топљењу хидролизује полимерне ланце, смањује својствени вискозитет и оставља предформе крхким и магловитим док машина изгледа као да добро ради. Правилно осушите смолу, смањите смицање, одржавајте кратко време и одредите полиране површине како се не би стварале наслаге.
ПОМ толерише обичну компресију, али се нагло деградира када се прегреје, а његови производи разградње су опасни. Контрола температуре и дисциплина времена задржавања важнији су од паметне геометрије.
Материјали пуњени стаклом и абразивни материјали: линија од 30%.
Ево најјаснијег правила на страници, и то је број, а не осећај.Стаклена влакна до 30%: нитрирани 38ЦрМоАлА сет се носи са тим.Ми правимо и оцењујемо наше нитриране шрафове за ињектирање управо за то, гашене и темпериране, а затим гасно нитриране на кућиште од 0,5–0,8 мм на 950–1050 ХВ.
Изнад 30% стакла, или са минералним пунилом и ретардантом на врху, површина мора да се промени.Нитрирано кућиште је дифузиони слој, а абразивно пунило га сече много раније него што челик испод њега заслужује.
Тада је абиметална навојна цијевпрестаје да буде надоградња и постаје исправна спецификација: тврда легура је распршила цео круг око зоне хабања отвора, повећавајући унутрашњу тврдоћу на 62 ХРЦ. Геометрија и даље прати основну смолу. Мења се само површина. Нашебиметални вс нитрирани водичради кроз логику трошкова.
Типови цеви, материјали и површински третмани
Буре не пропада драматично. Отвара се, тихо, и са собом носи ваше резултате. Материјал и површина одлучују колико ће то трајати.
Стандардно нитрирано челично буре: примене и ограничења
Нитрирањем се азот дифундује у челичну површину, формирајући тврдо кућиште. Наши 38ЦрМоАлА вијци за убризгавање гасом нитридујемо на 500–560 °Ц, производећи нитрирани слој дебљине 0,5–0,8 мм на 950–1050 ХВ. То повећава отпорност на хабање за 30–40% у односу на необрађени челик.
Основни челик је прво каљен и каљен, што само по себи подиже отпорност на смицање за 50%. Заједно, ова два корака дају радни век од отприлике 10.000–20.000 сати на некорозивним смолама као што су ПЕ и ПП.
Његова граница је дубина кућишта. Када абразија пресече нитрирани слој, мекша језгра испод се брзо троши. Наше нитриране вијке за ињектирање за једињења ојачана стакленим влакнима оцењујемо до 30% (ПА плус стаклена влакна, на пример). Изнад тога, или на корозивним смолама, нитрирано кућиште се надмашује и површина мора да се промени.
Биметално буре: конструкција, цена и када се исплати
Биметална цев држи тело од легираног челика и спаја одвојену легуру за хабање у отвор. На нашим цевима прскамо тврду легуру око целог круга зоне хабања отвора, доводећи унутрашњу тврдоћу на 62 ХРЦ.
То је друга врста заштите од нитрирања. Нитрирано кућиште је дифузиони слој мерен у деловима милиметра. Прскани или топљени отвор од легуре је слој различитог метала, а абразивно пунило мора да прође кроз све то.
Легура је одабрана за претњу. Површине богате карбидом и волфрам-карбидом отпорне су на абразију од стакла и минералних пунила. Легуре које садрже никл отпорне су на корозију од ПВЦ-а и једињења која успоравају пламен. Изаберите погрешну легуру и платили сте биметално буре које решава погрешан проблем.
Исплати се кад год је ваша храна абразивна или корозивна. Аритметика је једноставна: ако биметални сет траје неколико пута дуже него нитрирани на вашем материјалу, виша набавна цена се своди на нижу цену годишње, пре него што пребројите отпад и време застоја које избегавате.
Сегментирано наспрам монолитног бурета: флексибилност наспрам прецизности
Монолитна (једноделна) цев је машински обрађена од једног тела. Најбоље одржава равност и концентричност, и то је норма за бризгање, где прецизност утиче на конзистентност ударца.
Сегментиране цеви се спајају вијцима из делова, што омогућава замену истрошеног дела без растављања целе цеви и омогућава флексибилно постављање вентилационих отвора. Трговина је поравнање: сваки спој је прилика за неусклађеност, а машине за убризгавање мање опраштају од тога него екструдери за мешање.
Основни челик и опције површине које се налазе на њему
38ЦрМоАлАје основни челик од којег обрађујемо наше завртње за ињектирање, и са разлогом је стандардан у индустрији. Његова хемија хром-молибден-алуминијум је дизајнирана за нитрирање: алуминијум формира чврсте, стабилне нитриде у кућишту, док језгро остаје чврсто.
Основни челик носи механичко оптерећење. Површина на врху се хаба и ту лежи прави избор. Као апроизвођач вијчаних цевими испоручујемо комплетан опсег површина, и сваки одговара на различите претње:
- Нитрирање— 0,5–0,8 мм слој на 950–1050 ХВ. Чисте смоле, стаклена влакна до 30%.
- Биметалне површине— тврда легура спојена око зоне хабања отвора, проврт до 62 ХРЦ. Абразивна и корозивна радња.
- Прскање волфрам карбидом— за случајеве најтеже хабања.
- Хромирање— глатка површина погодна за отпуштање. Помаже код промене боје и лепљења, а не код јаког хабања.
- Нерђајући челик— када отпорност на корозију или чистоћа материјала предњаче захтевима, а не хабању.
Наш водич за материјале за вијчане цеви упоређује основне челике у потпуности.
Упоређени третмани површине
| Материјал / третман | Тврдоћа | Отпорност на хабање | Отпорност на корозију | Најбоље за |
|---|---|---|---|---|
| 38ЦрМоАлА, нитрован | 950–1050 ХВ, слој 0,5–0,8 мм | Добро | Умерено | ПЕ, ПП, ПС, АБС; стаклених влакана до 30%. Економски стандард |
| Биметалне површине | Отвор до 62 ХРЦ | Одлично | Добро | Стакло пуњено изнад 30%, пуњено минералима, поновно млевено, абразивно |
| Прскање волфрам карбидом | Веома високо | Одлично | Добро | Најтежи случајеви абразије |
| Наваривање легуре на бази никла | Одабрано по формулацији | Добро | Одлично | ПВЦ, флуорополимери, успоривачи пламена |
| Тврди хром | Тврд, веома танак | Умерено | Добро | Глатко отпуштање, лакша промена боје, заштита од лепљења |
| Нерђајући челик | По разреду | Умерено | Одлично | Примене на бази корозије или чистоће |
Одредите површину за најпрљавију испоруку коју ће линија заправо покренути, а не најчистију. Одређивање за чисто кућиште је најчешћи начин на који нови сет умире рано.
Одржавање: Како добити сваки сат који сет може дати
Одржавање не поништава хабање. Спречава вас да додате хабање које се може избећи поврх неизбежне врсте, и даје вам податке за планирање замене уместо да реагујете на њу.
Контролна листа за рутинске инспекције
| Фреквенција | Шта проверити | Зашто |
|---|---|---|
| Свака смена | Температура топљења наспрам нормалне, време опоравка, конзистенција јастука, оптерећење мотора | Ови се померају пре него што се појаве дефекти |
| Свака промена материјала или боје | Пурге фулли; проверите да ли прочишћавање има црних тачака или деградираног материјала | Мрље значе мртве тачке или деградацију негде |
| Месечно | Проверите термоелементе и траке грејача; проверити хлађење напојног грла | Отпуштени сензор кува материјал месецима непримећено |
| Кад год је шраф извучен | Измерити ОД лета и ИД отвора цеви на означеним позицијама; прегледајте контролни прстен | Шраф је већ изашао. Десет минута мерења су бесплатни подаци |
| Најмање једном годишње (абразивна или корозивна радња) | Планирано повлачење: мерење потпуног хабања, провера поравнања, евидентирање очитавања | Пуњење, ПВЦ и поновно млевење троше сетове много брже од чисте смоле |
Правилна процедура пражњења при промени смола или боја
Очистите пре сваког заустављања и сваке промене, без изузетака за ужурбане дане. Материјал који је остављен да се охлади унутар бурета се разграђује, пече на површини и касније се враћа као црне мрље на делу купца.
Користите комерцијалну смесу за чишћење за промене боје, за искључење и пре преласка на полимер осетљив на топлоту. Виргин ПЕ или ПП обрађује рутинске прелазе између компатибилних материјала. Високотемпературне смоле као што су ПЦ и ПММА се јаче држе и захтевају агресивније прочишћавање.
Очистите пре гашења, не само пре покретања. Оно што оставите у бурету за хлађење постаје проблем са којим се борите при следећем покретању.
Како измерити зазор од завртња до цеви
Ово је мерење које претвара мишљење у чињеницу, а већина продавница га прескаче.
- Повуците и очистите завртањ.Вруће, са алатима од месинга или бакра. Никада не челични стругачи, који секу третирану површину од којих зависи шраф.
- Означите положаје мерењадуж радне дужине: довод, прелаз и дозирање на минимум.
- Измерите ОД летаса спољним микрометром на свакој позицији, узимајући очитавања на неколико тачака по обиму да би се ухватило неравномерно хабање.
- Измерите ИД отвора цевиса мерачем отвора на одговарајућим позицијама и дубинама.
- Израчунајте радијални зазор:одузми ОД лета од ИД отвора и подели са два.
- Упоредите са цртежом конструкцијеи евидентирајте свако читање са датумом и радним сатима.
Протумачите резултат у односу на првобитно одобрење, а не у односу на универзални број. Корисно правило у продавници: када је зазор нарастао на отприлике дупло већу вредност за изградњу, или када је излаз приметно опао при истој брзини завртња, почните да планирате замену. Наш водич за мерење корак по корак детаљно покрива метод.
Распоред чишћења и врсте једињења за чишћење
Спојите једињење са послом. Механички (без абразива) пилинг високог вискозитета. Хемијска чишћења нападају деградирани материјал и угљеник. Прочишћавање пене се шири да би досегло мртве тачке које пропушта ламинарни ток.
Интервали дубинског чишћења зависе од смоле. Високотемпературни полимери брже граде угљеник и потребно им је чешће дубинско пречишћавање. Шта год да покренете, држите интервал по распореду уместо да чекате да црне мрље то закажу уместо вас.
Када поправити у односу на када заменити
Упоредите цену по години услуге, а не две цене. Обнова која кошта упола мање, али враћа трећину година је прерушена скупа опција.
Поправка се нагиње деснокада је хабање димензионално и умерено, основни метал је чврст, ово је прва реконструкција, а геометрија и даље одговара вашој смоли.
Замена се нагиње деснокада је корозија дубоко удубљена, када је шраф већ реконструисан раније, када је ваш материјал промењен и стара геометрија више не одговара, или када је сет уобичајене величине чија је цена замене близу цене за поправку.
Наш водич за поправку и замену представља комплетну табелу одлука.
Правилно складиштење и руковање резервним навојним цевима
Резервни сет је користан само ако је раван и чист када вам затреба. Чувајте завртње хоризонтално са ослонцем по дужини, никада се не ослањајући на врх. Премажите их против рђе, држите их покривене и чувајте спецификацију и измерене вредности тврдоће са делом.
Стратегија ротације резервног сетавреди више од било које експедитивне накнаде и скоро ниједан добављач вам то неће рећи. Купите замену пре него што тренутни сет поквари. Покрените нови сет, пошаљите стари на реконструкцију док се производња наставља, а обновљени сет задржите на полици као резервни.
Сада имате ротацију са нула непланираних застоја, а свака будућа замена се дешава по вашем распореду уместо у 2 сата ујутру суботом. Стратегија кошта један сет обртног капитала и отплаћује га када се први пут не догоди квар.
Да ли је то процес или машина? Капија одлуке
Ево одељка који ниједан конкурент не пише и то ће вам уштедети више времена него остатак овог водича заједно.
Када се појави дефект у калупу, већина тимова посеже за поставкама машине. Температура, противпритисак, брзина убризгавања, време задржавања. Понекад је то тачно. Али када се јединица за пластификацију истроши, ниједна поставка не обнавља процес, а недеље нестају у потрази која никада не би успела.
Покрените ову капију пре него што додирнете другу задату вредност.
1. Да ли се нешто променило?Нова серија смоле, нова боја, нови однос брушења, нови калуп, подешавање које је неко прилагодио? Ако јесте, јурите за променом. Ово је проблем процеса док се не докаже супротно.
2. Да ли се квар појавио изненада или се проширио за неколико недеља?Изненадни укази на промену или покварену компоненту. Постепене тачке на хабању. Хабање не стиже преко ноћи.
3. Да ли је јастук конзистентан ударац до ударца?Недоследан јастук је чековни прстен који говори. Прегледајте га пре било чега другог.
4. Да ли је излаз опао при истој брзини завртња или се време опоравка продужило?Оба су усмерена на зазор, што значи хабање завртња или цеви. Подешавања не могу да врате изгубљену дозволу.
5. Да ли се температура топљења повећава на непромењеним подешеним вредностима?Шраф ствара додатну топлоту на смицање, обично зато што ради теже против истрошеног зазора.
6. Да ли се црне мрље враћају након сваког чишћења?Материјал лежи на мртвој тачки. На старијој гарнитури, та мртва тачка се често носи са деградираним топљењем.
Три или више одговора са „да“ на питања од 3 до 6 значе да вам машина говори да је јединица за пластификацију истрошена. Престаните са подешавањем. Повуците завртањ и измерите га.
Мерење траје сат времена. Трагање за механичким кваром кроз подешавања траје недељама и никада се не конвергира, јер одговор никада није био у контролеру.
Водич за решавање проблема са табелом узрока
Сваки дефект у наставку може бити последица процеса или механичког хабања. Табела именујевијак и буреосновни узрок, јер то је половина коју сви остали изостављају.
| Проблем | Симптом | Основни узрок завртња / бурета | Корективна акција |
|---|---|---|---|
| Црне пруге / трагови опекотина | Тамне мрље или пруге на делу; горе након заустављања | Деградирани материјал који се налази у истрошеном простору или мртвом месту; забио боре; оштећена површина завртња | Дубока чистка. Ако се мрље врате, повуците и прегледајте. Проверите бодове и истрошеност. Замените ако сет садржи материјал |
| Недоследна величина снимка / кратки снимци | Одношење тежине шута; јастук се мења од пуцања до метка | Проверите да прстен не заптива(најчешћи); истрошени летви који дозвољавају да топи цури уназад; предимензиониран отвор цеви | Прво проверите контролни прстен. Затим измерите клиренс. Подешавања неће поправити неповратни вентил који цури |
| Повећање температуре топљења | Стварна температура топљења изнад задатих вредности; промена боје материјала | Прекомерно смицање због погрешног односа компресије; истрошени зазор због чега вијак ради теже; лебдећи термоелемент | Проверите термопарове. Проверите брзину завртња и повратни притисак. Ако је геометрија погрешна за смолу, вијак је решење |
| Споро опоравак / дуго пластифицирање | Време опоравка се продужава; време циклуса расте | Истрошени зазор који смањује ефикасност пумпања; питање секције хране; погрешна геометрија за смолу | Прво проверите хлађење доводног грла и довод пелета. Затим измерите размак према цртежу |
| Растуће оптерећење мотора / повратни притисак | Повећање снаге мотора при константном излазу; аларми обртног момента | Провлачење шрафа у отвору (неусклађеност, савијени завртањ); прекомерно смицање; деградирана грађевинска отпорност материјала | Проверите поравнање и равност завртња. Савијени завртањ носи једну страну отвора и уништиће и нову цев |
| Деградација/промена боје материјала | Жутило, прскање, ломљивост, мирис | Предуго време боравка (пуцање премало за цев); смицање превише агресивно; мртве тачке које држе материјал | Проверите однос величине метка и капацитета цеви. Смањите смицање. На смолама осетљивим на топлоту, вијак са нижом компресијом може бити једино право решење |
| Делимично се не топи / чврсте честице | Тврде тачке; дефекти налик сочиву; слабе тачке | Недовољан капацитет топљења: Л/Д је прекратак, компресија је погрешна, излаз гурнут изнад онога што вијак може да се растопи или истрошен зазор | Смањите излаз или надоградите на шраф за баријеру. Ако је комплет истрошен, ниједна поставка не враћа топљење |
| Траке боје / слаба дисперзија | Неуједначена боја; мастербатцх се не распршује | Нема секције за мешање; истрошени вијак се слабо меша; погрешан завртањ за пуњену или обојену масу | Наведите део за мешање (Маддоцк или пин). Прво проверите да завртањ није једноставно истрошен |
Црне пруге или трагови опекотина
Деградирани полимер негде лежи и распада се на комаде. Класична места за скривање су излизани зазор, нарезани отвор, оштећени контролни прстен и свако мртво место где проток стагнира.
Прво дубоко чишћење. Ако се мрље врате након темељног чишћења, материјал није само остатак. Континуирано се производи на месту у вашој машини, а ви морате да повучете завртањ и пронађете га.
Недоследна величина снимка или кратки снимци
Проверите прстен пре него што додирнете поставку. Када неповратни вентил престане да заптива, талина побегне уназад током убризгавања, а ударац који је машина мислила да је измерила није ударац који калуп прима.
Поклон је јастук. Доследан процес држи стабилан јастук. Када јастук лута од метка до метка, топљење иде негде где не би требало.
Температура топљења скочи или је превисока
Измерите стварни топљење помоћу сонде уместо да верујете у задате вредности. Ако стварна талина иде знатно изнад зона, додатна топлота долази од смицања, а не од трака.
Топлота смицања расте када је компресија превише агресивна за смолу, када је брзина завртња превисока, када је повратни притисак превелик и када истрошени завртањ мора да ради више да би померио исти материјал.
Споро обнављање завртња / дуго време пластифицирања
Почните од резервоара. Премошћивање пелета, прегрејано грло за напајање и неадекватно хлађење напона све онемогућавају опоравак завртња и истезања, а ниједан од њих није дефект завртња.
Ако је храна здрава, а опоравак је и даље спор, измерите клиренс. Завртњу који је изгубио ефикасност пумпања потребно је више времена да испуни исти снимак, а време циклуса то одражава.
Растуће оптерећење мотора или повратни притисак
Растући ампери при константном излазу значи да се нешто опире. Савијени шраф који се вуче у отвору је опасан случај: он носи једну страну цеви, а нови шраф који је постављен против тог неслагања носи се на исти начин по истом распореду.
Проверите равност и поравнање пре него што било шта наручите. Једнострано хабање отвора је отисак прста.
Деградација или промена боје материјала
Два узрока доминирају: материјал је превише врућ или је предуго био врућ. Други је онај који недостаје људима.
Сачма која је сувише мала да би се буре отапало кроз циклус за циклусом, нежно кувајући док не пожути. Дизајн завртња не поправља мали метак у превеликој цеви. Исправите пречник завртња или преместите посао на мању машину.
Како наручити замјенску цијев за завртње
Ниједан конкурент ово не покрива, а то је део који купцима заправо треба. Било да наручујете од ОЕМ-а или од независног произвођачафабрика завртних цеви, иста информација покреће цитат.
Димензије и спецификације које морате да наведете
- Марка и модел машине.Фотографија са натписне плочице је довољна да потврди монтажне и крајње димензије.
- Пречник завртња и однос Л/Д,са цртежа или директно мерено.
- Смола, са садржајем пунила.Ово покреће основни челик и површинску обраду више од било чега другог на листи.
- Величина ударца и циклус мете,тако да се геометрија може оптимизовати радије него копирати.
- Цртеж, или излизани узорак.Или ради. Може се измерити истрошени део и реконструисати пуна геометрија.
- Шта је пошло по злу прошли пут.Пошаљите узорак хабања заједно са делом. Глатки губитак димензија каже абразија. Питтинг каже корозија. Једнострано хабање говори о поравнању, које нови шраф неће поправити.
Ту последњу ставка купци заборављају, и она је она која вас спречава да купите верну копију неуспеха.
ОЕМ-Матцх против прилагођеног дизајна: за и против
ОЕМ подударањерепродукује оригиналну геометрију. То је прави позив када је оригинални шраф одговарао вашем процесу и једноставно се истрошио. Предвидљиво, проверљиво на основу цртежа, без обнављања важења процеса.
Дизајн по меримења геометрију како би се уклопила у оно што данас заправо водите. То је прави позив када се процес померио, а шраф није: додали сте поновно млевење, прешли на напуњену класу, променили излазне циљеве или оригинални шраф никада није добро обрадио вашу смолу.
Наручивање ОЕМ подударања када се процес променио репродукује проблем у новом челику. Наручивање прилагођеног дизајна када је оригинал био у реду додаје трошкове и провјеру ваљаности за ништа. Образац ношења вам говори у којој се ситуацији налазите.
Шта очекивати при набавци из Кине
Време испоруке зависи од геометрије, обраде површине и да ли постоји цртеж. Затражите то у писаној форми са својом предрачуном и питајте од чега почиње сат: потврда цртежа или наруџбеница. Нису исти датум, а разлика је често недељу дана.
Три ствари које вреди одредити пре него што се обавежете:
- Када крене производња.Реверзни инжењеринг истрошеног узорка додаје време пре него што се један чип пресече. Цртеж уклања тај корак.
- Шта додаје површинска обрада.Биметалне површине и прскање карбидом су одвојени процесни кораци са сопственим редом.
- Морски терет, посебно.Није у временском року производње, и то је број који изненађује купце који први пут купе.
Наше сопствене понуде су транспарентне по дизајну: дајемо процењене трошкове који покривају производ, испоруку и текуће одржавање, тако да нема шта да се открива касније. Добићете ту понуду у року од 12 сати.
Планирајте око времена испоруке са раније описаном ротацијом резервног сета. Комплет наручен из дневника хабања се испоручује по вашем распореду. Комплет наручен са бродова у квару се шаље на сат, ваздушним путем, по цени коју нико не воли да објашњава.
Критеријуми прихватања квалитета и тачке инспекције
Ово су чекови који одвајају правог добављача од јефтиног. Затражите их писменим путем пре него што наручите и проверите их када комплет стигне:
- Спољни пречник на више тачака дуж сваког лета
- Пречник отвора и цилиндричност
- Површинска тврдоћа као аизмерена вредност(ХВ или ХРЦ), а не спецификација каталога
- Дубина нитриране кућишта или дубина слоја легуре на биметалном отвору
- Концентричност и равност
- Храпавост површине (Ра)
- Основна класа челика, потврђено
Тврдоћа и дубина кућишта су две које су најважније, а две се најчешће тихо смањују. Нитрирани слој на 950–1050 ХВ и 0,5–0,8 мм дубине је спецификација коју можете држати добављача. "Нитридован" сам по себи није.
Ако цитат падне драматично испод осталих, питајте шта је челик и колико је дубоко третман. Ту се скоро увек крије разлика, а враћате је у раном ношењу.
Наше комплетно упутство за проналажење извора налази се у прилагођеном водичу за наручивање цеви са завртњима.
Потребна вам је замена или прилагођена цев за убризгавање? Пошаљите модел ваше машине, цртеж или истрошени узорак. Цитирамо у року од 12 сати.
Добијте понуду за цијев за шрафовеЧесто постављана питања
П: Колико дуго траје цев за бризгање вијка?
О: На некорозивним смолама као што су ПЕ и ПП, наши нитрирани 38ЦрМоАлА вијци за ињектирање раде отприлике 10.000–20.000 сати. Једињења пуњена стаклом, ПВЦ и тешко брушење смањују то, а колико зависи од садржаја пунила и излаза. Не трчи сат и надај се: мери. Проверавајте спољашњи део лета и ИД отвора у односу на цртеж најмање једном годишње на абразивном раду и бележите тренд. Тренд, а не број сати, говори вам када да наручите следећи сет.
П: Колики је стандардни размак између завртња и цеви?
О: Не постоји јединствена цифра, јер је клиренс скала са пречником завртња. Индустријско правило за нови сет је отприлике 0,001 инча радијалног зазора по страни за сваки инч пречника завртња, тако да шраф од 60 мм пада близу 0,06 мм по страни. Ваш цртеж је ауторитет. Као практично ограничење за сервисирање, када измерени зазор нарасте на отприлике дупло већу вредност за изградњу, или када је излаз приметно опао при истој брзини завртња, планирајте замену.
П: Могу ли користити један вијак за више различитих смола?
О: У оквиру породице, да. Завртњи опште намене прихватљиво управљају ПЕ, ПП, ПС и АБС-ом, због чега га произвођачи машина испоручују као стандард. Преко породица, не. ГП вијак на чврстом ПВЦ-у деградира материјал и кородира челик. ГП шраф на најлону испуњеном стаклом брзо се троши. А шраф величине једног метка не може послужити за посао који користи мали део цеви без кувања материјала. Ако ваше смоле покривају те празнине, потребно вам је више од једног завртња или шраф дизајниран за најтежи случај.
П: Како могу да знам да ли је мој вијак за бризгање истрошен?
О: Машина вам прво каже, а микрометар то потврђује. Пазите на пад излазне снаге при истој брзини завртња, истезање времена опоравка, пораст температуре топљења на непромењеним подешеним вредностима, црне мрље које се враћају након чишћења и померање величине ударца. Било шта од тога оправдава повлачење завртња. Затим измерите ОД лета микрометром и ИД проврта помоћу мерача проврта, на подударним позицијама, и упоредите радијални зазор са цртежом. Симптоми сугеришу; мерење потврђује.
П: Шта је биметална навојна цијев и када ми је потребна?
О: Биметална цев држи тело од легираног челика и спаја тврђу легуру за хабање у отвор. На нашим цевима прскамо тврду легуру по целом кругу око зоне хабања отвора, доводећи унутрашњу тврдоћу на 62 ХРЦ. Линија је лако нацртана:стаклена влакна до 30% раде добро на нитрираном 38ЦрМоАлА сету. Изнад 30% стакла, са минералним пунилом или успоривачем пламена, или на корозивној смоли, постају биметални. Нитрирано кућиште је дифузиони слој од 0,5–0,8 мм, а тешки пунилац сече кроз њега много пре него што је челик испод завршен.
П: Да ли дизајн вијака утиче на квалитет делова у бризгању?
О: Директно и више од већине подешавања процеса. Геометрија завртња одређује колико се материјал потпуно топи, колико је уједначена температура топљења, колико се боја и пунило распршују и колико је конзистентан снимак. Неотапање, пруге, распршивање, деградација и варијације ударца све то прате до дизајна завртња или хабања шрафова најмање онолико често колико се прате до контролера. Када се квар одупре свакој промени подешавања коју направите, обично је разлог геометрија или хабање.
П: Која је разлика између вијка за убризгавање и вијка за екструзију?
О: Екструзиони вијак се непрекидно ротира и пумпе се топе напред без заустављања. Шраф за убризгавање обавља два посла: ротира се да пластификује метак, затим престаје да се ротира и креће напред као клип да би га убризгао. То реципрочно дејство је разлог зашто вијци за ињектирање носе контролни прстен на врху и зашто имају краће Л/Д односе, обично 18:1 до 25:1, него екструзиони завртњи. Материјал се такође налази у цеви за убризгавање између хитаца, што чини време задржавања и величину метка критичним.
П: Може ли произвођач цеви за шраф копирати мој вијак без цртежа?
О: Да. Отпремајте истрошени део и геометрија се може измерити и реконструисати: пречник, однос ширине и висине канала, дубина канала и димензије пристајања на крају погона. Држимо завртње за убризгавање на ±0,001 мм. Једна упозорење вредна навођења: истрошени завртањ је мањи него што је изашао из фабрике, тако да замену треба направити према оригиналној намери дизајна, а не према истрошеним димензијама. Пошаљите образац хабања заједно са делом, а нови вијак ће бити назначен против квара уместо да га наследи.
Закључак
Три идеје носе цео водич.
Избор прати смолу.Геометрија (Л/Д, однос компресије, тип завртња) одговара начину на који се ваш полимер топи. Површинска обрада одговара томе колико је ваша храна прљава. Чисте смоле добро раде на нитрираном 38ЦрМоАлА. Абразивним и корозивним додацима је потребан биметални проврт, а одређивање чистог кућишта је најчешћи начин на који нови сет умире рано.
Одржавање купује године, а подаци купују планирање.Очистите пре сваког заустављања, очистите месингом уместо челика и измерите зазор сваки пут када се завртањ извуче. Дневник хабања се окреће „да ли је истрошен?“ у „када ће прећи границу?“, што је разлика између планиране промене и гашења.
Дијагностицирајте машину пре него што подесите процес.Када излаз падне, циклуси се растегну, јастук лута или се мрље врате након чишћења, јединица за пластификацију говори. Подешавања не могу да врате изгубљени размак или поново запечате истрошени контролни прстен. Повуците завртањ и измерите га.
Нанхаииа је производила шрафове и бурад више од двадесет година и опслужује 500+ клијената широм света. Наши шрафови за убризгавање су машински обрађени од 38ЦрМоАлА, каљени и темперирани, затим нитрирани гасом на 500–560 °Ц у кућиште од 0,5–0,8 мм на 950–1050 ХВ, одржавају се на толеранцију од ±0,001 мм, и оцењени за 00-001-0 сати смоле. Тамо где је довод оштрији, прскамо тврду легуру по целом кругу око зоне хабања отвора и повећавамо унутрашњу тврдоћу на 62 ХРЦ.
Пре него што наручите, наши инжењери раде на параметрима са вама: пречник, однос ширине и висине, дубина канала за вијке и избор материјала између 38ЦрМоАлА и дуплекс легуре. Та консултација је бесплатна, а цитат који следи укључује производ, испоруку и очекиване трошкове одржавања, тако да се касније не појављује ништа што није било на страници.
Након испоруке, наши техничари подржавају инсталацију и пуштање у рад, гаранција траје до уговора (обично једну до две године), а сваки проблем након продаје добија одговор у року од 24 сата, а решење у року од 48 сати.
Пошаљите нам свој модел машине, смолу и проблем који покушавате да решите. Добићете спецификацију и понуду у року од дванаест сати.
Реците нам своју машину, своју смолу и шта је прошло по злу. Навешћемо скуп који то поправља, а не онај који га понавља.
Контактирајте Нанхаииа за понуду