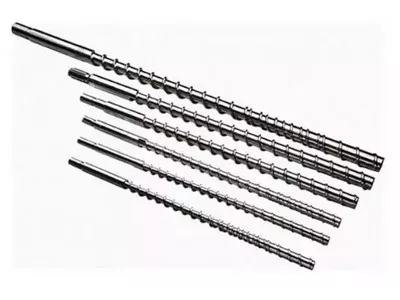
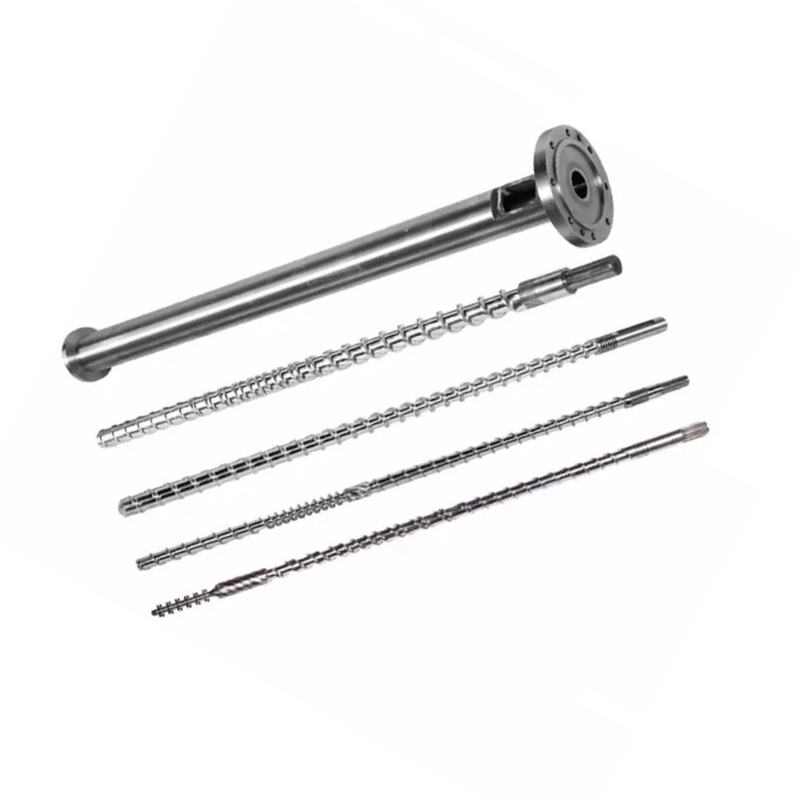
Анцев екструдераје срце пластичног екструдера — ротирајући завртањ унутар загрејаног бурета који топи пластику и пумпа је напред под сталним притиском. Одабир правог своди се на три ствари:тип(један вијак, двоструки вијак, конусни или паралелни),материјаламора да ради (што поставља површину — нитрирано за чисте смоле, биметално за абразивне или корозивне), и како јеспецифицирано и изграђено. Исправите то и то ће трајати годинама. Овај водич пролази кроз сва три.
Шта год да екструдирате — цев, профил, филм, лим, једињење или пелете —цев екструдераје део који обавља стварни посао. То је такође део који се носи и онај који ће највероватније одлучити да ли ваша линија ради чисто и у складу са спецификацијама или се бори са вама у погледу квалитета и застоја. Овај водич обједињује читаву тему: шта је цијев шрафа, врсте, материјали, како га ускладити са материјалом и како одредити замену која траје. Изградили смо завртње и бурад више од 20 година, тако да ћемо их држати правим и практичним и упутити вас на дубље водиче тамо где су вам потребни.
Шта је бачва за екструдер?
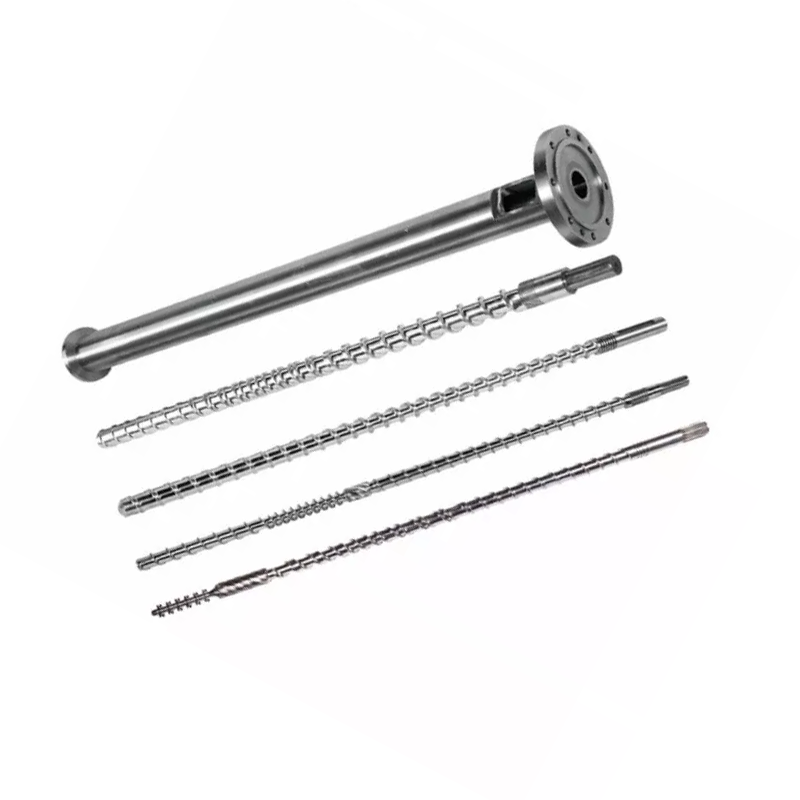
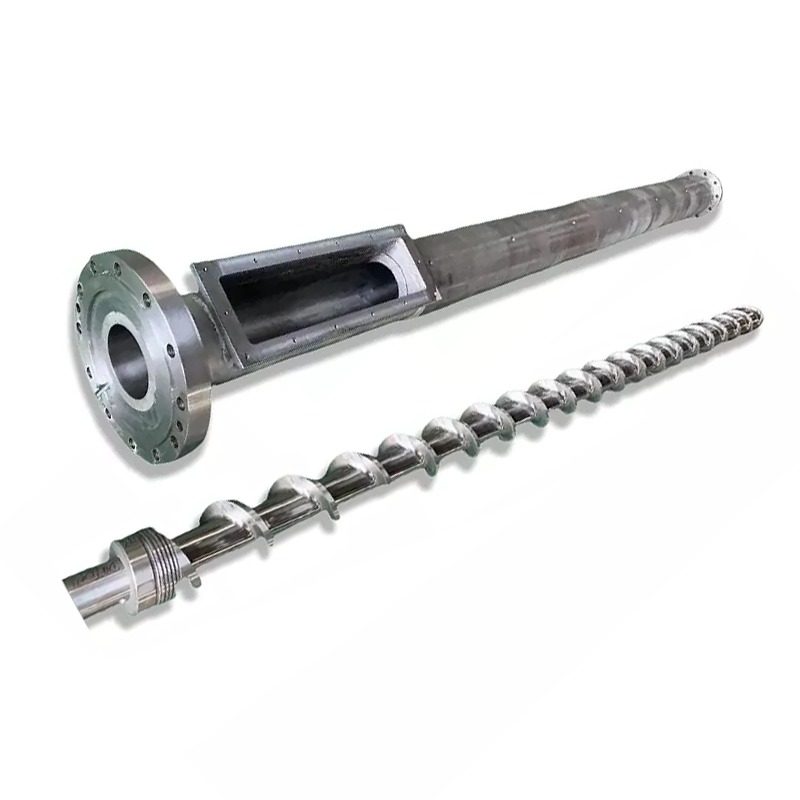
Анцев екструдераје склоп језгра пластичног екструдера: прецизно обрађени завртањ који се окреће унутар загрејане цилиндричне цеви. Чврста пластика - пелете или прах - улази на крају за довод. Како се шраф ротира, топлота из цеви и смицање из завртња топе материјал, а геометрија завртња га преноси и притиска, гурајући уједначен растоп кроз калуп на другом крају.
Шраф и цев су упарени пар, а не два одвојена дела. Мали зазор између отвора завртња и отвора цеви је оно што контролише излаз и квалитет топљења — отворите тај зазор кроз хабање и машина изгуби обоје. Због тога су ова два дизајнирана, направљена и замењена заједно, и зашто се навојна цијев налази у центру било ког процеса екструзије или убризгавања.

Како ради цијев са шрафом
Већина екструдерских вијака ради свој посао у три зоне дуж дужине вијка. Тхезона храњењаузима чврсти материјал и почиње да га помера напред. Тхезона компресије— где канал за вијке постаје плићи — сабија и топи пластику кроз топлоту и смицање. Тхезона мерењазатим пумпа истопљену пластику напред под сталним, контролисаним притиском, спремна за калуп.
Топлота долази са два места: грејача бурета и механичког смицања завртња који ради на полимеру. Добро их избалансирајте и материјал се равномерно пластифицира без прегревања. Цела ствар функционише само због тог блиског зазора од завртња до цеви — то је оно што спречава да топљење клизи уназад преко летова. Толеранција грађе и површинска тврдоћа одржавају тај зазор током времена чврстим, због чега су избор материјала и квалитет израде важни колико и дизајн шрафова.
Око бурета се налазе грејне траке груписане у зоне, од којих свака одржава задату температуру, са хлађењем при руци, тако да се растоп никада не прегрева. На другом крају, матрица даје топљени коначни облик. Задатак склопа је да тој матрици преда растоп који је уједначен по температури и притиску — јер се свака варијација узводно показује као дефект у производу низводно.
Врсте пужних цеви екструдера
„Вијчано буре“ покрива неколико различитих машина. Прави зависи од тога да ли је потребно вашем процесупумпаматеријал илимешатито.
Сингле Сцрев
A један вијакводи једно вратило у округлом отвору. Изузетно добро преноси и пумпа, што га чини економичним радним коњем за екструзију великог обима једног конзистентног материјала — цеви, профила, лима, филма и жица. Оно што не ради је интензивно мешање.
Твин Сцрев
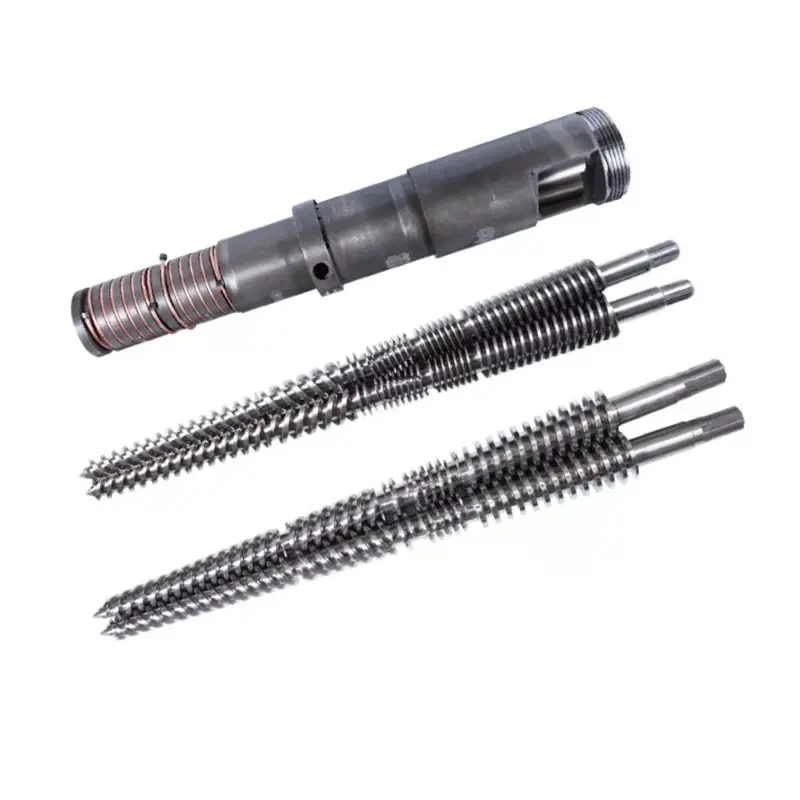
Двоструки завртањ покреће две осовине које се међусобно спајају у проврту са бројем осам. Та мрежа је поента: оно даје интензивно мешање, позитивно транспортовање и чврсту контролу над смицањем и временом задржавања, због чега се двоструки шрафови баве мешањем, мастербачом, реактивним екструзијом и тешким или пуњеним материјалима. Ако мерите то двоје, наш водич заекструдери са једним пужом наспрам двопужних екструдераиде дубоко на компромис.
Паралелни против конусног двоструког завртња
Двоструки завртњи поново подељени по облику. Апаралелни двоструки вијакодржава константан пречник и користи модуларне,реконфигурабилни елементи — свестран избор за комбиновање и висок учинак. Аконусни двоструки вијаксужава се од широког доводног краја до уског пражњења, дајући велико усисно грло и велики обртни момент при малој брзини — класична машина за чврсте ПВЦ цеви и профил. Упоређујемо их детаљно уконусни наспрам паралелни екструдери са два пужа.Двоструки завртњи су такође или коротирајући (најбоље мешање) или супротно ротирајући (висок притисак, уобичајен за ПВЦ).

Бурел за вијке за бризгање
Анцев за вијке за бризгањеради на истом принципу топљења и транспорта, али је направљен за реципрочни циклус машине за убризгавање, а не за континуирано екструзију. Логика површине и материјала у наставку важи исто.
На први поглед, ево како се постављају главни типови:
| Тип | Најбоље за | Мешање | Типични производи |
|---|---|---|---|
| Једноструки вијак | Екструзија великог обима једног материјала | Ниско | Цев, профил, лим, филм |
| Паралелни близанац | Композиција, висок учинак, флексибилност | Високо | Једињења, мастербатцх, пелети |
| Конични близанац | Компактна ПВЦ цев и профил | Високо | УПВЦ цев, профил, ВПЦ |
| Вијак за убризгавање | Циклус бризгања | Варира | Молдед партс |
Где се користе бачве за екструдере
Иста основна компонента се појављује у целој индустрији пластике, конфигурисана за посао који је при руци. У цевима и профилним линијама обликује ПВЦ, ПЕ и ППР. У филму и лимовима храни матрицу која прави паковање и картон. У мешању меша полимере са пунилима, пигментима и адитивима у пелете, а такође води и производњу мастербатцха. Покреће линије за рециклажу које прерађују отпад и поново мељу, премазивање каблова и жица, и клипна бурад унутар машина за бризгање. Где год се пластика топи и обликује, шраф и буре врше топљење. Оно што се мења из једне индустрије у другу је тип, површина и геометрија — управо зато је пажљива спецификација важнија од каталошког броја дела.
Материјали за вијчане цеви и површинске обраде
Вијчано буре живи у тешком окружењу - топлоти, притиску, трењу и често абразивним или корозивним материјалима. Основни челик му даје снагу; површинска обрада даје му отпорност на хабање и корозију. Две површине доминирају.
Основни челик и нитрирање
Заједничка основа је челик за нитрирање као нпр38ЦрМоАлА. Гасно нитрирање очвршћава танко кућиште на површини, дајући добру отпорност на хабање за чисте, непуњене смоле као што су ПЕ, ПП и АБС по разумној цени. А нитрирановијчано буреје економичан и поуздан избор када материјал није посебно абразиван или корозиван.
Биметални
За абразивне или корозивне радње, биметална цијев спаја много тврђи, дебљи слој легуре унутар отвора - на бази никла за корозију, богату волфрам-карбидом за абразију - преко чврстог основног челика. Кошта више, али траје много дуже тамо где би се истрошила нитрирана површина. На сопственим биметалним бурадима водимо бушотину до око 62 ХРЦ, где се многе продавнице заустављају на 58. Потпуно поређење је у нашем водичу забиметалне вс нитриране навојне цеви.
И шраф се третира
Површинско очвршћавање није само бачвасти посао. Поред нитрирања, шрафови се често обрађују - легура отпорна на хабање заварена на летве, тачку највише хабања на завртњу - тако да вијак држи корак са отвором. Ако се шраф и цев троше различитим брзинама, зазор се смањује и квалитет пати, тако да се ова два очвршћавају да раде и носе се као пар, а не као одвојени делови.
Усклађивање цеви завртња са вашим материјалом
Ово је место где се већина одлука са шрафом добија или губи. Материјал који користите поставља површину која вам је потребна - а не обрнуто. Брза мапа:
| Материјал | Главна опасност за буре | Препоручена површина |
|---|---|---|
| Очистите ПЕ / ПП / АБС | Благо хабање | Нитридед |
| Чврсти ПВЦ | Корозија + мало абразије | Биметални (на бази никла) |
| Стакло пуњено / минерално пуњено | Тешка абразија | Биметални (богат карбидом) |
| ВПЦ (дрво + пунило) | Тешка абразија (+ корозија ако је на бази ПВЦ-а) | Биметални (богат карбидом) |
| Рециклирана / контаминирана храна | Абразија + непознате | Биметални |
Два материјала заслужују своју књигу.ПВЦје корозиван јер ослобађа хлороводоничну киселину док обрађује, па му је потребна биметална површина отпорна на корозију.ВПЦје један од најабразивнијих материјала у екструзији, захваљујући свом дрвеном и минералном пунилу, тако да му је потребан најтврђи слој легуре који можете ставити у отвор. Сваки пут одредите површину за материјал.
Кључне спецификације: пречник, Л/Д и компресија
Осим типа и површине, неколико спецификација обликују начин на који се навојна цијев понаша. Не морате да будете дизајнер шрафова да бисте их набавили, али помаже да знате шта они значе.
- Пречник— величине према вашој машини и циљном излазу. Вијци и бурад се праве у широком распону пречника како би одговарали свему, од малих профилних линија до великих екструдера.
- Л/Д однос- дужина завртња подељена са његовим пречником. Дужи Л/Д даје више времена за топљење и мешање; краћи је компактнији. Права вредност зависи од материјала и процеса.
- Однос компресије— колико се пужни канал плиће од напајања до дозирања. Већа компресија јаче делује на неке материјале; полимери осетљиви на топлоту попут ПВЦ-а фаворизују нежнији однос.
Они су подешени према материјалу и послу, што је управо разлог зашто цев направљена по спецификацији надмашује генеричку. Дајте свом произвођачу машину, материјал и излаз, а одатле следи геометрија.
Уобичајени проблеми и на шта указују
Када линија одступи од спецификација, траг често води назад до завртња и цеви. Брза дијагностика:
- Излаз пада при истој брзини завртња— похабани зазор, класичан први знак.
- Пренапон или нестабилан притисак— хабање или проблем са храном или температуром.
- Црне мрље и деградација— материјал који се задржава у истрошеним празнинама или лежи на кородираној површини.
- Лоше мешање или неотопљени материјал— погрешан тип завртња за посао или истрошен вијак.
- Удубљење на завртњу или проврту— корозија, обично погрешна површина за материјал.
Сваки симптом може имати неколико узрока, али два или три заједно скоро увек указују на истрошену или погрешно назначену цев. Мерење истрошености вам говори шта - и да ли је поправка поправка или замена.
Хабање, одржавање и замена
Свака навојна цев се на крају истроши — питање је само колико брзо, а то зависи од материјала и начина рада машине. Истрошеност се манифестује као опадајући излаз при истој брзини завртња, пренапон, лоше мешање, црне мрље или пораст температуре топљења. Узрок је зазор између завртња и цеви који се отвара изнад толеранције.
Када видите те знакове, измерите пре него што предузмете: пречник завртња, отвор цеви и радијални зазор у односу на оригиналну спецификацију. Понекад се шраф може поново изградити док је цев још добра; када се отвор истроши преко толеранције, замена је обично економично решење. Наш водич закада треба заменити истрошену навојну цевпролази кроз мерење хабања и одлучивање о поправци у односу на замену. Неколико навика продужавају радни век: ускладите површину са материјалом, држите загађиваче подаље од хране, одржавајте температуру у опсегу и бележите очитавања чишћења при сваком сервису.
Како одабрати и одредити бачву за екструдер
Узимајући то заједно, избор цеви за навој су три одлуке по реду:тип, ондаповршине, ондаспецификација. Прорадите кроз њих и нећете много погрешити.
- Тип— да ли ваш процес пумпа један материјал (једноструки вијак) или мешање и мешање (двоструки вијак)? Компактни ПВЦ или профилни радни врхови до конусних; висок учинак и флексибилност указују на паралелу.
- Површина— нитрирани за чисте смоле, биметални за абразивне или корозивне материјале. Када сте у недоумици о пуњеном или ПВЦ материјалу, користите биметални.
- Спецификација— пречник, Л/Д и компресија у складу са вашом машином, материјалом и излазом.
Да бисте добили тачну понуду и цев која се убацује право унутра, дајте свом произвођачу марку и модел машине, пречник завртња и Л/Д (или оригинални цртеж), оптерећење материјала и пунила и циљни учинак. Нема цртежа? Истрошени узорак је довољан да се изврши реверзни инжењеринг тачна замена — или надограђена са чвршћом површином од дела који повлачите.
Зашто радити са Нанхаијом
Провели смо више од двадесет година правећи шрафове и бурад за екструдере свих врста —један вијак, паралелни двоструки вијак, конусни двоструки вијак, ибризгање— у 38ЦрМоАлА нитридованом челику и биметалним легурама, са тврдоћом биметалног отвора до 62 ХРЦ, контролом толеранције и испитивањем динамичке равнотеже на сваком комплету. Са више од 500 клијената и више од две деценије искуства, правимо замене компатибилне са главним брендовима као што су КрауссМаффеи, Цинциннати и Јвелл, радећи на вашем моделу машине, цртежу или узорку. Реците нам свој материјал, машину и излаз и добићете прилагођену препоруку и понуду у року од дванаест сати.
Треба вам права цев за навој или замена за вашу линију? Пошаљите своју машину, материјал и излаз — добијте препоруку и понуду у року од 12 сати.
Затражите понудуЧесто постављана питања
Шта је цев екструдера?
То је основни радни део пластичног екструдера — ротирајући завртањ унутар загрејане буре. Узима чврсту пластику на једном крају, топи је топлотом и смицањем и пумпа једноличан отопљени крај са другог краја под сталним притиском. Шраф и цев раде као упарени пар, а мали размак између њих контролише излаз и квалитет.
Од чега је направљена цев екструдера?
Основа је обично челик за нитрирање попут 38ЦрМоАлА, очврснут гасним нитрирањем за чисте смоле. За абразивне или корозивне материјале то је биметални — тврд, слој легуре отпоран на хабање и корозију спојен унутар отвора преко чврстог основног челика. Површина се бира за материјал који покрећете.
Које су главне врсте шрафова?
Једноструки и двоструки вијак. Двоструки шраф се дели на паралелне и коничне, и на коротирајуће и супротно ротирајуће, плус ту су и цеви за вијке за бризгање. Пумпа са једним завртњем за екструзију великог обима; мешати и спојити два завртња; конусни близанци одговарају компактним ПВЦ и профилним линијама.
Колико дуго траје цев екструдера?
Добро одржаван обично траје између 3 и 10 година. Зависи од материјала, површинске обраде, услова рада и одржавања — абразивни и корозивни материјали га скраћују, чисте смоле и биметална површина продужавају.
Како да изаберем прави?
Три корака: изаберите тип који је потребан вашем процесу, изаберите површину за свој материјал, затим ускладите пречник, Л/Д и компресију са послом. Дајте произвођачу модел ваше машине, материјал и излаз — цртеж или узорак то чини тачним.
Можете ли направити замену за било коју марку машина?
Да. Правимо заменске шрафове и бурад који одговарају главним брендовима екструдера и ињекција — КрауссМаффеи, Цинциннати, Јвелл — од вашег модела машине, цртежа или узорка. Пошаљите детаље за понуду у року од 12 сати.