Врх завртња је довољно мали да се може третирати као резервни део, али довољно прецизан да одлучи да ли сваки ударац почиње истом запремином растапа. Купите га као одговарајући склоп за проток и заптивање, а не као метални врх са навојем.


Брзи одговор
Изаберите врх завртња за бризгање према четири ствари: дизајн неповратног вентила, тачан интерфејс завртња и цеви, обрађена смола и пунило и образац хабања постојећег склопа. Сам модел машине није довољан када постоје верзије, претходне поправке или нестандардни шрафови.
За поруџбину за замену, пошаљите оригинални цртеж када је доступан, а затим проверите навој, раме, дужину врха, ход прстена, седиште, спољашњи пречник и пролазе за топљење у односу на стварну машину. Добар цитат почиње геометријом. Следе материјална и површинска обрада.
Врх завртња контролише проток у оба смера
Током опоравка завртња, неповратни вентил се отвара и пушта растопљени полимер да прође ка предњем делу вијка. На почетку убризгавања, затвара се тако да померање завртња и притисак делују на млазницу уместо да гурају растоп уназад дуж завртња.
Због тога врх завртња, контролни прстен и седиште спадају у процес, а не само за одржавање.ЕНГЕЛ-ов водич за неповратни вентилописује иста два радна стања и повезује понашање затварања директно са поновљивошћу убризгавања.
Поглед на нашу фабрику:најскупља грешка на врху завртња је ретко разлика између две врсте материјала. То је део који се навија на шраф, али не путује, заптива или не поравнава правилно. Успешан тест уклапања вреднији је од дугачке листе продајних придева.
Изаберите склоп око функције обликовања
Прави дизајн мора се слободно отварати током опоравка, затварати се предвидљиво током убризгавања и избегавати прекомерна ограничења на путу топљења. Такође мора да преживи абразивно, адхезивно и корозивно оптерећење смоле без оштећења спојних површина.
| Питање куповине | Зашто мења врх завртња | Шта послати добављачу |
|---|---|---|
| Која смола се обликује? | Вискозност, мазивост, осетљивост на деградацију и корозија утичу на пролазе протока, материјал и површинску обраду. | Тачан степен смоле, систем боја, отпорност на ватру и нормалан опсег обраде. |
| Да ли је смола ојачана или пуњена? | Стаклена влакна, минерално пунило и регенерисана контаминација могу убрзати абразивно хабање на прстену, седишту и пролазима за топљење. | Врста пунила, проценат тежине и да ли се мења по производу. |
| Колико прецизан ударац мора бити? | Танки зидови, делови са више шупљина и тесни делови излажу мале промене у затварању вентила и цурењу. | Тежина дела, број шупљина, толеранција тежине ударца и најновији подаци о тренду. |
| Који је садашњи стил вентила? | Клизни прстен, куглица и други дизајни имају различите области протока, кретање и понашање при затварању. | Оригинални број дела, цртеж, фотографије и комплетан уклоњени склоп. |
| Да ли је шраф замењен раније? | Модел машине можда више не идентификује инсталирани навој, дужину врха или геометрију седишта. | Тренутни цртеж завртња и директна мерења, не само натписна плочица машине. |
| Зашто се део замењује? | Поломљени навој, еродирани пут протока и прстен који цури не указују на исту корективну акцију. | Фотографије ношења, симптоми процеса, историја одржавања и неуспеле димензије. |
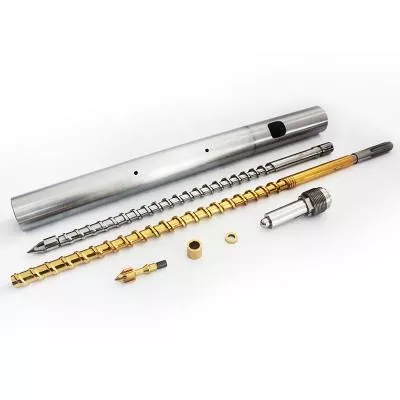
Нанхаииа нуди стандардне и прилагођене узорке навоја, плус опције обрнутих врхова за специјалне полимере. Изабрани део се може ускладити са анвијак за бризгањеили се испоручују као део ширегасортиман резервних делова за бризгање и екструзију.


Прочитајте сигнале процеса пре уклањања склопа
Променљиви јастук, померање тежине ударца или лоша поновљивост преноса могу указивати на цурење вентила, али ниједан од њих то не доказује сам. Промене смоле, нестабилност напајања, контрола температуре, хабање цеви, ваздух у топљени, подешавања притиска и услови буђи могу створити сличне симптоме.
ЕНГЕЛ препоручује проверу неповратног вентила, завртња и цеви за пластификацијукада јастук талине флуктуира. Иста упутства за решавање проблема повезују варијације јастука и тежине ударца са подешавањима процеса и хабањем компоненти.
| Уочен сигнал | Могућа веза са завртњем | Проверите пре наручивања |
|---|---|---|
| Положај јастука варира од ударца до метка | Прстен се може затворити на другом месту или процурити након седења. | Трендирајте стварну позицију, притисак и тежину ударца под стабилним процесом. |
| Тежина дела се помера док подешавања остају фиксна | Повратни ток може смањити ефективну запремину која се испоручује у калуп. | Искључите узроке хране, температуре, материјала и буђи. |
| Кратки снимци се појављују повремено | Вентил се можда неће више пута заптити, посебно након измена за опоравак. | Упоредите одзив преноса и покрените тест вентила који је одобрио произвођач машине. |
| Опоравак постаје ограничен | Оштећени прстен, наслага или пут протока премале величине могу да се одупру напредном току талине. | Прегледајте да ли нема слободног кретања, наслага, нагризања и ометања пролаза. |
| Црне мрље прате промену материјала | Мртве тачке или оштећене површине могу задржати и ослободити деградирани полимер. | Прегледајте цео пут топљења, млазницу, предњи део завртња и процедуру чишћења. |
| Метална бука или заплена прстена | Могу бити присутни нагризање, деформација, неусклађеност или страни материјал. | Зауставите се и проверите у складу са процедуром безбедног одржавања произвођача машине. |
Када се склоп уклони, испитајте спољашњи пречник контролног прстена, обе крајње стране, површину за седење, тело врха, пролазе за топљење и навој. АнАРБУРГ технички чланакидентификује абразију, адхезију и корозију као механизме хабања и показује да хабање пречника прстена, крајње стране и заптивног седишта може да промени кретање прстена и стабилност јастука.
Немојте дијагностиковати контролни прстен додавањем притиска задржавања док се део не напуни.Промена подешавања може сакрити цурење без исправљања. Снимите стабилну основну линију, пратите метод тестирања који је одобрио произвођач машине и проверите хардвер пре него што промените спецификацију замене.
Замените један део само када су делови који се спајају и даље добри
Контролни прстен се може заменити сам када његов врх и седиште за спајање остану унутар одобрених димензија, заптивне површине су чврсте, а нови прстен може слободно да се креће кроз свој комплетан ход. Ово је јефтинија поправка, али само када инспекција то подржи.
Замените одговарајући врх, прстен и седиште када неколико површина показује истрошеност, када се прстен заглавио или излечио о другу компоненту, стари делови су помешани на машинама или нема поузданих оригиналних димензија. Комбиновањем једног новог заптивног дела са два истрошена спојна дела може се створити нови пут цурења.
Поглед на нашу фабрику:истрошени узорак је доказ, а не мајсторски цртеж. Ако тачно копирамо еродирано седиште, скраћени прстен или оштећени навој, нови део може да репродукује стари проблем са чистијом површином. Реконструишемо намеравани однос на основу цртежа, спојних компоненти и непотрошених референтних тачака.


Подаци о врховима завртња за бризгање Нанхаииа
ТхеНанхаииа врх завртња за бризгањеје изграђен као интерфејс између пута завртња и стазе топљења на страни млазнице. Доступан је за различите пречнике шрафова и брендове машина за убризгавање, са прилагођеним навојима и геометријом компоненти за рад замене.
| Спецификација | Подаци о производима Нанхаииа | Релевантност куповине |
|---|---|---|
| Основни материјал | Д2 | Забележите стварни материјал у документима о понудама и инспекцији. |
| Тврдоћа | ХРЦ45-62 | Одабрана вредност мора да одговара термичкој обради, хабању и материјалима за спајање. |
| Правост | 0,02 мм/м | Геометрија и поравнање су важни на интерфејсу завртња. |
| Оклопно лице | Биметални | Пружа опцију отпорну на хабање на изложеним радним површинама. |
| Конфигурације од стаклених влакана | 30% / 60% | Наведите стварни проценат стаклених влакана и квалитет смоле у РФК. |
| Део тежине | 1 кг | Референтна вредност странице производа; коначна тежина прати одобрену геометрију. |
| Рута производње | ЦНЦ обрада, топлотна обрада и прецизно полирање | Ове операције контролишу форму, стање површине и завршено уклапање. |
| Стандардне апликације | ПЕ, ПП, АБС и ПВЦ термопластични калуп | Такође шаљите адитиве, боје, рециклирани садржај и податке о пунилу. |
За комплетну јединицу за пластификацију, Нанхаииа такође производимутантни шрафови за бризгање, постепени шрафови за бризгањеи одговарајућа замена буради. Тхе суседмлазница за убризгавањеможе се прегледати у исто време када проблеми са цурењем, поравнањем или протоком талине превазилазе врх завртња.
Димензије које одлучују да ли ће део одговарати
Произвођач и модел машине могу сузити претрагу, али не могу заменити цртеж. Породице модела могу користити неколико величина јединица за убризгавање, а машина може већ имати замјенски вијак који се разликује од оригиналне конструкције.
- Идентификујте инсталирани вијак.Забележите произвођача машине, модел, ознаку јединице за убризгавање, пречник завртња, серијске информације и сваку претходну замену завртња.
- Дефинишите нит у потпуности.Укључује главни и мањи пречник, корак, правац навоја, дужину навоја, почетни положај, рељеф и локацију рамена.
- Измерите аксијални стек.Забележите укупну дужину врха, дужину прстена, дужину седишта, ход прстена и свако раме које контролише положај затварања.
- Измерити радијалне интерфејсе.Забележите пречник тела врха, спољашњи и унутрашњи пречник прстена, пречнике седишта, референцу отвора цеви и потребан радни размак.
- Мапирајте путању топљења.Прикажи број жлебова, ширину пролаза, дубину пролаза, профил носа и било који радијус који утиче на проток или чишћење.
- Означите заптивне и хабајуће површине.Идентификујте која лица додирују током затварања и које димензије се мере на основу непотрошених референци.
Не скривајте несигурност унутар толеранције.Ако је стара површина истрошена, означите измерену вредност као стварну истрошену димензију. Одвојите предложену готову димензију. Та разлика омогућава инжењерингу да исправи део уместо да одобри прецизну копију оштећења.
Прегледајте замену пре него што уђе у производњу
Долазна инспекција треба да потврди идентитет, димензије и кретање пре него што склоп буде изложен топлоти и притиску. Чувајте одобрени цртеж, евиденцију материјала и резултат инспекције под истим бројем дела.
- Број дела и ревизија цртежа одговарају наруџбини
- Подаци о материјалу и термичкој обради одговарају понуди
- Критични пречници и аксијалне дужине су унутар толеранције цртежа
- Мерач навоја или провера спајања потврђују везу
- Контролни прстен се креће слободно без видљивог љуљања или заглављивања
- Прстен и седиште су у контакту са предвиђеним површинама за заптивање
- Пролази за топљење су чисти, глатки и без ивица
- Полиране површине не показују оштећења при руковању или недостатке премаза
- Правац монтаже и редослед компоненти су документовани
- Основна тежина ударца и јастук се снимају након уградње
Након инсталације, користите одобрену процедуру покретања и упоредите процес са задржаном основном линијом. Нови врх може да промени опоравак, реакцију на декомпресију или понашање затварања вентила, тако да немојте претпостављати да свако старо подешавање мора остати нетакнуто.
Шта фабрика мора да контролише
Квалитет врха завртња долази из односа између делова. Концентричност навоја, положај рамена, ход прстена, геометрија заптивне површине, завршетак путање протока и услови термичке обраде морају функционисати заједно. Један импресиван број тврдоће не може да компензује нетачну дужину наслагања или грубу површину за заптивање.
Нанхаииа'спроизводна опремаукључује ЦНЦ тестере са грешком помака од или испод 0,1 мм, ЦНЦ стругове за радне комаде до 6 м, и опрему за бушење и глодање са прецизношћу позиционирања од 0,02 мм. Петоосна обрада се користи за неправилне летове и посебне прирубничке структуре.

За купце, практично питање није да ли добављач поседује алатну машину. Питајте како се цртеж прегледа, које димензије се проверавају, како се прати материјал и термичка обрада и како се проверава готово померање прстена. Нанхаииа пружа преглед цртежа пре продаје и техничку подршку преко свогсервисни тим.
Контролна листа РФК за заменски врх завртња
Пошаљите један јасан пакет уместо низа делимичних порука. Следеће информације омогућавају добављачу да одлучи да ли је посао стандардна замена, компонента са обрнутим инжењерингом или редизајн.
- Произвођач машине, модел, серијски број и величина јединице за убризгавање
- Инсталиран пречник завртња и цртеж завртња
- Оригинални број дела са врхом завртња и ревизија цртежа
- Комплетан стари склоп са исправним деловима
- Фотографије са предње, бочне, навојне и заптивне стране
- Димензије навоја, рамена, прстена, седишта и пролаза
- Квалитет смоле, тип пунила и проценат пунила
- Боје, рециклирани садржај и корозивни адитиви
- Нормална температура топљења и величина ударца
- Тежина дела, број шупљина и прихваћене варијације
- Јастук, трансфер и тренд опоравка пре уклањања
- Уочено хабање, начин квара и потребна количина
Ако цртеж недостаје, означите сваку измерену површину и фотографишите поставку мерења. Немојте слати ни један спољни пречник и тражити од фабрике да закључи навој, седиште и пут од њега.
Често постављана питања
Шта ради врх завртња за бризгање?
Склоп врха завртња има неповратни вентил. Отвара се током извлачења шрафова тако да се талина може померити испред вијка, а затим се затвара током убризгавања како би се ограничио повратни ток и пренео притисак у калуп.
Који су знаци истрошеног контролног прстена или врха завртња?
Уобичајени сигнали процеса укључују варијабилни јастук за топљење, недоследну тежину ударца, лошу поновљивост притиска, кратке ударце након што су други узроци искључени и дужи или мање стабилан одзив преноса. Потврдите хабање контролисаним тестом цурења и прегледом димензија.
Могу ли да наручим заменски врх завртња само према моделу машине?
Произвођач машине и модел су корисне почетне тачке, али поуздан налог за замену такође треба да садржи пречник завртња, димензије навоја и рамена, дужину врха, димензије контролног прстена и седишта, путању протока, смолу, садржај пунила, цртеж и јасне фотографије.
Да ли треба да заменим само контролни прстен или комплетан склоп врха завртња?
Замените само истрошену компоненту када врх, седиште и навој остану у оквиру одобрених димензија и стања површине. Замените усклађени склоп када је неколико заптивних површина истрошено, када су димензије несигурне или ако мешање старих и нових делова не може да произведе поуздано кретање и заптивање.
Који материјал Нанхаииа користи за врхове вијака за бризгање?
Нанхаииа нуди Д2 врхове вијака за бризгање са објављеним опсегом тврдоће од ХРЦ45-62, равности од 0,02 мм/м и опцијом биметалног оклопа. Коначна конфигурација је усклађена са смолом, пунилом, интерфејсом машине и хабањем.
Да ли тврђи врх завртња увек траје дуже?
Не. Тврдоћа је само један део перформанси хабања. Хемија легуре, топлотна обрада, отпорност на корозију, материјали за спајање, завршна обрада површине, поравнање, зазор и обрађена смола утичу на век трајања.
Шта да пошаљем Нанхаииа-и за понуду врха завртња?
Пошаљите произвођачу машине и модел, пречник завртња, проценат смоле и пунила, оригинални број дела или цртеж, комплетне димензије парења, фотографије из више углова, симптоме хабања, тренд тежине ударца и потребну количину.
Комерцијално откривање: Нанхаииа производи врхове вијака за бризгање и повезане компоненте повезане у овом водичу. Техничке препоруке треба применити са безбедносним процедурама произвођача машине и одобреним пројектним цртежом.