Вести

Конусна цев са двоструким завртњем: Комплетан водич за спецификације, примене и избор


Брзи одговор

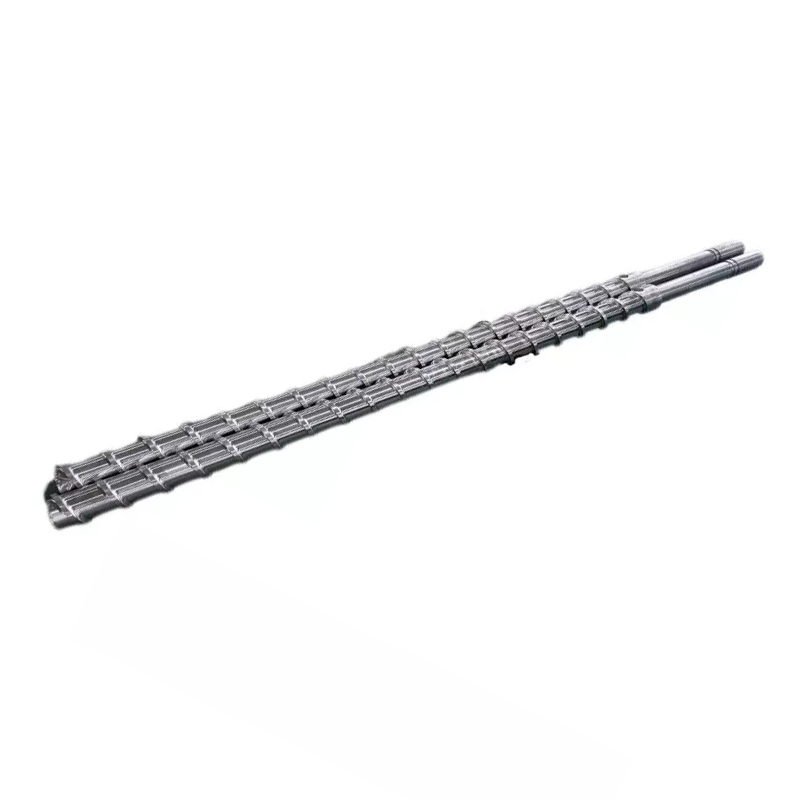
Конусна дупла завртња је конусна компонента за екструзију са два отвора у којој се два конусна завртња ротирају унутар одговарајуће конусне цеви. Конусна геометрија обезбеђује снажно храњење и високу компресију на краткој дужини, због чегаконусни двоструки вијак и цевје стандардни избор за ПВЦ цеви, профил, лим и ВПЦ екструзију.

Ако водите ПВЦ или дрво-пластичну линију,конусно дупло завртњеје један од делова који најдиректније одлучује о вашој производњи, квалитету топљења и трошковима рада. Одаберите погрешну величину, материјал или зазор и платићете то хабањем, отпадом и застојима. Овај водич покрива како функционише конусно буре са навојем, спецификације које су важне када купујете, како се разликује одпаралелна цев са двоструким завртњем, и како га изабрати, инсталирати и одржавати — написано из перспективе фабрике која свакодневно обрађује ове делове.

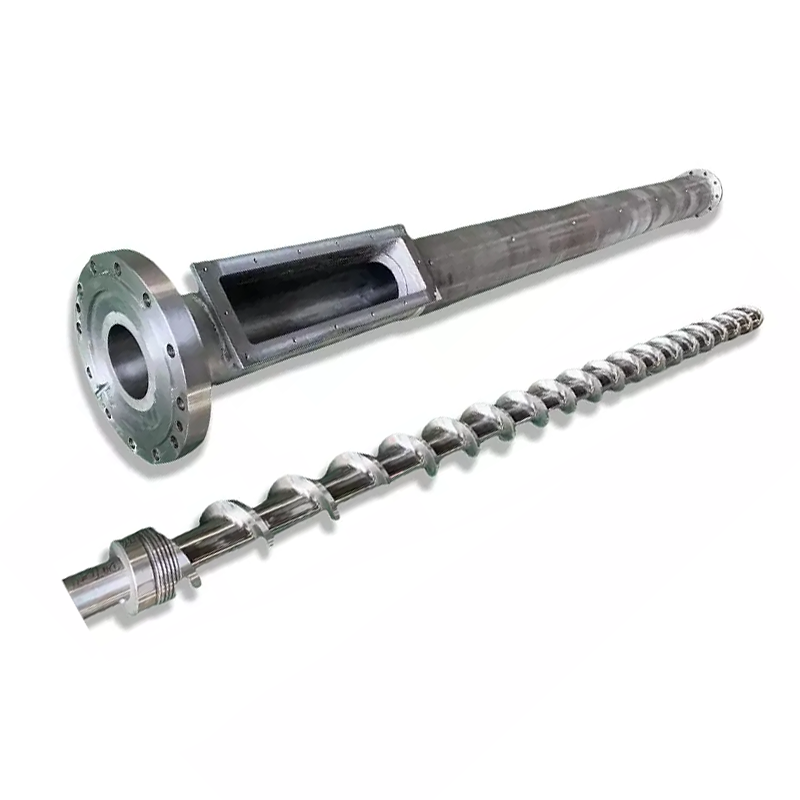
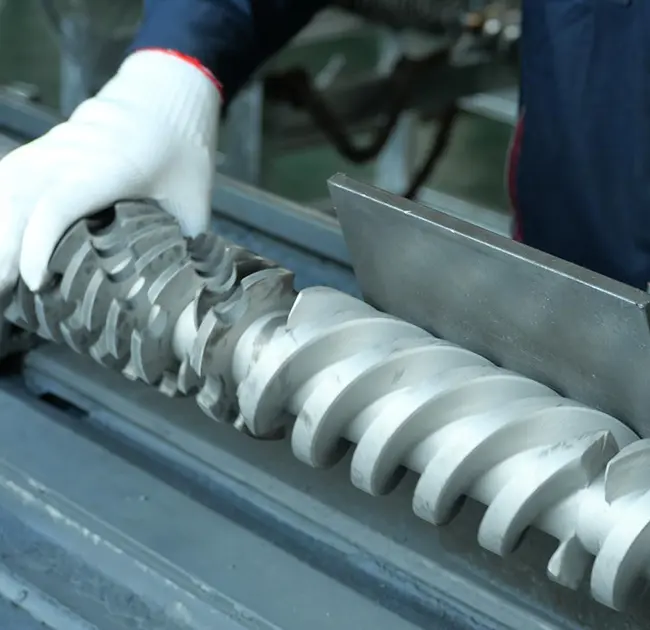
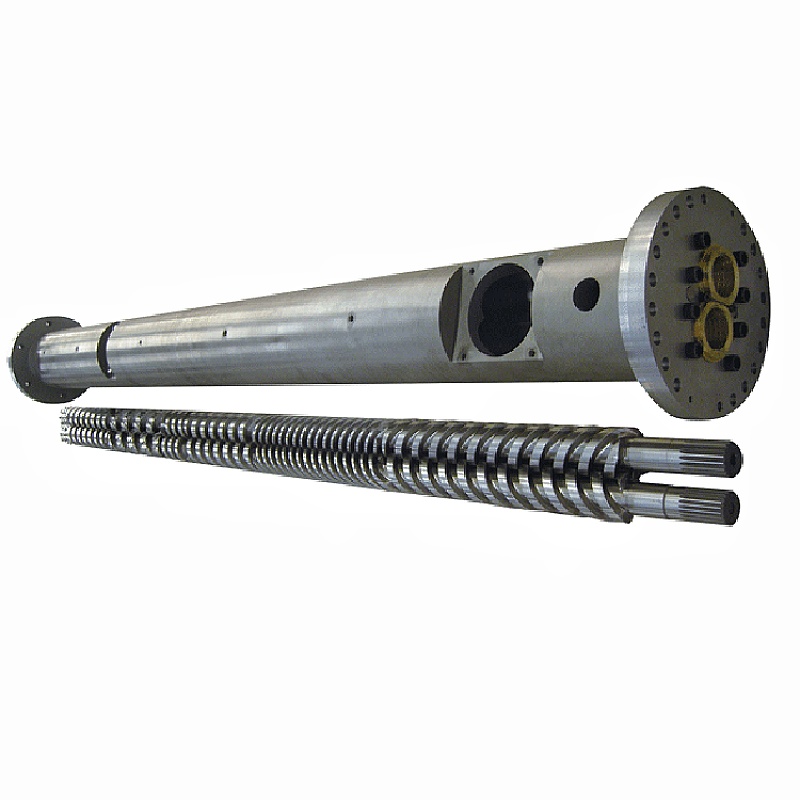
Conical twin screw barrel manufactured by Nanhaiya
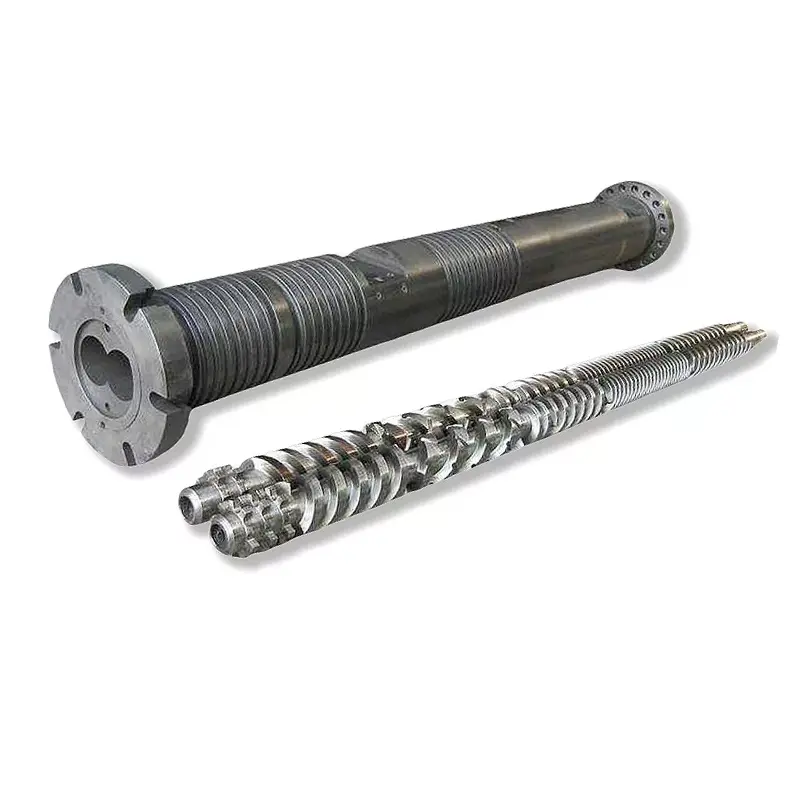
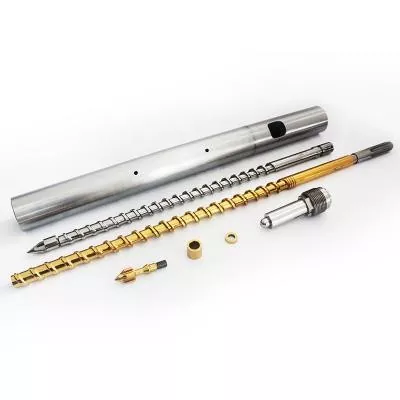
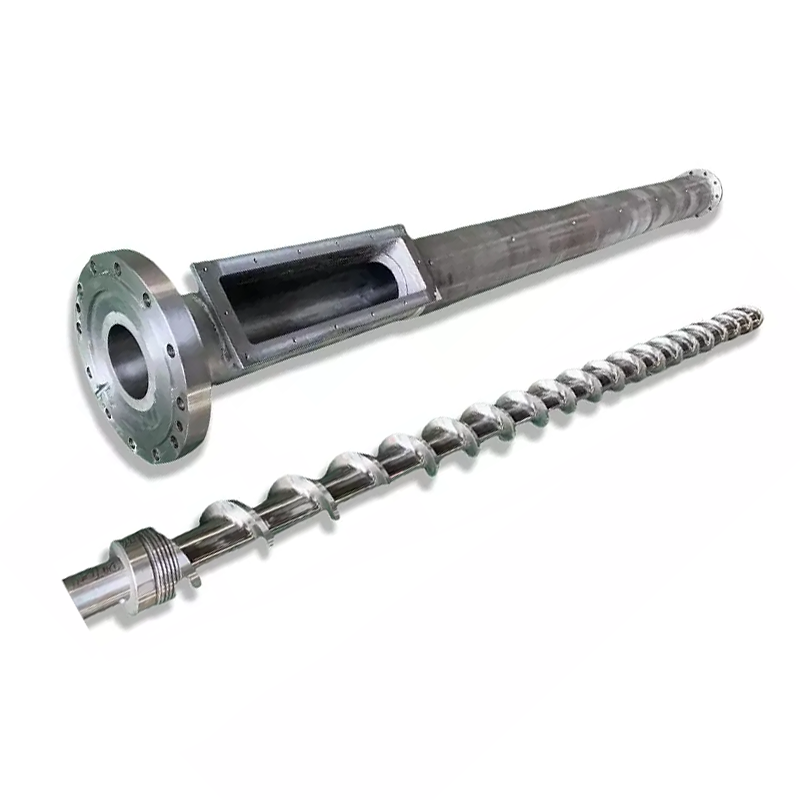
Конусни двоструки завртњи и сет цеви — конусни отвори дају компресију кратке дужине идеалну за ПВЦ осетљив на топлоту.

Како ради конусно буре са два вијка

У аконусни екструдер са два пужа, два завртња се налазе један поред другог под благим углом, широка на крају за увлачење и уска на крају матрице. Отвор цеви се сужава да одговара. Како се сирови материјал креће из зоне дозирања великог пречника у зону дозирања малог пречника, запремина која се скупља га компримује и пластификује док се променљиви летови преносе и мешају. Пошто се два завртња супротно ротирају и потпуно се међусобно спајају, конусни двоструки завртањ и цев делују скоро као пумпа са позитивним померањем — стабилан излаз при ниском, благом смицању, што штити полимере осетљиве на топлоту као што је ПВЦ.

Процес се дели на три фазе:

  1. Храњење и преношење— велики пречник напојног краја даје велику запремину уноса, тако да се мешавине праха и материјал мале густине (као што је ПВЦ сува мешавина) поуздано увлаче без премошћавања.
  2. Компресија и пластифицирање— конус смањује запремину канала дуж дужине, сабијајући материјал, избацујући ваздух и топи га комбинованим топлотним и механичким радом.
  3. Мерење и пражњење— уска зона дозирања ствара стабилан притисак и гура уједначену, хомогену талину кроз калуп контролисаном брзином.

Цев ради више од смештаја шрафова. Садржи зоне за грејање и хлађење које држе сваку фазу на одговарајућој температури. Нанхаииа бурад користе дизајн са више зона за грејање и хлађење — обично зоне за напајање, компресију и хомогенизацију — са опционим вакуумским вентилацијом за извлачење влаге и испарљивих материја из растопа, што је важно за пуњена и хигроскопна једињења.

Кључне спецификације које треба проверити пре куповине

Две конусне цеви могу изгледати идентично и деловати веома различито. Ово су спецификације које одређују пристајање, излаз и век трајања - бројеви које треба да потврдите у било којој понуди.

Спец итем Шта то значи Зашто је важно
Однос пречника Пречник напојног краја/пречника, нпр. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 мм Поставља класу машине и излазни опсег — морају тачно да одговарају моделу екструдера
Л/Д однос Ефективна дужина обраде у односу на пречник Дужа ефективна дужина = дуже време задржавања за потпуну фузију и дегазацију
Квалитет материјала 38ЦрМоАлА нитрирани челик, В6Мо5Цр4В2, ХИП челик у праху или биметални Директно покреће животни век и отпорност на корозију против пуњених/ПВЦ једињења
Површинска обрада и тврдоћа Нитрирање, хромирање, спреј од биметалне легуре или волфрам-карбида Нанхаииа прска слој легуре са додатком волфрама да би се досегао62 ХРЦунутар цеви у односу на типични 58 ХРЦ
Дубина слоја легуре Дебљина унутрашњег слоја отпорног на хабање Нанхаииа-ин биметални слој је 2,5–3 мм — дубљи слој значи дужи употребљиви сервисни период
Размак завртња / цеви Размак између врха лета и зида проврта Превелик = губитак притиска и низак излаз; чврст, прецизан зазор одржава ефикасност високом
Толеранција / равност Прецизност обраде готовог дела Нанхаииа држи конусне дупле цеви до ±0,0005 мм за доследно, поновљиво пристајање
Излазни капацитет (кг/х) Називна пропусност за величину Најнижи број купца — ускладите га са брзином линије и производом
Општа напомена о индустрији:Ознаке конусне величине као што су 45/90 или 65/132 (пречник увлачења/матрице у мм) су уобичајене за конусне машине типа СЈЗ, тако да се цев специфицирана на овај начин често може ускладити са постојећим екструдером. Увек потврдите цртеж или узорак пре наручивања. Стандардне величине можете видети на нашојконусно дупло завртњестраница.

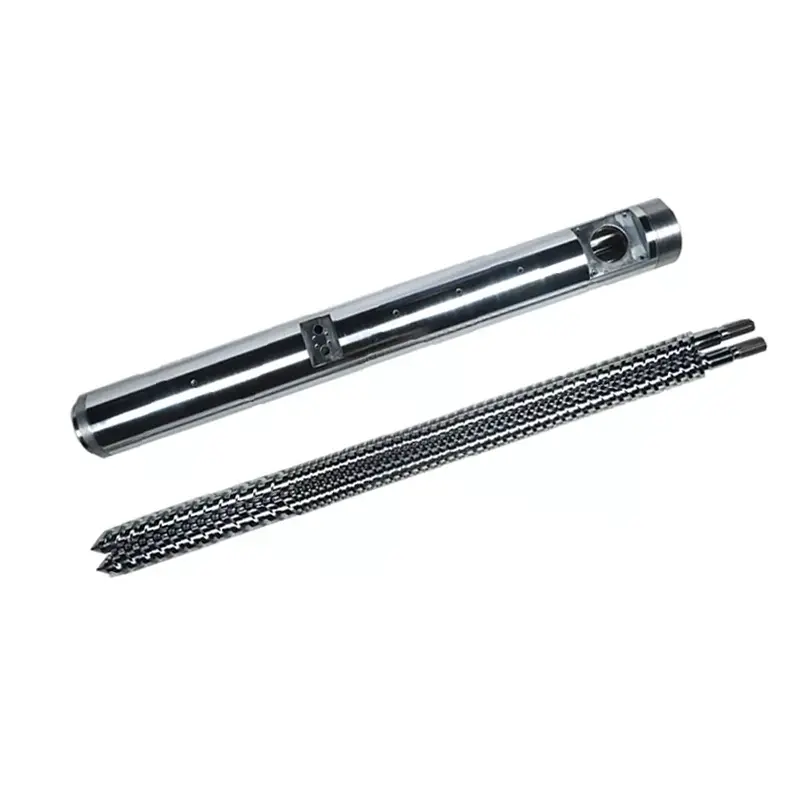
Конусна наспрам паралелна цев са два завртња

Најчешће питање које купци постављају је да ли им треба конусни или апаралелна цев са двоструким завртњем. Оба су са два завртња, оба су међусобно повезана — али геометрија одговара различитим пословима. Укратко: конусно се истиче у директном ПВЦ/ВПЦ екструзији цеви, профила и плоча; паралелно је јаче за смеше, мастербатцх и формулације са веома високим пунилом.

Фактор Конусна цијев са два завртња Паралелна цијев са два вијка
Понашање хране Велики отвор за довод — бољи унос за прах мале густине Уједначеније храњење за мешавину и храну за пелете
Компресија Висока компресија уграђена у конусну геометрију Константнија компресија дуж фиксног пречника
Топлота / смицање Нежнија, контролисана обрада — добра за ПВЦ осетљив на топлоту Веће смицање — боље за интензивно мешање и дисперзију
Типична употреба ПВЦ цев, профил, лим, ВПЦ, смола плочица Мастербатцх, мешавина, рад са високим садржајем ЦаЦО₃ и стаклом
Одржавање Хабање и зазор захтевају пажљиво праћење на конусу Често лакша стандардизација геометрије и замена елемената

Корисно правило: ако је ваш крајњи производјеекструдат (цев или даска директно са матрице), конусно буре са два завртња је обично прави алат. Ако правите пелете или распршујете захтевни пакет адитива, погледајте паралелну цев са два завртња — посебно супротно ротирајући тип за веома велика оптерећења карбоната. Нисте сигурни који одговара вашој линији? Нашеједан вијак, конусни и паралелни опсези су сви приказани настраница производа.

Уобичајене апликације

Пошто комбинује снажно храњење, високу компресију и нежно смицање, конусни двоструки завртањ и цијев су радни коњ за екструзију од крутог ПВЦ-а и дрво-пластике. Најбоље ради за:

  • ПВЦ цев— водоводне, дренажне и цевоводне цеви од сувог ПВЦ-а.
  • ПВЦ профил— профили прозора и врата, ивичне траке и украси.
  • ПВЦ плоча и лим— плоча од пене, плоча са мермерним изгледом и плоча од слободне пене (погледајте нашуПВЦ плоча конусна дупла завртња).
  • ВПЦ (композит дрво-пластика)— подови, зидне плоче и профили од смеса пуњених дрвеним влакнима.
  • Производи на бази ПЕ и смоле— укључујући цреп од валовите смоле и профиле пуњене ПЕ.
  • ПВЦ пелетирање— претварање ПВЦ суве мешавине у грануле за даље коришћење.
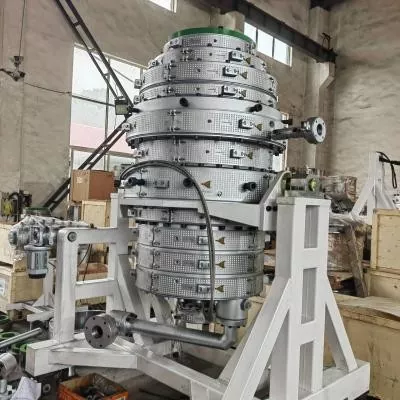
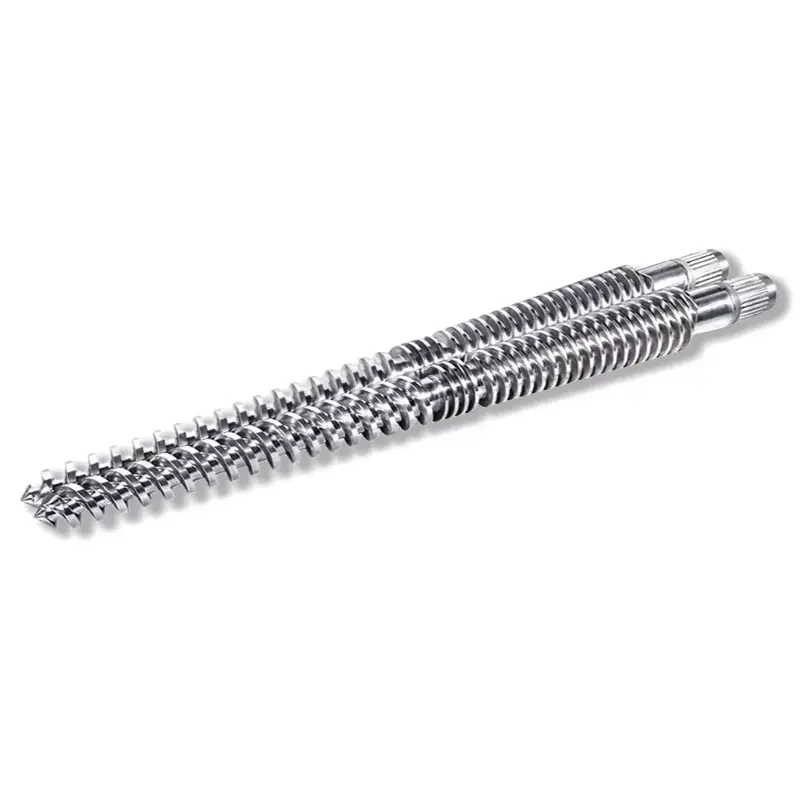
PVC board conical twin screw barrel for foam and marble sheet extrusion
Конусна цијев са двоструким завртњем конфигурисана за екструзију ПВЦ плоча и листова од пене.

Како одабрати праву конусну цев са двоструким завртњем

Одабир се своди на три питања: који материјал користите, какав резултат вам је потребан и колико је ваша формулација абразивна? Користите матрицу испод као почетну тачку, а затим потврдите тачну величину у односу на вашу машину.

Ваш материјал / потреба Предложена конфигурација Избор површине / материјала
Чврста ПВЦ цев и профил Стандардна конусна геометрија величине вашег екструдера (нпр. 55/110, 65/132) Нитрирани 38ЦрМоАлА за чист ПВЦ са мало пунила
ПВЦ + пунило са високим садржајем ЦаЦО₃ Конусно са ојачаном зоном хабања, или корак до паралелног контраротирања Биметални/волфрам-карбидни слој (62 ХРЦ) за абразију
ВПЦ / једињења од дрвених влакана Конусни са јаком вентилацијом и заштитом од хабања Биметални — дрвена влакна + пунила су веома абразивни
ПВЦ пена плоча / лим Конусно подешен за контролисану температуру топљења и стабилан притисак Нитрирани или биметални у зависности од нивоа пунила
Висок учинак на истом отиску Већи однос пречника и/или већа ефективна дужина Ускладите тврдоћу са сатима рада и оптерећењем пунила

Какав год да је одговор, најважнији корак је усклађивање цеви са вашом постојећом машином. Конусни делови су ефективно прилагођени екструдеру у коме раде, тако да нам цртеж — или узорак са кључним димензијама (пречник увлачења/матрице, растојање у средини, укупна дужина и детаљи прирубнице) — омогућава да цитирамо замену са тачношћу, а не „довољно близак“ део. Ако вам је потребна цела линија, а не компонента, ми такође градимокомплетне машине за екструдере.

Основе инсталације и ожичења

Прецизна цев ради само ако је постављена квадратна, чиста и правилно загрејана. Кораци у наставку су општи преглед — увек пратите упутства произвођача машина и процедуре за закључавање.

  1. Искључите и закључајте.Изолујте погон и све грејаче пре уклањања старе цеви. Потврдите нулту енергију пре него што почнете.
  2. Очистите лица која се спајају.Уклоните стару заптивну масу, угљеник и неравнине са прирубница и површина за лоцирање тако да нова цијев седи без изобличења.
  3. Монтирајте и поравнајте.Поставите конусну цев на мењач/кућиште за напајање, проверавајући концентричност и да ли се завртњи слободно окрећу руком пре него што се укључи напајање.
  4. Повежите зоне грејача.Поново повежите грејаче трака и хлађење по зони (напајање → компресија → мерење) и упарите сваки термопар са одговарајућим каналом контролера тако да ниједна зона није унакрсно повезана.
  5. Поставите профил намакања.Полако загрејте цев на температуру и пустите да се натопи тако да се челик и топљење изједначе пре него што покренете шрафове — покретање хладног ризика ризикује оштећење обртног момента.
Савет за зону грејања:одржавајте зону напајања најхладнијом и повећавајте температуру према матрици. Неравне или погрешно мапиране зоне су један од најчешћих узрока пренапона и црних пруга — вреди још једном проверити након било какве промене цеви.

Решавање проблема и хабање

Већина проблема са конусним цевима најављује се као нестабилан излаз, прегревање или деградирани производ. Користите ову табелу да бисте брзо прешли од симптома до вероватног узрока за отклањање.

Симптом Вероватно узрок Поправи
Излаз флуктуира/нагло Недоследност храњења, истрошени летови или температурни помак Проверите довод, проверите температуру зоне, измерите зазор завртња/цева
Прегревање Неравнотежа грејача, вишак трења или блокирано хлађење Прегледајте сваку зону и расхладни круг; поново мапирати термопарове
Лоше пластифицирање Погрешна поставка завртња или истрошен отвор цеви Проверите конфигурацију; проверите да ли постоји повећан зазор од хабања
Црне линије / пруге Мртве тачке на којима се налази деградирани материјал или нарезани отвор Очистите и темељно очистите; прегледати површину проврта и завртња
Прекомерно / брзо хабање Абразивно пунило, лоше одржавање или тврдоћа испод спецификације Надоградња на биметално / тунгстен-карбидно буре; пооштрити одржавање

Ношење је нормално - циљ је да буде спор и предвидљив. Абразивна пунила (ЦаЦО₃, дрвена влакна, стакло) нападају отвор и најбрже лете, због чега се дубљи, тврђи унутрашњи слој исплати. Површина са додатком волфрама од 62 ХРЦ једноставно дуже траје против тих једињења од стандардне завршне обраде од 58 ХРЦ, продужавајући интервал између реконструкција.

Контролна листа одржавања

Кратке, редовне провере спречавају скупе кварове. Уградите ово у своју рутину:

Интервал Провери Акција
Свака смена Зоне температуре и појачала Очитавања дневника; истражити свако одступање од основне линије
Недељно Квалитет топљења и обрада површине Пазите на нове траке, гелове или промене на излазу
Месечно Прочишћавање и визуелна провера отвора/завртња Очистите мртве тачке; потражите бодовање или промену боје
квартално Размак завртња / цеви Измерите размак; упореди са спецификацијом за праћење стопе хабања
По потреби Интегритет грејача и термоелемента Замените неисправне траке/сензоре пре него што изазову лош производ

Често постављана питања

Шта је конусно буре са два завртња?

То је конусна компонента за екструзију са два отвора у којој се два конусна завртња ротирају унутар одговарајуће конусне цеви. Конус сабија и пластификује материјал на краткој дужини, чинећи конусну навојну цев идеалном за ПВЦ цеви, профил, лим и ВПЦ екструзију.

За које материјале се најбоље користи?

Чврсти ПВЦ (цев, профил, плоча и лим), композит дрво-пластика, профили на бази ПЕ и смоле, плус ПВЦ пелетирање. Посебно добро подноси суве мешавине праха мале густине захваљујући великом уносу на крају.

По чему се разликује од паралелне цеви са два вијка?

Конусно буре се сужава и ствара високу компресију са благим смицањем, што одговара директном ПВЦ/ВПЦ екструзији. Апаралелна цев са двоструким завртњемодржава константан пречник и веће смицање, што одговара формулацијама за мешање, мастербатцх и формулације са високим садржајем пунила.

Колики је типични зазор између завртња и цеви?

Зазор је мали размак између врха лета и зида отвора. Постављен је чврсто и прецизно на новом делу; како се отвара од хабања, излаза и пада притиска. Периодично мерење је најјаснији начин за праћење хабања цеви.

Како да инсталирам конусну цев са два завртња?

Искључите напајање и закључајте, очистите спојне површине, монтирајте и поравнајте тако да се завртњи слободно окрећу, правилно спојите сваку зону грејача и термоелемент, а затим полако доведите цев на температуру и потопите је пре него што покренете завртње.

Шта узрокује хабање конусних цеви са двоструким навојем?

Углавном абразивна пунила као што су калцијум карбонат, дрвена влакна и стакло, погоршана корозијом од обраде ПВЦ-а, лошим одржавањем и недовољно специфицираном тврдоћом. Дубљи биметални или волфрам-карбидни слој далеко је боље отпоран на сва три.

Колико често цев треба прегледати или заменити?

Вршите визуелне провере и провере прочишћавања месечно и мерите чишћење тромесечно. Време замене зависи од оптерећења пунила и радних сати — пратите тренд хабања уместо да чекате квар, и обновите или замените када зазор пређе спецификацију.

Како да изаберем праву величину за своју линију за екструзију?

Ускладите однос пречника и дужине са моделом екструдера и циљаним излазом, а затим изаберите површински третман на основу тога колико је ваша формулација абразивна. Пошаљите цртеж или узорак са кључним димензијама тако да се цев тачно уклапа, а не апроксимативно.

Потребна вам је конусна цев са двоструким завртњем која одговара вашој машини?

Пошаљите нам свој цртеж — или узорак са кључним димензијама — и наши инжењери ће одредити тачан конусни двоструки завртањ и цев са одговарајућом тврдоћом за ваш материјал. Уз интерно нитрирање, биметалну обраду и обраду волфрам-карбида, правимо делове који достижу 62 ХРЦ унутар отвора за дуг радни век.

Добијте понуду у року од 12 сати →
Нанхаииа (Зхоусхан) Пластиц Мацхинери · 500+ глобалних клијената ·самац, конусни близанац & паралелни близанацвијчане бурад
Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати