Праву линију не одлучује само број вијака. Одлучује се шта мора да се деси између неуједначене сировине и прихватљивог пелета: сипајте је, растопите, помешајте, уклоните гас, филтрирајте контаминацију, изградите притисак, исечите и осушите.


Изаберите алинија за пелетирање са једним завртњемкада је сировина већ близу финалне формулације и главни послови су стабилно транспортовање, топљење, филтрација растопа, стварање притиска и сечење пелета. То је практична полазна тачка за доследно ПЕ или ПП поновно млевење, једноставно поновно пелетирање, лабораторијски рад и малу до средњу производњу.
Изаберите апаралелна линија за пелетирање са два завртњакада машина мора да меша као и да пелетише. Погоднији је за пунила, пигменте, полимерне мешавине, мастербатцх, модификовану пластику, вишеструке токове напајања и јаче испаравање. Не купујте линију са два завртња само зато што је њена наведена снага већа. Купите га када се његове процесне функције подударају са формулацијом.
Почните са трансформацијом материјала, а не именом машине
Купац нас често пита за линију са два завртња након што види речи „висок учинак“ или „боље мешање“. Тиме се прескаче најважније питање: шта улази у резервоар и колико мора постати другачији пре него што стигне у врећу?
Ако чисте, уједначене грануле треба само да се истопе и поново исеку, сложена машина за мешање додаје контроле, рад чишћења и тачке хабања без нужног побољшања продајног пелета. Ако неколико прахова, боја и полимера мора да постане једно конзистентно једињење, једноставан транспортни шраф може оставити прави проблем квалитета нетакнутим.
| Дужност производње | Најбоља полазна тачка | Зашто | Шта може да промени одговор |
|---|---|---|---|
| Поновно пелетирање стабилног, сортираног ПЕ или ПП тока | Једноструки вијак | Директно топљење, стварање притиска и филтрација са нижом сложеношћу линије | Влага, мирис, отисак, мешани ток растопа, адитиви или велика контаминација |
| Рециклирани филм пахуљица са малом запреминском густином | Једноструки шраф са пројектованим увлачењем | Прво уско грло може бити конзистентност хране, а не мешање | Тешке испарљиве материје, мешани полимери или корекција рецепта могу фаворизовати двоструки шраф |
| Боја или адитив мастербатцх | Паралелни двоструки вијак | Модуларни елементи за мешање и контролисано додавање састојака подржавају дисперзију | Проверени унапред мешани рецепт са скромним захтевом за дисперзију може да ради на специјализованом једном завртњу |
| Калцијум карбонат или друго пуњено једињење | Паралелни двоструки вијак | Одвојене дистрибутивне и дисперзивне зоне које се могу конфигурисати | Оптерећење пунила, облик честица, абразивност и захтевана униформност својстава |
| Полимерна легура или реактивна модификација | Паралелни двоструки вијак | Становање, мешање и одзрачивање могу се уредити по процесној зони | Кинетика реакције, осетљивост на топлоту и захтев за притисак у низводном току |
| Лабораторијско или пилот поновно пелетирање | Једноструки вијак | Компактан распоред, једноставнији рад и лакше одржавање | Сам експеримент може захтевати флексибилно модуларно комбиновање |
| ПВЦ спој | Прво дефинишите рецепт | Обе породице Нанхаииа линије наводе ПВЦ, али служе различитим процесним дужностима | Храњење прахом, термичка осетљивост, пунило, пластификатор, мешање и метода сечења пелета |
| Модификована пластика високе пропусности | Паралелни двоструки вијак | Већи објављени капацитет линије плус опције мешања, бочног додавања и уклањања испарења | Немојте мерити само од кг/х; обртни момент, запреминска густина и спецификација производа одређују корисну стопу |
Поглед на нашу фабрику:најјефтинија машина је линија која завршава потребну трансформацију без додавања непотребних фаза. Понекад је то један шраф. Понекад двоструки шраф спречава поновљено мешање, двоструко екструзију или пелете ван спецификације. Радије бисмо видели цео рецепт него претходно одабрани број шрафова од стране купца.
Линија за пелетирање је ланац повезаних фаза процеса
Обе врсте линија требају више од екструдера. Нанхаииа'сасортиман машина за екструдере за пластикуописује пет основних система: храњење; пластифицирање вијком, буретом, загревањем и хлађењем; преношење; дие хеад; и обликовање, хлађење и вуча. У пројекту пелетирања, филтрирање, сечење, сушење или просијавање и сакупљање завршавају ланац.
1. Припремите и храните
Дефинишите да ли је улаз пелет, прах, пахуљица, филм, агломерат или мешавина. Насипна густина, премошћивање и стабилност брзине увлачења одређују да ли су потребни гравитациони резервоар, принудни хранилица или одвојене хранилице за смањење тежине.
2. Растопити и трансформисати
Шраф и буре морају да се истопе, транспортују и мешају без прекорачења температуре материјала или границе смицања. За мешање, линији ће можда требати и бочно напајање, делови за гњечење и атмосферски или вакуумски отвори.
3. Филтрирајте и повећајте притисак
Промена екрана уклања неотопљену физичку контаминацију. Матици је потребан стабилан притисак и проток, тако да пужни пражњење, опција пумпе за топљење и област филтрације морају бити димензионисани као један део.
4. Исеците топлу
Странд, водени прстен и подводни системи стварају пелете на различите начине. Снага топљења, лепљивост, осетљивост на воду, учинак и рутина промене су важнији од навике.
5. Охладите, осушите и класификујте
Температура воде, време задржавања, одводњавање и просејавање утичу на температуру пелета, влагу, финоће и облик пре складиштења.
6. Контролишите линију
Температурне зоне, брзина, заштита мотора, притисак, брзина довода, вакуум и аларми морају рећи оператеру да ли је сваки степен стабилан. Сам екран не чини процес контролисан.

Када је довољна линија за пелетирање са једним завртњем
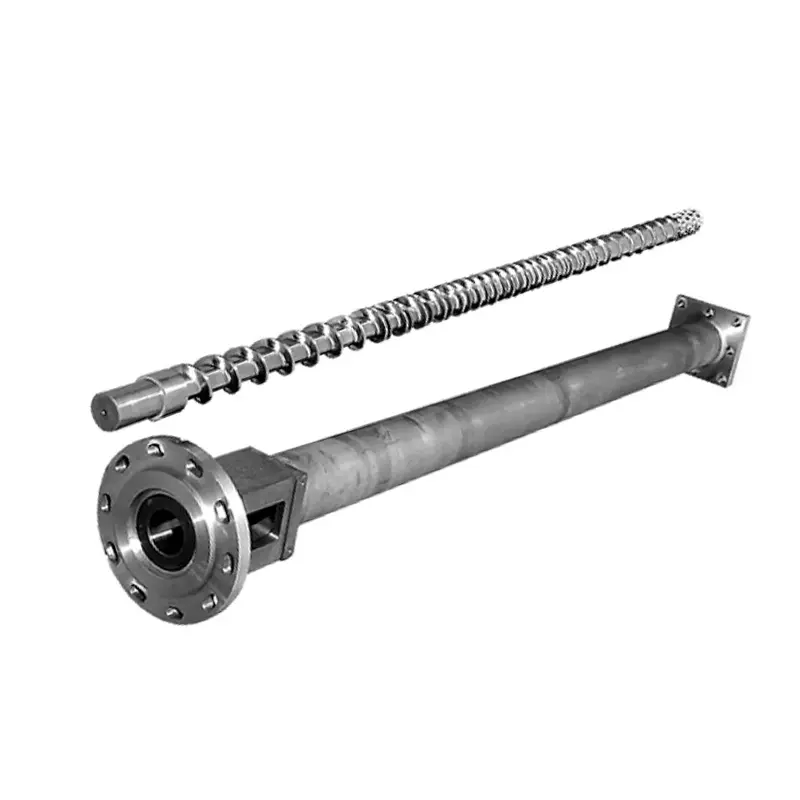
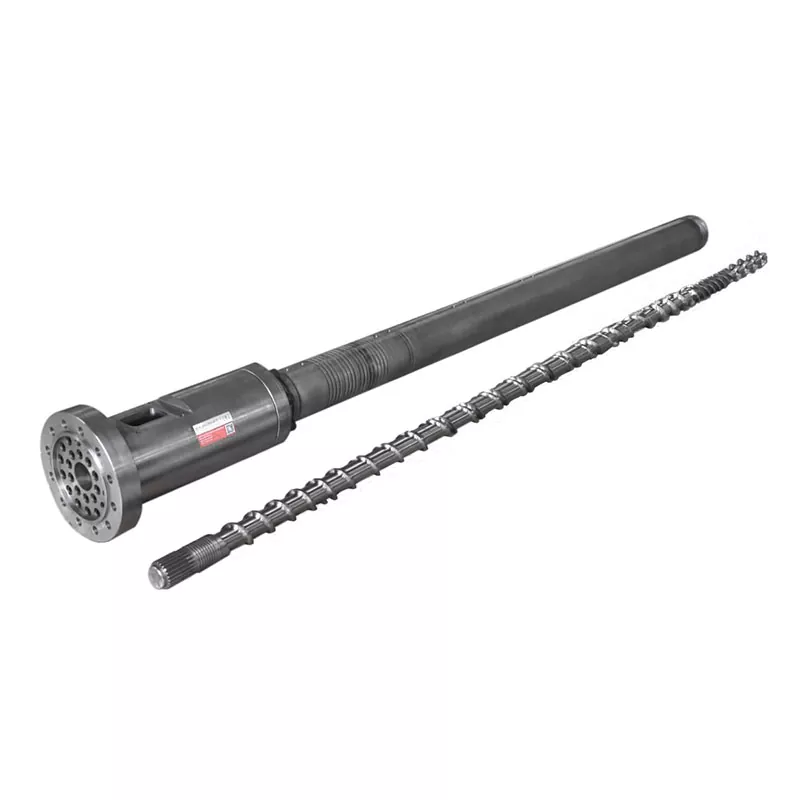
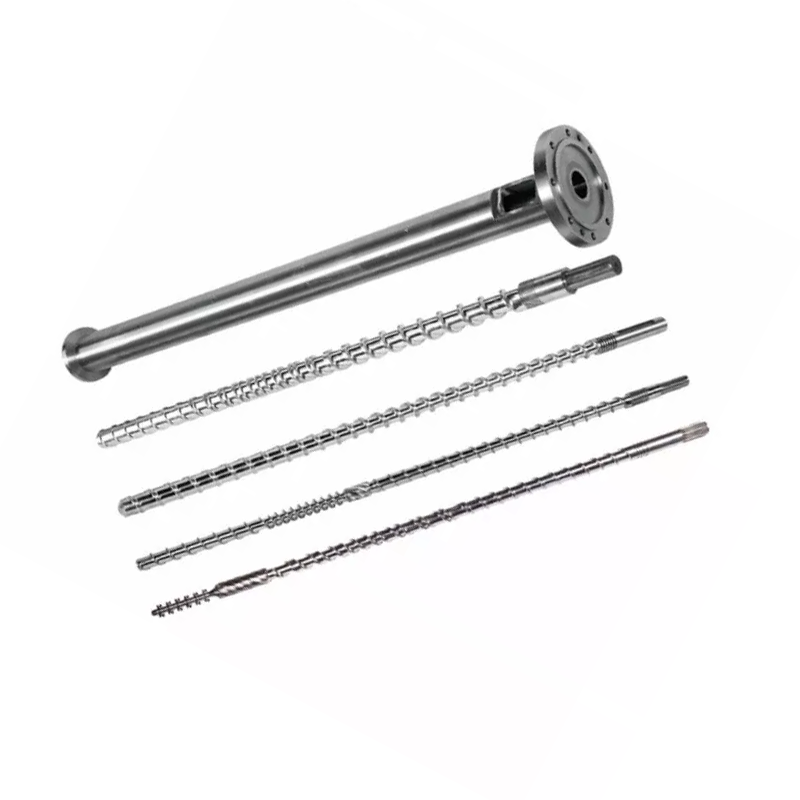
A једнопужни екструдерје фундаментално јак у континуираном транспорту, топљењу и стварању притиска. Такође може да обезбеди корисно дистрибутивно мешање када се геометрија завртња, мешалица и радна тачка подударају са материјалом. То га чини разумном основом за поновно пелетирање сировине која је већ сортирана, помешана или формулисана.
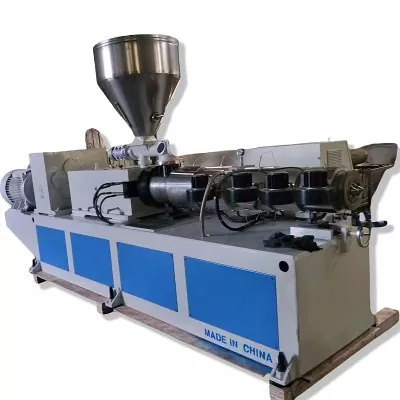
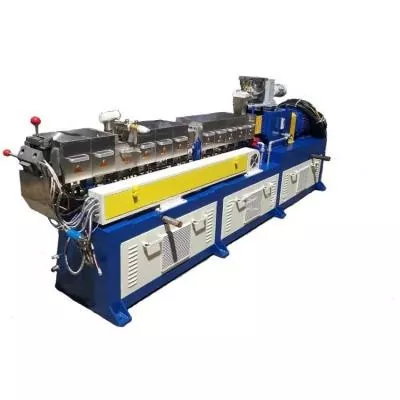
Нанхаииа линија за пелетирање са једним завртњем комбинује екструдер са једним пужом, филтрацију растопа, главу за мазање, водено хлађење, пелетизатор и јединицу за сакупљање. Његове наведене примене укључују девичанску или рециклирану пластику, лабораторије, пилот производњу и пелете за бризгање, дување филма или екструзију. Опциона аутоматска замена сита, вакуумско отпуштање гаса и помоћно пуњење омогућавају основној линији да се носи са тежим условима храњења без претварања у пуну платформу за мешање.
Користите један вијак као основну линију када:рецепт за храну је фиксиран пре екструзије; породица полимера и понашање растапа су доследни; дисперзија није главна тврдња о производу; контаминација може да се носи са наведеним филтером; испарљиво уклањање је умерено; а излаз се може одржати без присилног нестабилног напајања или превисоке температуре топљења.


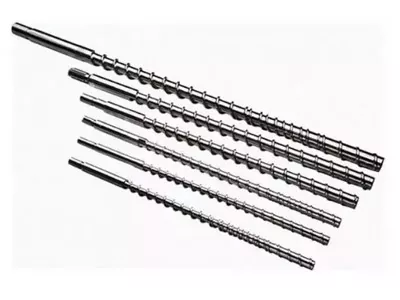
Један шраф не значи „без инжењеринга“. Тхедизајн завртња за гранулацијуи даље се мења са храњењем пахуљица, дужином топљења, позицијом вентилације, отпором сита и методом пелетирања. Линија може да има довољно инсталиране снаге и да и даље расте јер резервоар неравномерно испоручује материјал или завртањ губи заптивку растопљеног у близини отвора за вентилацију.
Када паралелна линија са два завртња зарађује додатни трошак
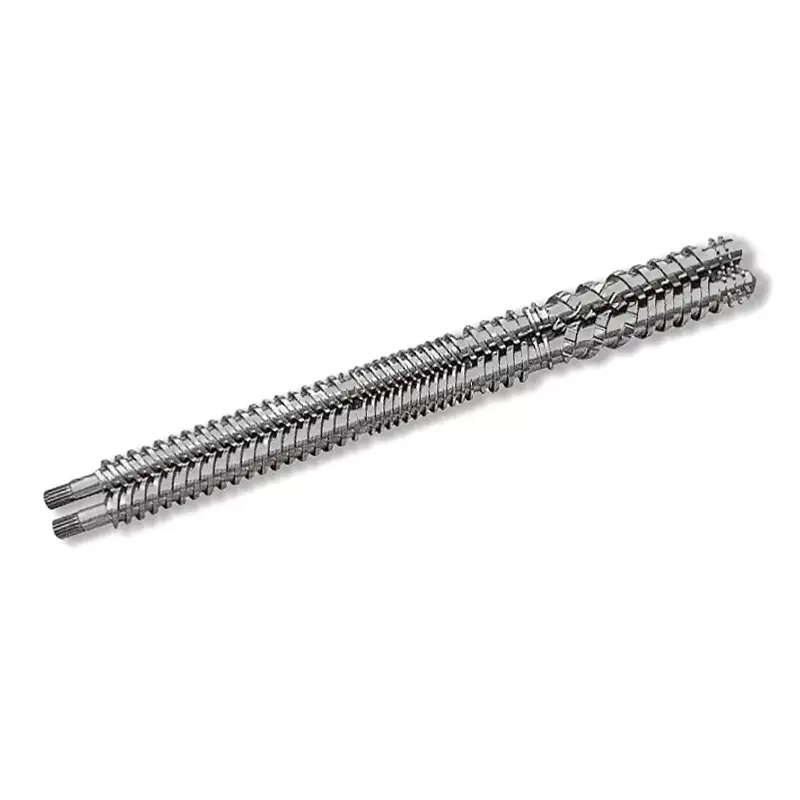
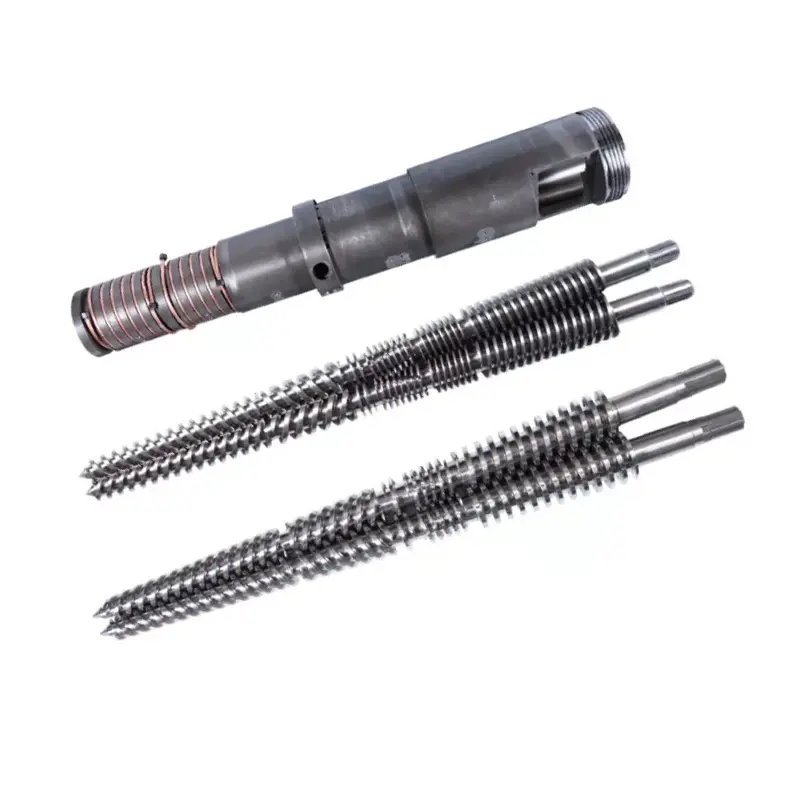
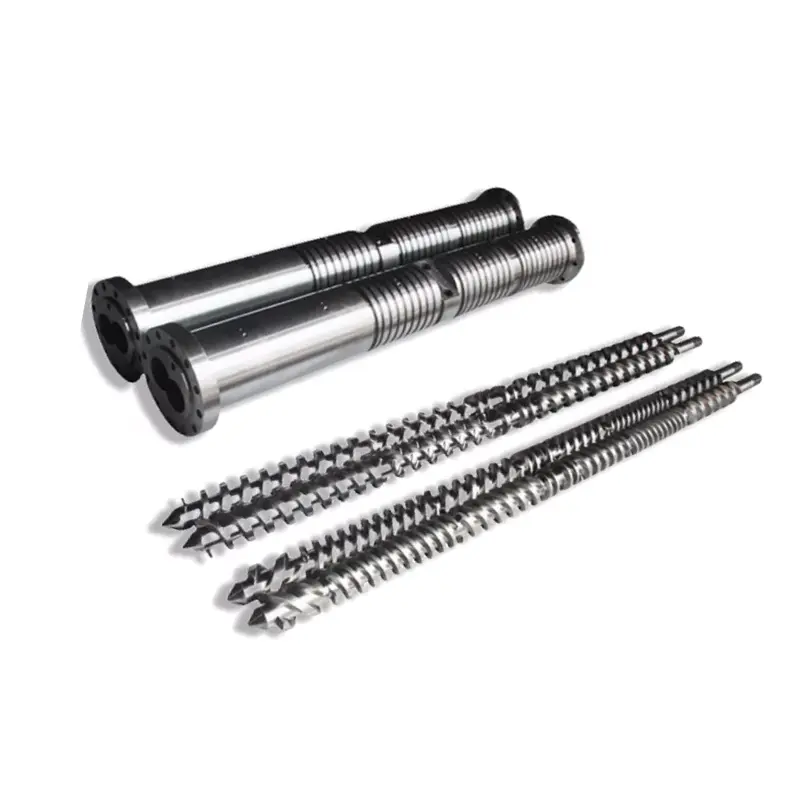
Паралелна линија са два завртња постаје драгоцена када екструзија мора да промени формулацију, а не само да је преобликује. Нанхаииа линија користи паралелни екструдер са два пужа високог обртног момента са модуларним пужним елементима. Његов обим процеса укључује мешање и дисперговање адитива, пунила и боја, плус опционо двоструко храњење, вакуум дегазирање и аутоматску промену сита.
Модуларна бачва и шрафови омогућавају дизајну да додели различите послове дуж машине: допремање довода, топљење полимера, додавање пунила низводно, примена дистрибутивног или дисперзивног рада, отварање површине растопа ради уклањања испарења, стварање заптивача растопа и стабилизација пражњења. Истраживања екструзије са два завртња такође повезују геометрију са бржим топљењем и побољшаним мешањем, док референце за индустријско мешање организују транспорт, пластификацију, мешање, уклањање испарења и подизање притиска као засебне процесне зоне.
Користите паралелни двоструки вијак као основну линију када:неколико састојака мора се дозирати одвојено; вредност контроле дисперзије пигмента или пунила; унос праха је тежак; формулацији је потребна једна или више фаза вентилације; промене производа захтевају модуларни рецепт за завртње; или се линија мора спојити и пелетирати у једном контролисаном пролазу.


Поглед на нашу фабрику:куповина са два вијка не успе рано када добављач добије само назив смоле и циљ кг/х. „ПП плус пунило“ није спецификација процеса. Потребан нам је проценат пунила, облик честица, насипна густина, влага, абразивност, план довода, циљ дисперзије и дозвољена температура топљења. Ти детаљи одлучују о елементима и деловима бурета које купац заправо плаћа.
За рециклирани материјал одвојите четири проблема
Питања за рециклажу често комбинују нестабилност хране, влагу, контаминацију и лоше мешање под једном ознаком: „рециклирани материјал“. За сваки проблем је потребна друга карактеристика линије. Повећање брзине завртња не може их све поправити.
| Уочени проблем | Вероватно питање процеса | Карактеристика линије за навођење | Доказ о прихватању |
|---|---|---|---|
| Излаз расте и пада | Да ли се љуспице мале густине повезују или се неравномерно храни? | Принудно храњење, агломерација или згушњавање, стабилна геометрија резервоара и контрола хранилице | Излаз и тренд оптерећења мотора током дефинисаног континуираног рада |
| Мехурићи, мирис или порозне пелете | Која влага и испарљиво оптерећење улазе у растоп? | Сушење где је прикладно, локација за вентилацију, заптивке за топљење, капацитет вакуума и обнављање површине | Влага или испарљив резултат плус визуелно ограничење пелета |
| Притисак наставља да расте | Колико неотопљене контаминације доспе до филтера? | Подручје филтера, редослед мреже, тип мењача екрана, сензори притиска и интервал промене | Пораст притиска и фреквенција промене екрана на циљном излазу |
| Боја или својства варирају | Да ли се састав хране мења или је мешање неадекватно? | Прво сортирање и мешање узводно; мешање са два завртња ако је потребна корекција рецептуре или дисперзија | Договорена варијација боје, тока талине или механичких својстава |
Удружење рециклера пластике дефинише филтрацију талине као провлачење растопљене пластике кроз фино сито да би се уклонили метали, дрво, папир, термосет и друга неотопљена физичка контаминација. Филтрацијом се не може уклонити сваки растворени полимер, мирис или испарљива. Такође додаје отпор протоку, тако да се пакет сита, област филтрације, притисак пражњења и метод промене морају специфицирати заједно.


Изаберите метод пелетирања као део линије
Одабир шрафова добија највише пажње, али нестабилно сечење може учинити да добро пластифицирана талина постане неупродајна. Нанхаииа линија са једним завртњем укључује водено хлађење и пелетизатор. Његова паралелна линија са два завртња може да користи водени прстен или пелетизатор и укључује релевантне секције за хлађење, просијавање и сакупљање.
| Метод | Процес | Добра полазна тачка | Питања пре наручивања |
|---|---|---|---|
| Водено купатило прамен | Истисните праменове, охладите у кориту, уклоните површинску воду, повуците и исеците | Флексибилан рад на мешању и рециклажи где оператери могу да управљају почетним нитима | Да ли талина има довољну снагу прамена? Колико често се мења боја? Како ће се поступати с поломљеним праменовима? |
| Суво ошишан или хлађен каишом | Носите вруће праменове на каишу са ваздухом, водом или комбинованим хлађењем пре сечења | Формулације осетљиве на воду, ломљиве, еластичне или високо пуњене | Потребна дужина траке, оптерећење хлађења, брзина прамена, крхкост и подна површина |
| Водени прстен матрице | Исеците на лицу матрице и носите пелете у циркулишућем воденом прстену | Компактно, континуирано пелетирање када се растопљени чист сече на калупу | Замрзавање у отвору на отвору, хабање сечива, температура воде, облик пелета и одводњавање |
| Под водом | Исеците на предњој страни матрице унутар коморе напуњене водом, затим исушите и осушите | Аутоматизовани рад и широка индустријска пелетизација | Минимална стабилна стопа, отпад при покретању, грејање плочастих плоча, систем воде, сушач и чишћење |
МААГ-ови системи трака за суво сечење су дизајнирани за производе осетљиве на воду, високо пуњене или ломљиве производе, док његови подводни системи покривају једињења, мастербатцх, рециклажу и девичанске полимере. То не чини једну методу универзално супериорном. То показује зашто понашање материјала након матрице мора бити део одлуке о куповини.

Подаци о једној и паралелној линији са два завртња Нанхаииа
Следеће вредности потичу са Нанхаииа тренутних страница производа. Они су корисни за поређење објављених конфигурација. Уговор о куповини треба да понови коначне вредности за одобрени материјал, помоћне материјале и услове испитивања.
| Ставка | Линија за пелетирање са једним завртњем Нанхаииа | Нанхаииа паралелна линија за пелетирање са два вијка |
|---|---|---|
| Објављени капацитет | 100 кг/х | 300 до 600 кг/х |
| Главна снага | Главни мотор од 75 кВ | 160 кВ |
| Снага грејања | 120 кВ | Није посебно наведено |
| Тип завртња | Једноструки вијак | Паралелни двоструки вијак |
| Дужина и пречник завртња | Прилагођено | Прилагођено |
| Објављени вијчани материјал | 38ЦрМоАлА | 38ЦрМоАлА |
| Распон објављеног материјала | ПВЦ, ЦаЦО3 мастербатцх, ТР, ПЕТ, ПС, ЕВА, АБС, ПЕ, ТПР, ТПЕ, ТПВ и ПП | ПЕ, ПП, ПВЦ, АБС, ХДПЕ, ХДПЕ/ПП, ПА, ПЕ/ПП, ЛЛДПЕ, АБС/ПП и ППР |
| Опрема основне линије | Екструдер, филтрација растопа, глава матрице, водено хлађење, пелетизатор и сакупљање | Екструдер високог обртног момента, филтрација талине, глава за бризгање, пелетизатор са воденим прстеном, хлађење и аутоматизовано сакупљање |
| Детаљи о производу | Нитрирани вијак и буре, пелетизатор, резервоар за воду, вибрационо сито, силос и ПЛЦ контрола | Шраф и буре од легуре високе тврдоће, модуларни елементи, пумпа за топљење, матрица, водени прстен или пелетизатор, корито, вибрационо сито и силос |
| Опције | Аутоматски мењач екрана, вакуум дегазација и помоћно храњење | Вакуумска дегазација, аутоматски мењач екрана, двоструко храњење пунила и даљински надзор |
| Објављен однос мењача | Није на листи | 2,5:1 или 3:1 |
| Подршка | Даљинска инсталација, пуштање у рад и упутства за рад | Упутство за инсталацију, подршка при пуштању у рад и обука оператера |


Нанхаииа има седиште у Зхоусхану, Зхејианг, и производи шрафове, бурад и опрему за екструзију пластике. Купци могу прегледати фабричкепроизводна опрема, сертификатиисервисни процеспре техничке расправе.
Претворите поређење у спецификацију куповине
Користан РФК чини конкурентске понуде упоредивим. Такође спречава да се линија дизајнира око чистог узорка док производња касније добија влажну, прашњаву или храну мале густине.
- Сваки степен полимера и тежински проценат
- Дјевичанско, постиндустријско или пост-потрошачко поријекло
- У облику пелета, праха, пахуљица, филма или агломерата
- Минимална и максимална насипна густина
- Влага, испарљиве материје, мирис и стање прања
- Врста контаминације, величина и очекивани проценат
- Детаљи пунила, пигмента, влакана и адитива
- Потребан начин храњења за сваки састојак
- Садашња производња и циљна нето продајна производња
- Дозвољени прозор температуре топљења
- Финоћа филтрације и план промене екрана
- Пожељно је пелетирање, водени прстен или подводно пелетирање
- Границе величине, облика, влаге и финоће пелета
- Потребна испитивања боје, протока талине или механичка испитивања
- Доступни напон, фреквенција, вода и компримовани ваздух
- Распоред постројења, висина висине и правац протока материјала
- Контролни језик, евидентирање података и безбедносни стандард
- Резервни делови, пуштање у рад и обука
Немојте сами писати "излаз: 500 кг/х".Наведите тачну формулацију, стање хране, дозвољену стопу одбијања и трајање теста. Бруто пражњење екструдера није исто што и суви, просијани, продајни пелети који се испоручују у систем сакупљања.
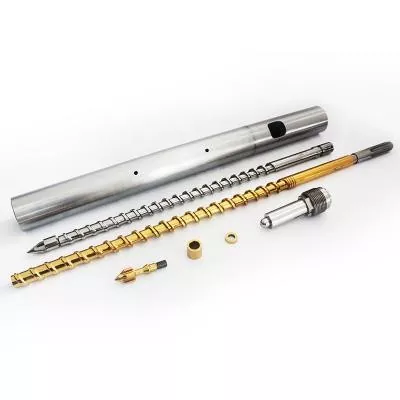
Заштита од хабања такође припада овој фази. Абразивна пунила, стаклена влакна и контаминирани рециклат могу променити стратегију материјала за вијке и цеви. Прегледајте Нанхаииа'спаралелне компоненте са два завртња, појединачни завртњиирезервни деловиса очекиваним увлачењем, уместо додавања генеричке опције тврде површине на крају.
Прихватите линију са материјалним и мерљивим резултатима
Тест ротације без оптерећења проверава склоп, али не доказује перформансе пелетирања. Фабрички тест прихватања треба да користи договорени материјал или јасно документован еквивалент и треба да траје довољно дуго да изложи нестабилност увлачења, притиска, вентилације и сечења.
- Потврдите тестни материјал.Забележите серију, формулу, облик хране, насипну густину, влагу и припрему. Чувајте задржани узорак.
- Проверите опсег и безбедност линије.Проверите моторе, грејаче, штитнике, блокаде, заустављања у нужди, комуналне уређаје, инструменте и ротацију пре него што унесете полимер.
- Достигните стабилан рад.Забележите брзину довода, брзину завртња, подешавања зоне, измерену температуру топљења, притисак, обртни момент или оптерећење мотора, вакуум и услове расхладне воде.
- Измерите продајну производњу.Измерити суве пелете након скрининга одређено време. Забележите отпатке при покретању, прекиде нити, агломерате и промене сита одвојено.
- Тестирајте квалитет пелета.Користите договорену величину пелета, финоће, влагу, насипну густину, боју, проток растопа, дисперзију или низводно тестове ливења.
- Изазовите рутински догађај.Демонстрирајте промену екрана, нормално поновно покретање, опоравак фидера или промену боје ако је то важно за дневну производњу.
- Прегледајте машину.Проверите преношење вентила, наслаге калупа, стање резача, абнормалну буку, цурење и доступне тачке за чишћење након рада.
Поглед на нашу фабрику:немојте прихватити ред јер накратко стиже до излаза наслова. Тражимо стабилан прозор: хранилица остаје пуна, притисак се не помера, отвор остаје чист, резач не ствара превелике ситне честице и пелети испуњавају низводни тест купца. Стабилна продајна производња је број који је важан.
Често постављана питања
Да ли је линија за пелетирање са два завртња увек боља од линије са једним завртњем?
Не. Паралелна линија са двоструким завртњима је јача када процес мора да меша полимере, диспергује пунила или пигменте, додаје састојке кроз бочне хранилице или уклања значајне испарљиве материје. Линија са једним завртњем је често директнији избор када је стабилној, припремљеној сировини углавном потребно топљење, филтрација, стварање притиска и сечење пелета.
Која линија за пелетирање је боља за рециклирани ПЕ или ПП?
Зависи од стања поновног млевења. Сортирани, испран и разумно конзистентан ПЕ или ПП ток може да стане у линију са једним завртњем са одговарајућим доводом, дегазирањем и филтрацијом растопа. Мешане формулације, додавање пунила, уклањање мириса или испарљивих материја и захтевна хомогенизација могу оправдати паралелну линију са два завртња.
Коју линију да изаберем за мастербатцх или високо пуњене смеше?
Започните процену са паралелном линијом са два завртња јер модуларни вијчани елементи и одвојене зоне за напајање дају већу контролу над дистрибутивним и дисперзивним мешањем. Тип пунила, оптерећење, насипна густина, абразивност и потребна дисперзија и даље одређују довод, конфигурацију завртња и хабајући пакет.
Може ли линија за пелетирање са једним завртњем користити вакуумско дегазирање?
Да. Нанхаииа нуди вакуумско дегазирање као опцију на својој линији за пелетирање са једним завртњем. Положај вентила, ниво пуњења шрафова, влага у доводу, заптивање топљења и капацитет вакуума морају да раде заједно тако да материјал не поплави вентилациони отвор.
Која је разлика између пелетирања на прамен и водени прстен?
Систем жица екструдира континуиране нити, хлади их и затим их сече у цилиндричне пелете. Систем водених прстенова сече растоп на површини матрице и одводи пелете у воду. Понашање материјала, пропусност, потребе за преласком, облик пелета и учешће оператера треба да одлучују о методи.
Колико излаза могу произвести Нанхаииа линије за пелетирање?
Нанхаииа наводи 100 кг/х за своју једнопужну линију за пелетирање и 300 до 600 кг/х за своју паралелну линију за пелетирање са два пужа. Ово су објављене конфигурације производа, тако да коначна понуда треба да садржи тачну формулацију, стање хране и основу прихватања за изабрану машину.
Које информације треба да пошаљем са РФК линијом за пелетирање?
Пошаљите разреде и проценте полимера, облик хране, насипну густину, влагу, контаминацију и нивое испарљивости, адитиве и пунила, садашњи и циљни излаз, величину пелета, захтев за филтрацију, услове коришћења, распоред постројења, контролни стандард и мерљиви тест прихватања.
Комерцијално откривање: Нанхаииа производи линије за пелетирање, шрафове, бурад и компоненте за екструзију повезане у овом водичу. Коначан избор зависи од материјала купца, одобреног обима линије, техничког споразума и теста прихватања.